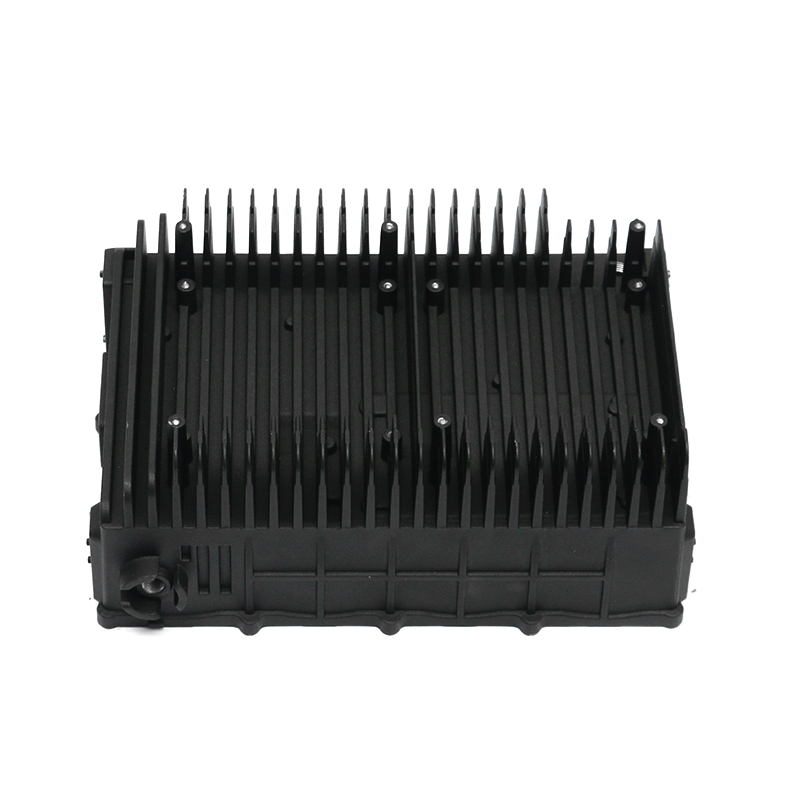
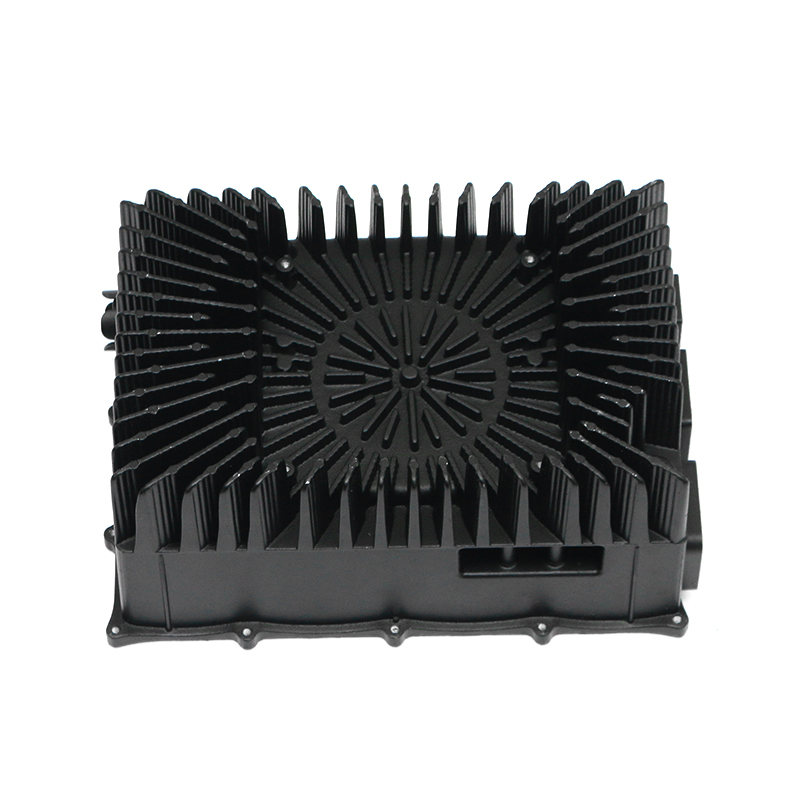
English
 русский
 عربى
 Deutsch
Ein Motorgehäuse aus Aluminium muss mehr leisten, als Rotor und Stator zu umschließen. Es muss die Wärme von den Wicklungen ableiten, die Lagersitze auf Hundertstelmillimeter genau konzentrisch halten, während der gesamten Lebensdauer des Fahrzeugs kontinuierlichen Vibrationen standhalten und so wenig Masse wie möglich hinzufügen. Diese Kombination von Aufgaben ist der Grund, warum Aluminiumdruckguss zum Standardgehäuse für Fahrzeugfahrmotoren und einen wachsenden Anteil industrieller Antriebe geworden ist.
Warum Aluminium die Standardwahl für Motorgehäuse ist
Beginnen Sie mit der Schlussfolgerung: Für die meisten Fahrzeug- und Industriemotoranwendungen ist eine Aluminiumlegierung das richtige Gehäusematerial. Der Fall beruht auf vier messbaren Eigenschaften: Wärmeleitfähigkeit, Dichte, Korrosionsbeständigkeit und Herstellbarkeit im Maßstab.
Aluminium leitet Wärme etwa drei- bis viermal besser als Gusseisen. Typische Druckgusslegierungen erreichen 150–190 W/m·K, während Gusseisen bei etwa 50 W/m·K liegt. Für einen Elektromotor ist dieser Spalt von unmittelbarer Bedeutung: Die durch Kupferverluste erzeugte Wärme wandert schneller vom Stator zur Außenfläche, wodurch die Wicklungstemperatur gesenkt und die Lebensdauer der Isolierung verlängert wird. Bei EV-Traktionsmotoren, bei denen eine dauerhafte Drehmomentabgabe davon abhängt, dass Magnete und Wicklungen unterhalb ihrer thermischen Grenze bleiben, entscheidet oft allein diese Eigenschaft über die Materialwahl.
Die Dichte ist der zweite entscheidende Faktor. Aluminium mit etwa 2,7 g/cm³ ersetzt Eisen mit etwa 7,2 g/cm³ und reduziert die Gehäusemasse um etwa 60 Prozent. Im Fahrzeug verringert sich durch die Einsparung der Energieverbrauch und die strukturelle Belastung von Lagern und Aufprallwegen. Bei Industrieanlagen reduziert ein leichteres Gehäuse den Handhabungsaufwand, die Transportkosten und die Größe des Tragrahmens.
Auch das Korrosionsbild ist günstig. Aluminium bildet eine stabile, selbstlimitierende Oxidschicht, die vor atmosphärischer Korrosion schützt; Eisen muss in den meisten Umgebungen lackiert, beschichtet oder pulverbeschichtet werden. Die geringere Punktschlagfestigkeit von Aluminium wird manchmal als Nachteil angeführt, aber ein richtig verripptes Gehäuse mit ausreichender Wandstärke bewältigt die dynamischen Belastungen im normalen Motorbetrieb.
| Eigentum | Aluminiumdruckguss | Gusseisen |
|---|---|---|
| Dichte (g/cm³) | 2.7 | 7.2 |
| Wärmeleitfähigkeit (W/m·K) | 150–190 | ~50 |
| Typische Wandstärke (mm) | 2–4 | 4–6 |
| Korrosionsbeständigkeit | Selbstlimitierende Oxidschicht | In den meisten Umgebungen ist eine Beschichtung erforderlich |
| Bearbeitbarkeit | Hervorragende, hohe Schnittgeschwindigkeiten | Gute, langsamere Geschwindigkeiten und Hartmetallwerkzeuge |
| Punktschlagfestigkeit | Niedriger, ausgeglichen durch Rippendesign | Höhere Eigenzähigkeit |
Druckguss: Der Fertigungsweg zu komplexen Gehäusen
Sobald die Materialentscheidung getroffen ist, ist Hochdruckguss das Verfahren, das Motorgehäuse aus Aluminium im Produktionsmaßstab wirtschaftlich macht. Geschmolzenes Aluminium wird mit einem Druck von typischerweise 10 bis 100 MPa in eine gehärtete Stahlform eingespritzt. Das Metall füllt den Hohlraum in Millisekunden und verfestigt sich schnell an der wassergekühlten Formoberfläche. Das Ergebnis ist ein endförmiges Gehäuse mit dünnen Wänden, feinen Details und einer guten Oberflächengüte – Merkmale, deren Herstellung durch maschinelle Bearbeitung aus Vollmaterial unerschwinglich wäre.
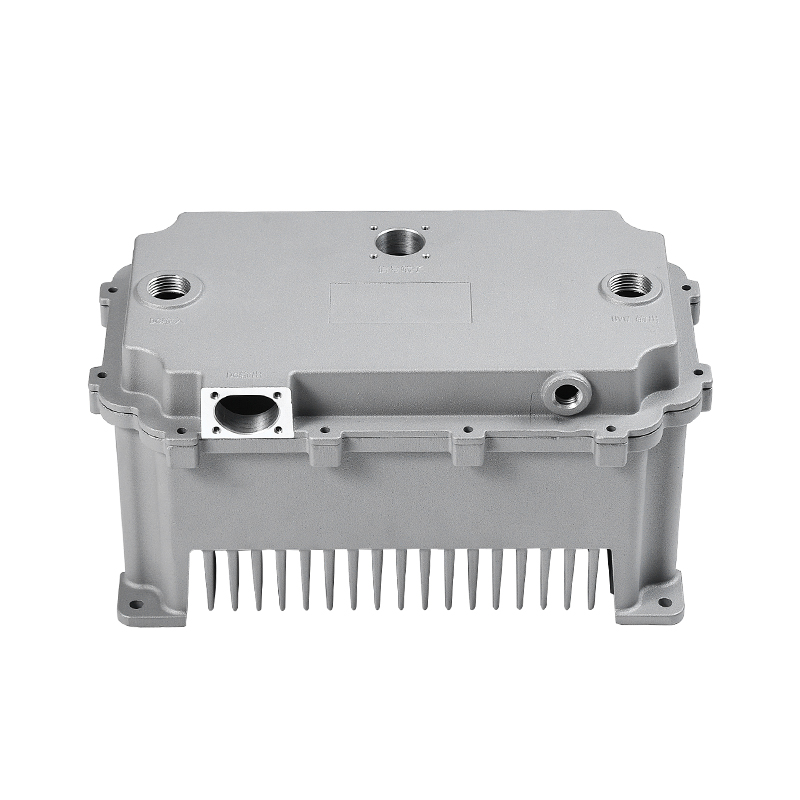
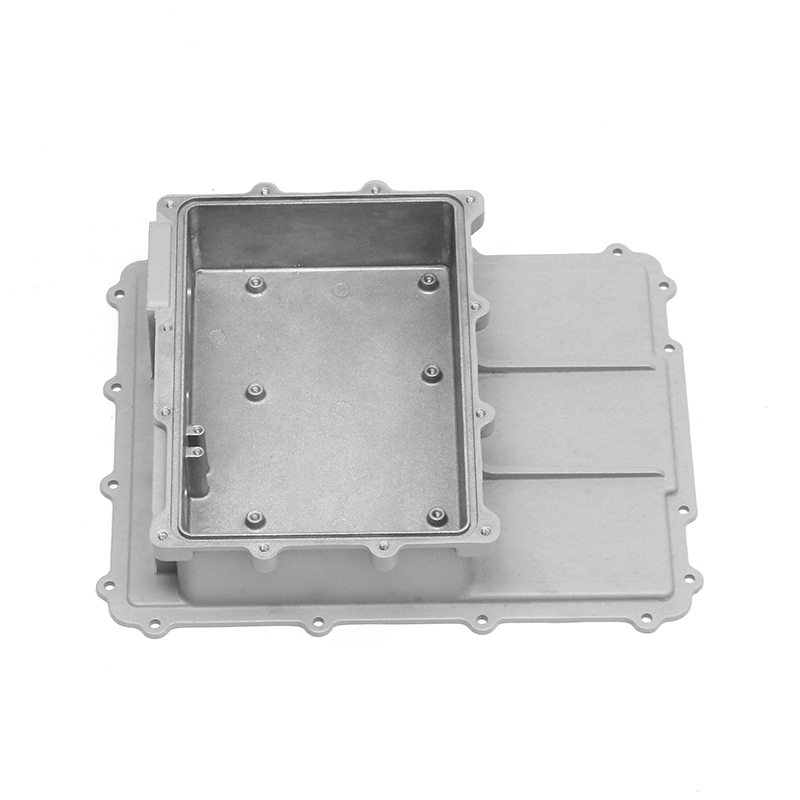
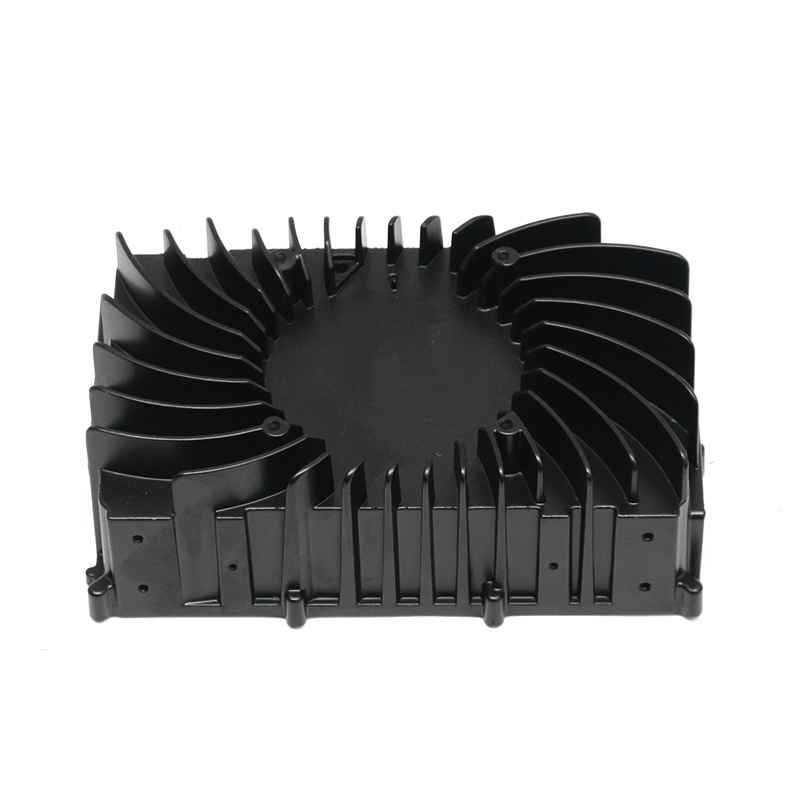
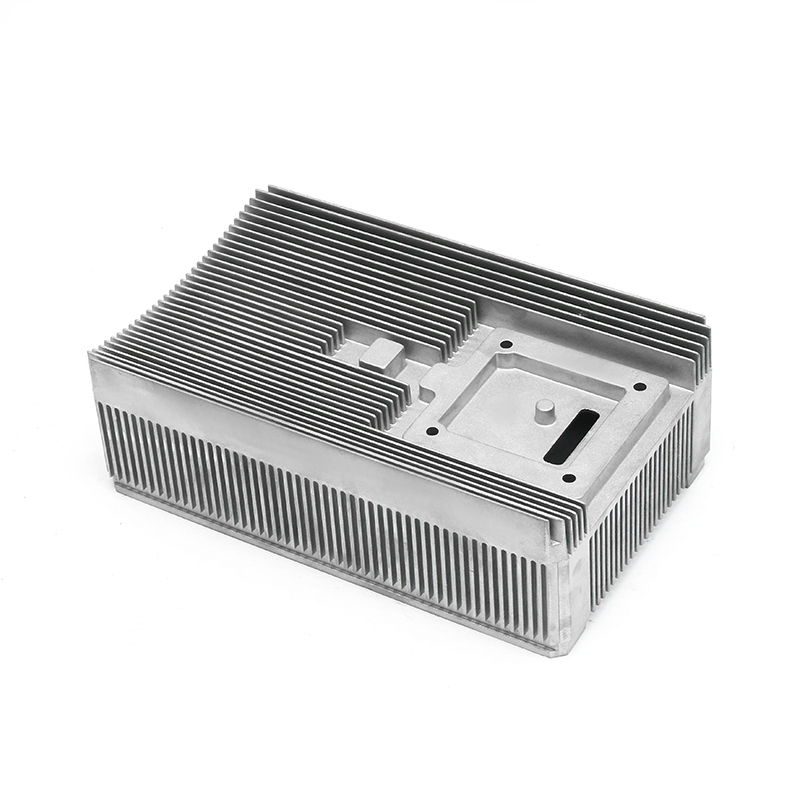
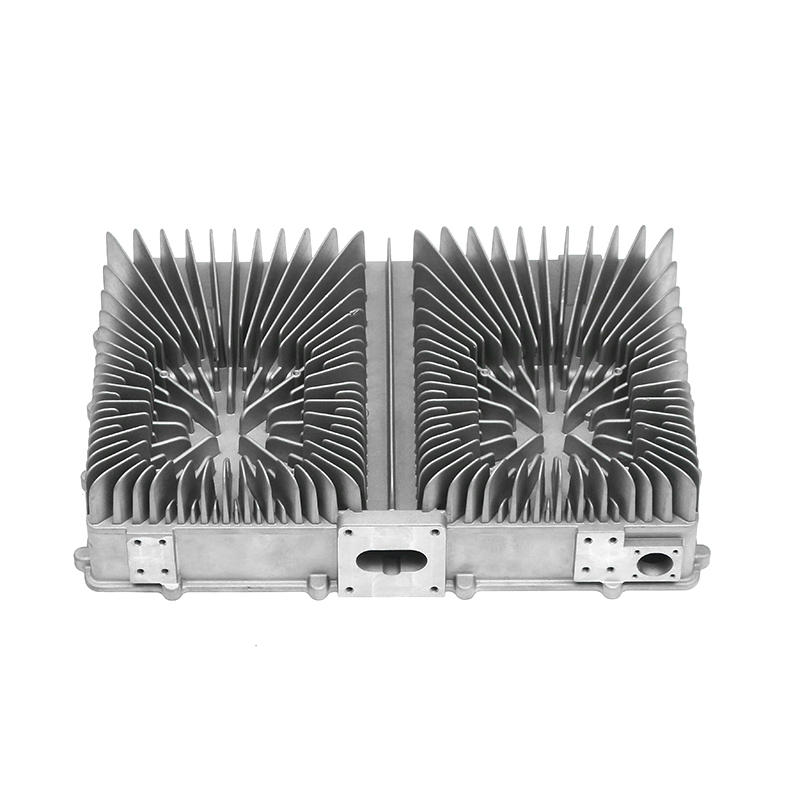
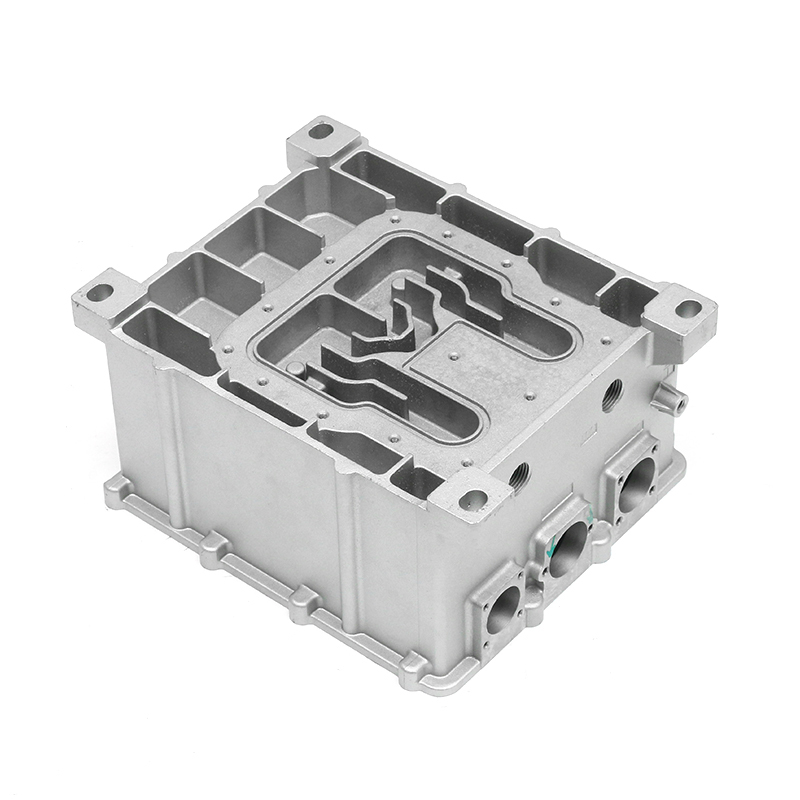
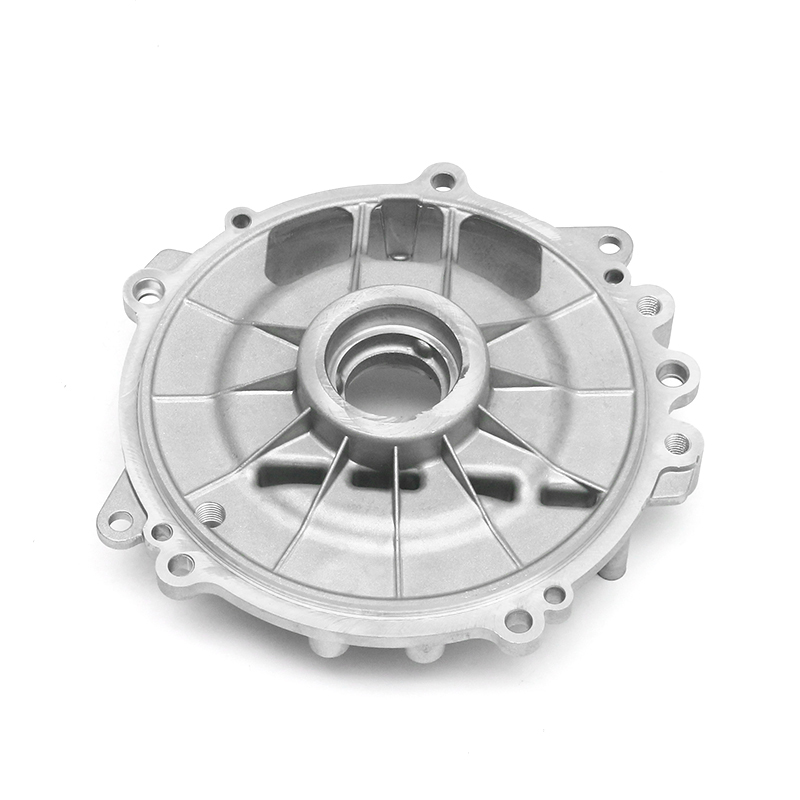 New Energy Motorgehäuse-Druckguss-Lieferantenübersicht Dieser Lieferant ist auf druckgegossene Aluminiumgehäuse für Motoren von Elektrofahrzeugen spezialisiert und deckt Design, Materialauswahl, Formung und Oberflächenbehandlung ab, wobei der Schwerpunkt auf Festigkeit, geringem Gewicht, thermischer Leistung und Korrosionsbeständigkeit liegt. Produkt anzeigen →
Zu den gängigen Druckgusslegierungen für Motorgehäuse gehören A380/ADC12, AlSi9Cu3 und A356 für Anwendungen, die eine höhere Duktilität erfordern. Diese Legierungen gleichen Fließfähigkeit, Festigkeit, thermische Leistung und Bearbeitbarkeit aus. A380 und ADC12 dominieren die Großserienproduktion, da sie komplexe Hohlräume gut füllen und sauber bearbeiten. A356 wird häufig im Dauerform- oder Niederdruckguss verwendet und bietet eine bessere Dehnung, wenn das Gehäuse mehr mechanische Energie absorbieren muss.
Beim Druckguss eines Motorgehäuses werden Kühlrippen, Befestigungsvorsprünge, Kabeldurchführungen und manchmal auch ein integrierter Wassermantel in einem einzigen Schuss kombiniert. Bei der Sekundärbearbeitung werden dann nur die Funktionsflächen bearbeitet: Lagerbohrungen, Dichtflächen und Gewindelöcher. In einer gut funktionierenden Linie verwandelt sich ein Gehäuse in wenigen Stunden von der geschmolzenen Legierung in ein vollständig bearbeitetes, maßlich überprüftes Bauteil, wodurch sich der Prozess für großvolumige Automobilprogramme eignet.
Designüberlegungen, die die Leistung des Motorgehäuses bestimmen
Wandstärke, Rippen und Formschrägen
Druckguss belohnt Designs, die den Prozess respektieren. Die Wandstärke eines typischen Motorgehäuses liegt zwischen 2 und 4 mm. Gleichmäßige Wände minimieren Schrumpfporosität und Verformung. Rippen erhöhen die Steifigkeit dort, wo sich das Teil sonst verbiegen würde, und dienen gleichzeitig als Wärmeübertragungsfläche. Jedes vertikale Merkmal benötigt einen Entformungswinkel von mindestens 1 bis 1,5 Grad, damit sich das Teil sauber aus der Matrize löst.
Wärmeableitungs- und Kühlkanäle
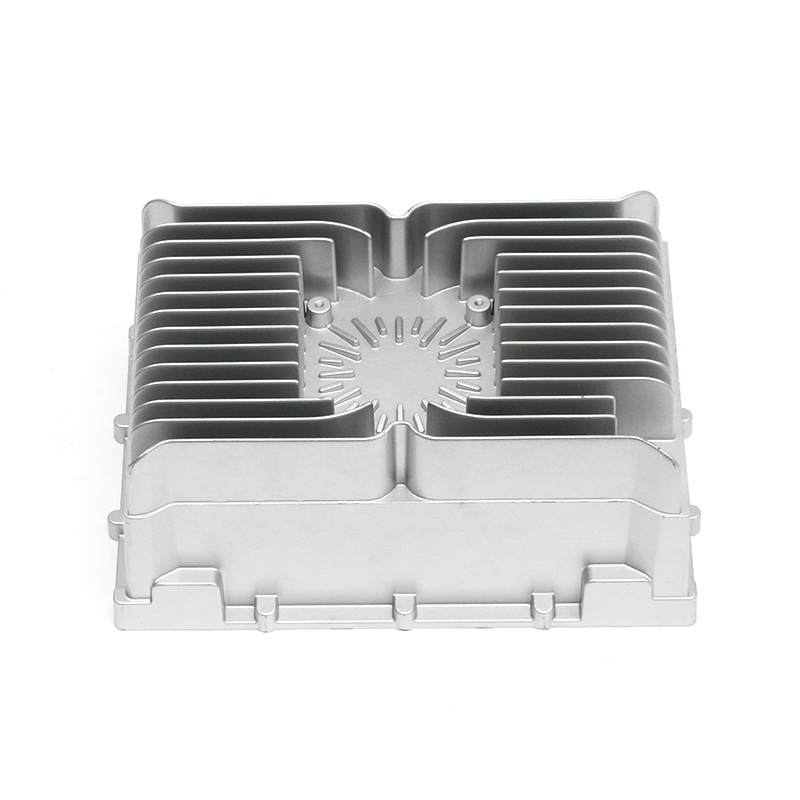
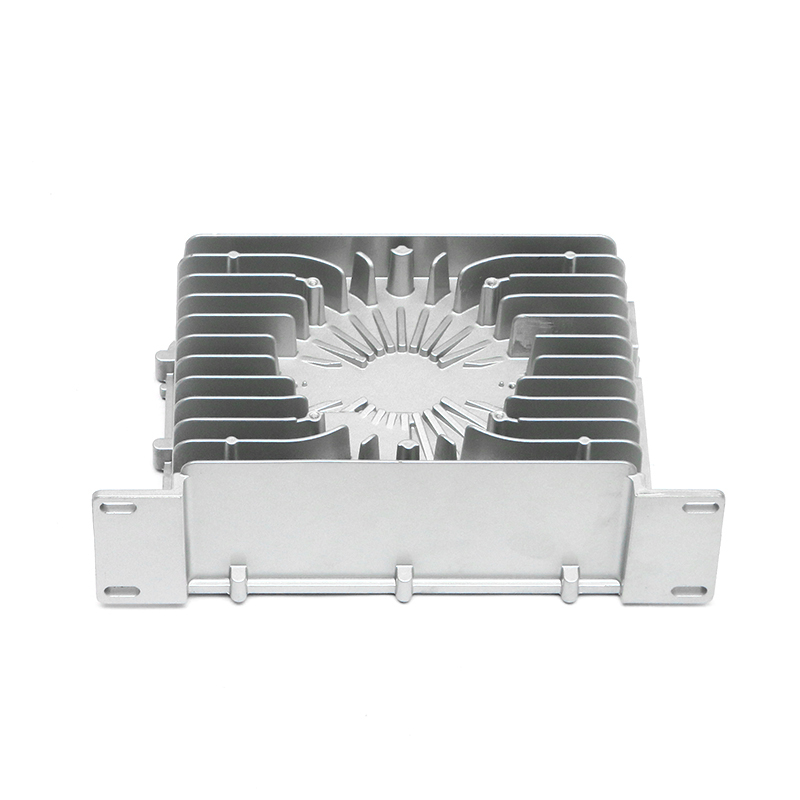
Aluminiumgehäuse verdienen ihren Lebensunterhalt im thermischen Design. Kühlrippen an der Außenfläche vergrößern die Konvektionsfläche; Bei flüssigkeitsgekühlten Motoren kann das Gehäuse mit einem integrierten Wassermantel gegossen werden oder eine separate Kühlhülse aufnehmen. Bei EV-Anwendungen senkt ein wassergekühltes Gehäuse die Motortemperatur bei anhaltendem Hochlastbetrieb erheblich und schützt Magnete und Wicklungsisolierung.
Mit der gleichen Druckgusskapazität wie bei der Herstellung von Motorgehäusen werden auch die flüssigkeitsgekühlten Gehäuse für die Leistungselektronik von Elektrofahrzeugen hergestellt, für die die gleichen thermischen und Dichtungsanforderungen gelten.
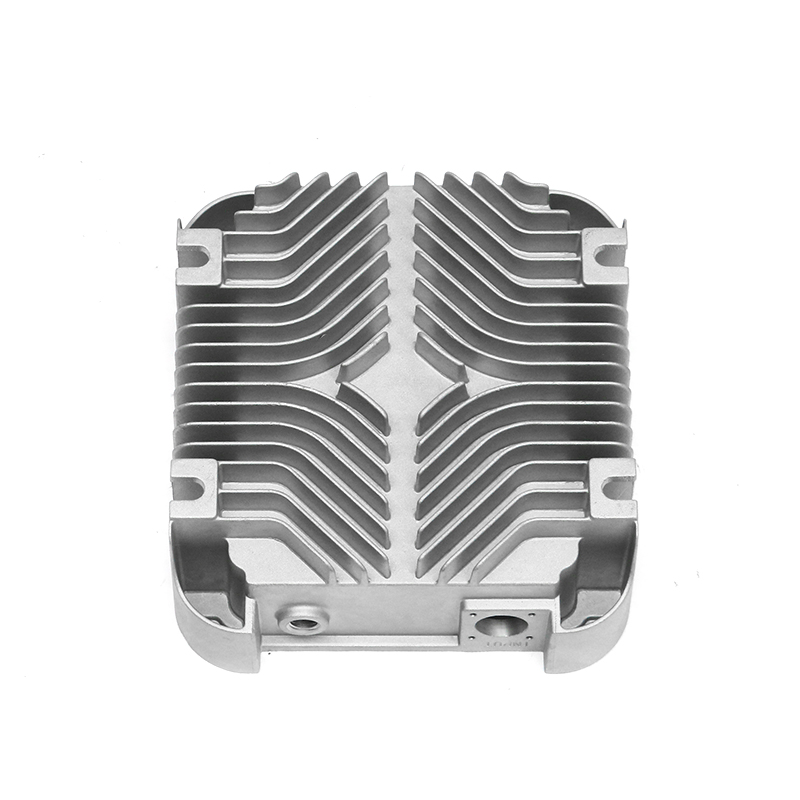
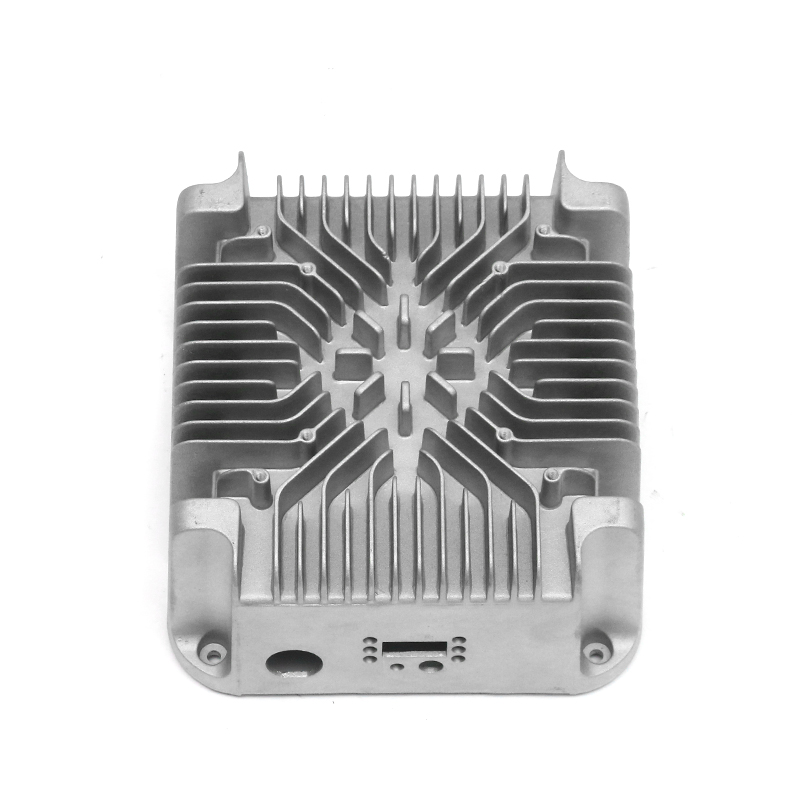
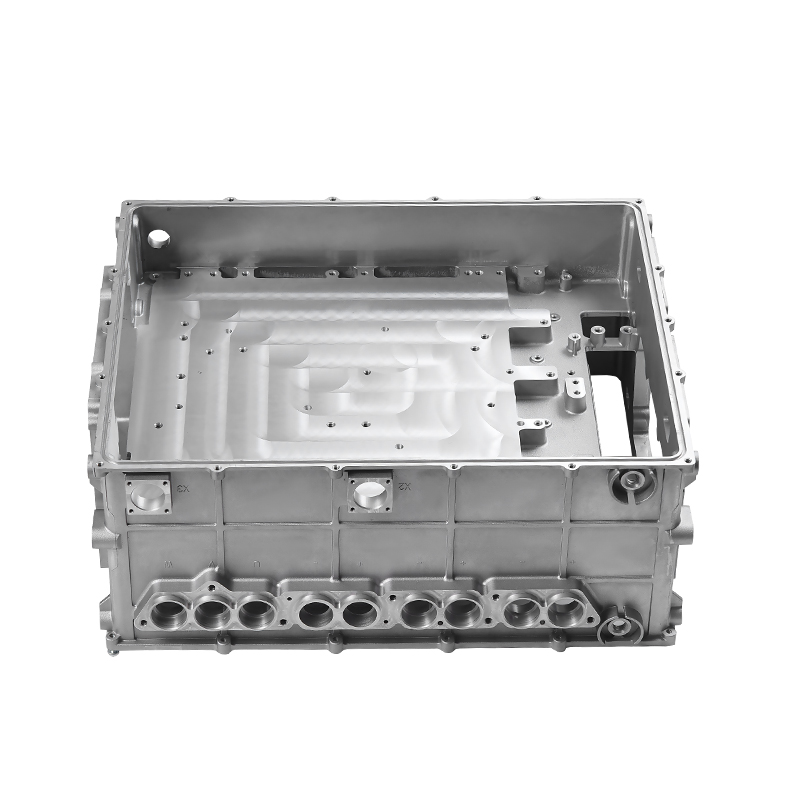 New Energy Electronic Control Wasserkühlungs-Druckgusslösungen Dieser Hersteller bietet wassergekühlte Druckgussgehäuse für die Leistungselektronik von Elektrofahrzeugen an und nutzt dabei hausinterne Formung, Bearbeitung und Qualitätskontrolle, um die Wärme- und Dichtungsanforderungen gemäß Automobilstandards zu erfüllen. Produkt anzeigen →
Produktionstechnologie ist nicht statisch. Einige Hersteller beginnen, Druckguss mit additiver Fertigung zu kombinieren, um interne Kühlkanalgeometrien zu schaffen, die durch Gießen allein nicht hergestellt werden können – ein Beispiel dafür wie 3D-Druck und traditionelle Technologie Hand in Hand gehen, um die Modernisierung von Motorgehäusen mit neuer Energie zu beschleunigen .
Bearbeitungszugaben und -toleranzen
Lagerbohrungen, Flanschflächen und Dübellöcher werden nach dem Gießen bearbeitet, typischerweise mit einem Aufmaß von 0,5 bis 1,5 mm pro Fläche. Die Endtoleranzen der Lagerbohrungen betragen üblicherweise IT7 oder besser, und die Konzentrizität zwischen den Bohrungen kann innerhalb von 0,05 mm angegeben werden. Der Guss muss unter den bearbeiteten Oberflächen so fest sein, dass Schneidwerkzeuge niemals innere Porosität öffnen.
Qualitätsmerkmale, die gute Gehäuse von Misserfolgen unterscheiden
Käufer von Motorgehäusen aus Aluminium sollten einen Blick über die Teilezeichnung hinaus werfen und prüfen, wie der Lieferant drei Dinge kontrolliert: Legierungschemie, innere Festigkeit und Maßhaltigkeit.
Die Legierungschemie wird mit optischer Emissionsspektroskopie überprüft. Spurenelementgrenzwerte für Eisen, Kupfer und Magnesium wirken sich auf Festigkeit, Wärmeleitfähigkeit und Bearbeitungsverhalten aus. Eine Gießerei, die die chemische Überprüfung überspringt, kann Gehäuse mit inkonsistenten Eigenschaften liefern.
Porosität ist das größte versteckte Risiko bei Druckgussgehäusen. Bei Motorgehäusen, die Kühlmittel transportieren oder ein Vakuum aufrechterhalten müssen, sind interne Lecks nicht akzeptabel. Industrielle CT-Scans und Röntgeninspektionen erfassen interne Hohlräume, die bei der Oberflächeninspektion nicht möglich sind, und Druckabfall- oder Helium-Lecktests an fertigen Gehäusen überprüfen die Integrität der Dichtungen. Diese Prüfungen sind wichtig, da die Folgen eines undichten Gehäuses vor Ort – Lagerschäden, Isolationsfehler oder kompletter Motoraustausch – die Kosten für die Prüfung im Werk bei weitem überwiegen.
Die gleiche Disziplin erstreckt sich auch auf die Dimensionsüberprüfung, bei der Koordinatenmessgeräte bestätigen, dass kritische Bohrungen und Montageflächen über Produktionschargen hinweg innerhalb der Toleranz bleiben. Für Automobilprogramme bietet ein Qualitätsmanagementsystem IATF 16949:2016 den dokumentierten Rahmen für die Prozesssteuerung und das Änderungsmanagement. Das System hinter den Teilen ist genauso wichtig wie die Teile selbst – sehen Sie Wie Präzisionsguss hohe Zuverlässigkeit und Stabilität für Motorgehäuse von Fahrzeugen mit neuer Energie schafft für einen genaueren Blick auf die Prozesssteuerung auf Produktionsebene.
Was Käufer überprüfen sollten, bevor sie einen Lieferanten genehmigen
Eine Teilezeichnung kommuniziert die Geometrie, aber nicht die Fertigungsfähigkeit. Bevor Sie eine Aluminium-Motorgehäusequelle genehmigen, bestätigen Sie Folgendes durch ein Audit oder einen dokumentierten Nachweis.
- Eigene Formenkonstruktion und -wartung, da die Formqualität vom ersten Schuss an die Gussqualität bestimmt.
- Druckgussmaschinen, die auf die projizierte Fläche des Gehäuses und die erforderliche Schließkraft abgestimmt sind.
- Bearbeitungszentren, die enge Toleranzen bei Lagerbohrungen und Dichtflächen einhalten können.
- Eine komplette Inspektionssuite: KMG, CT oder Röntgen, Spektrometer und Dichtheitsprüfstationen.
- Ein dokumentiertes Qualitätssystem, idealerweise IATF 16949:2016.
- Nachgewiesene Erfahrung mit strukturell ähnlichen Gehäusen oder fahrzeugtauglichen Gussteilen.
Die Kosten sind die andere Seite der Entscheidung. Im Preis eines Motorgehäuses aus Aluminium sind die Werkzeugamortisation, die Gusszykluszeit, der Bearbeitungsinhalt, die Oberflächenveredelung und die vom Lieferanten tatsächlich erzielte Ausschussrate enthalten. Ein niedriger Angebotspreis ohne unterstützende Prozessdaten bedeutet in der Regel entweder geringe Margen oder ein verstecktes Risiko.
Lieferanten, die Guss und Bearbeitung unter einem Dach betreiben, können Kosten und Qualität tendenziell vorhersehbarer kontrollieren. Ningbo Fenda New Energy Technology Co., Ltd. beispielsweise betreibt sechs Druckgussmaschinen von 400 bis 2.000 Tonnen, mehr als 80 Bearbeitungszentren und eine Inspektionssuite, die KMGs, industrielle CT, Spektroskopie und Luftdichtheitstester umfasst. Auf diese Art der vertikalen Integration sollten Käufer bei einem Partner für Motorgehäuse achten.
Nicht für jeden Extremfall sind Motorgehäuse aus Aluminium die richtige Lösung. Starke Stoßbelastungen, sehr hohe Betriebstemperaturen oder ungewöhnlich enge Kostenuntergrenzen können immer noch auf Eisen hinweisen. Aber für die breite Mitte des Marktes – Automobilfahrmotoren, industrielle Servoantriebe, Pumpen, Kompressoren und Hilfsaggregate – bietet Aluminiumdruckguss das beste Gleichgewicht zwischen Wärmemanagement, Gewicht, Fertigungseffizienz und Lebenszykluskosten. Die Lieferanten, die diese Arbeit gewinnen, sind diejenigen, die den gesamten Kreislauf kontrollieren: Formenbau, Gießen, Bearbeitung und Prüfung.