English
 русский
 عربى
 Deutsch
Öffnen Sie die Motorhaube fast jedes modernen Autos, und das Wasserpumpengehäuse ist ein Aluminiumdruckgussteil, über das Sie nicht nachdenken müssen. Diese stille Zuverlässigkeit ist eine technische Entscheidung. Durch Hochdruck-Aluminiumdruckguss entsteht ein Wasserpumpenkörper mit gleichmäßigen Kühlmittelkanälen, dichten Dichtflächen und einer Kostenstruktur, die bei Millionen von Fahrzeugen pro Jahr funktioniert. Wenn eine Wasserpumpe 150.000 km oder mehr überstehen muss, ist der Gussprozess wichtiger, als den meisten Käufern bewusst ist.
Warum Druckguss die Standardwahl für Autowasserpumpen ist
Druckguss wird nicht deshalb gewählt, weil er einfach ist, sondern weil er den zentralen Konflikt bei der Konstruktion von Wasserpumpen löst: Das Teil muss über komplexe Kühlmittelkanäle und steife, dünne Wände verfügen und gleichzeitig bei hohen Stückzahlen erschwinglich bleiben. Gusseisen und vorgefertigte Alternativen können funktionieren, aber sie fügen im Allgemeinen Masse oder Bearbeitungsschritte hinzu. Ein Gehäuse aus Aluminiumdruckguss erreicht eine Wandstärke im Bereich von 2,5–4,0 mm, wodurch die Pumpe leichter bleibt und die Wärme von den Lagern und der Dichtung abgeleitet wird. Die Gewichtsersparnis gegenüber Gusseisen beträgt in der Regel 40–50 %.
Aus produktionstechnischer Sicht handelt es sich beim Druckguss um einen One-Shot-Prozess für komplexe Geometrien. Anschnitte, Angusskanäle und Kühlleitungen sind in die Formkonstruktion integriert, sodass Tausende von Teilen identische Profile aufweisen. Bei einer Familienlimousinenpumpe, die in einer Auflage von 100.000 Einheiten hergestellt wird, senkt diese Wiederholbarkeit die Kosten pro Teil und verringert das Risiko eines Feldausfalls. Aus diesem Grund spezifizieren OEMs und Tier-1-Zulieferer weiterhin Druckguss für Wasserpumpenkörper und -gehäuse.
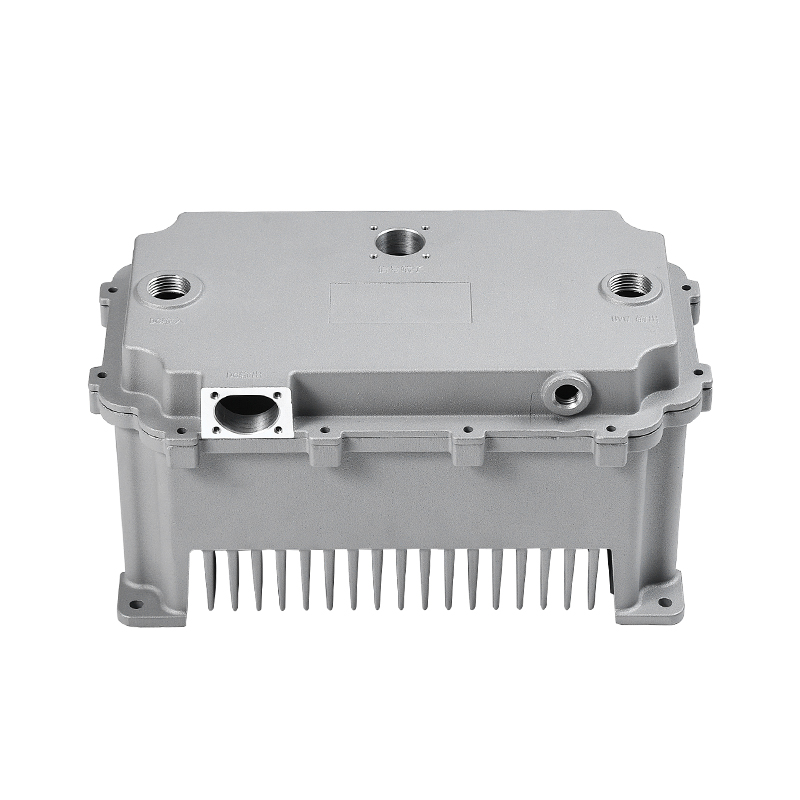
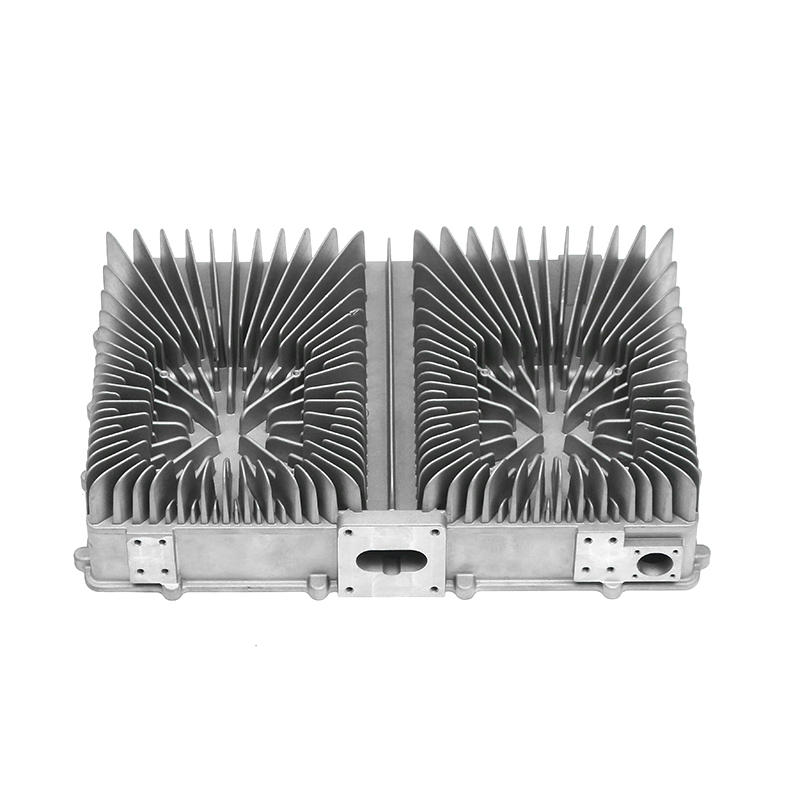
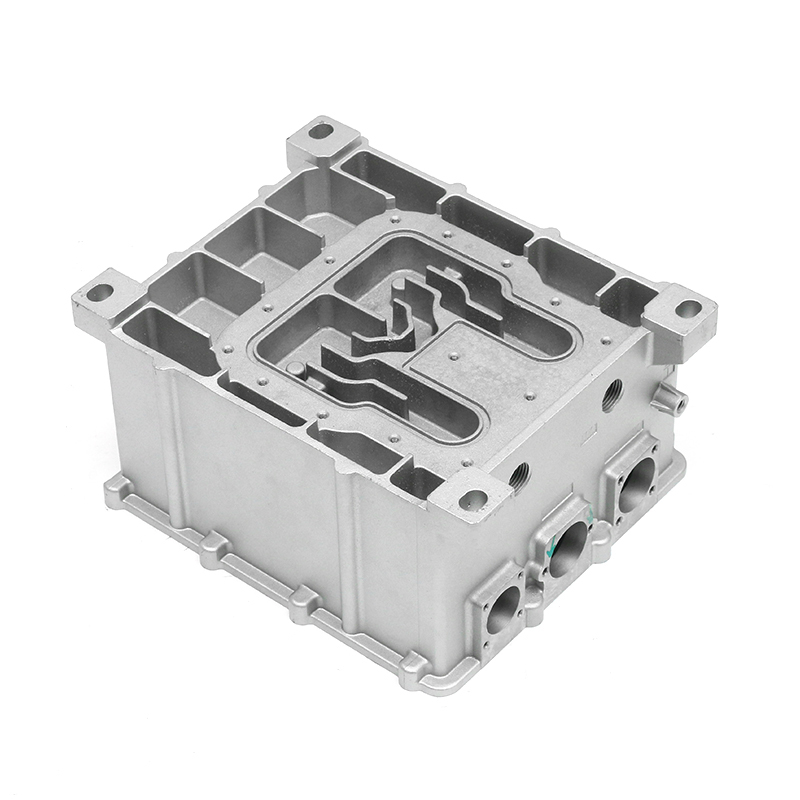
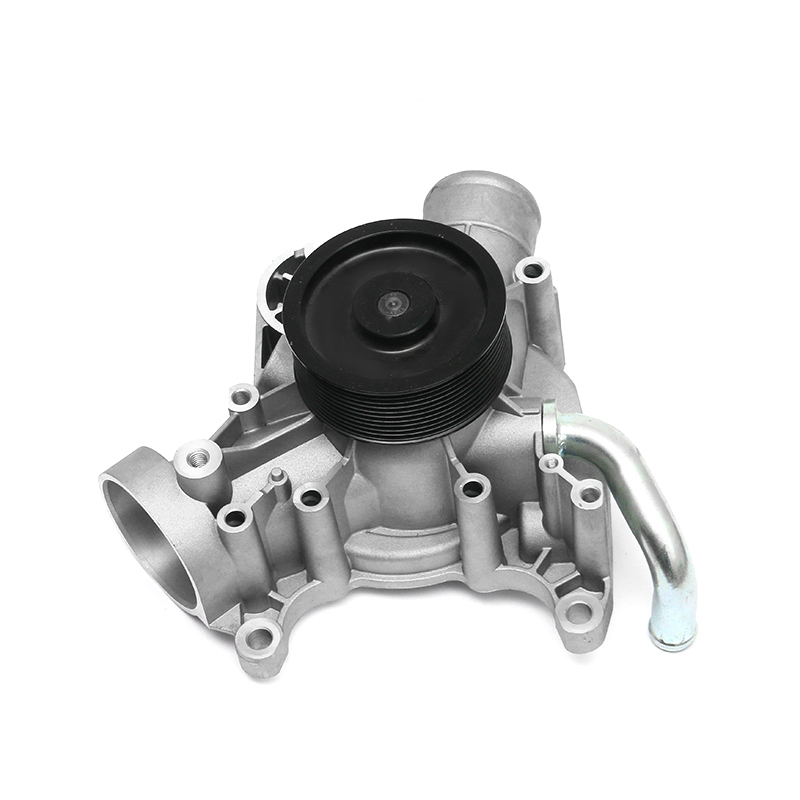 Präzisionsdruckguss für Wasserpumpengehäuse für Kraftfahrzeuge Dieser Lieferant kombiniert Formenbau, Druckguss und Verarbeitungskompetenz, um langlebige Aluminium-Wasserpumpengehäuse herzustellen und so eine wiederholbare Qualität für Motorkühlkomponenten sicherzustellen. Produkt anzeigen →
Aluminiumlegierungen für den Druckguss von Wasserpumpen
Die Auswahl der Legierung ist ein Kompromiss zwischen Fließfähigkeit, Druckdichtheit, Wärmeleitfähigkeit und Bearbeitbarkeit. In der Praxis sind Wasserpumpengehäuse auf nahezu eutektische Aluminium-Silizium-Legierungen angewiesen, da Silizium den Fluss von geschmolzenem Metall in dünne Abschnitte verbessert und die Erstarrungsschrumpfung verringert.
| Legierung | Hauptmerkmale | Typische Verwendung |
|---|---|---|
| ADC12 | Hohe Fließfähigkeit; gute Druckdichtigkeit; gute Bearbeitbarkeit | Komplexe Wasserpumpenkörper und Halterungen |
| A380 | Gute Festigkeit und Wärmeleitfähigkeit; großer Schmelzbereich | Gehäuse, die eine höhere mechanische oder Ermüdungsfestigkeit erfordern |
| AlSi10Mg(Fe) | Geringerer Eisengehalt; bessere Duktilität für die Nachbehandlung nach dem Guss | Kühlmittelgehäuse für Elektrofahrzeuge und strukturelle Pumpenhalterungen |
Diese Legierungen sind nicht austauschbar. Eine Pumpe in der Nähe eines Turboladers erfährt eine andere Wärmebelastung als eine Pumpe eines kleinen Saugmotors. Vor der endgültigen Festlegung der Legierung sollten die Zeichnung, der Betriebsdruck und die Einbaulage überprüft werden.
Der Druckgussprozess Schritt für Schritt
Jede Druckguss-Wasserpumpe beginnt mit einer Form, die um den Kühlkreislauf herum konstruiert ist. Das Formdesign bestimmt, wo die Trennlinie sitzt, wie der Kern den Laufradhohlraum formt und wie viele Nebenmaßnahmen erforderlich sind. Ein erfahrener Druckgussingenieur überprüft die Ergebnisse der Strömungssimulation, bevor der Stahl geschnitten wird.
- Formdesign: Kühlkanäle, Anschnittplatzierung und Auswerferpositionen sind für ein einheitliches Füllmuster optimiert.
- Schmelzen und Einspritzen: Die Aluminiumlegierung wird auf der richtigen Temperatur gehalten und mit hohem Druck in die Form gedrückt.
- Erstarrung und Kühlung: Eine kontrollierte Kühlung sorgt dafür, dass sich dünne Wände vollständig füllen und die Zuführung effektiv bleibt.
- Auswerfen und Beschneiden: Das Gussstück wird aus der Form entfernt und der Überlauf, der Grat und das Anschnittsystem werden beschnitten.
- Bearbeitung und Endbearbeitung: Kritische Flächen, Bohrungen und Dichtungsflächen werden auf CNC-Bearbeitungszentren bearbeitet.
- Druckprüfung und Inspektion: Gehäuse werden auf Dichtheit geprüft, maßgeprüft und für die Auslieferung vorbereitet.
Der Hohlraumdruck ist hoch genug, um Metall in dünnwandige Teile zu drücken und die Formoberfläche zu reproduzieren. Diese Kombination aus Druck, Temperaturkontrolle und Werkzeuggenauigkeit unterscheidet ein langlebiges Wasserpumpengehäuse von einem Leck.
Qualitätskontrolle: Was ein Wasserpumpengehäuse aus Druckguss zuverlässig macht
Porosität ist der größte Feind eines Wasserpumpengusses. Beim Einspritzen kann Luft eingeschlossen werden, und wenn in der Nähe einer Dichtfläche Porosität auftritt, entweicht Kühlmittel. Da der Kühlmittelkreislauf unter Druck arbeitet, muss das Gehäuse auf Dichtheit geprüft werden. Ein Pkw-Druckdeckel hält normalerweise einem Druck von etwa 100–140 kPa stand, daher muss das Gehäuse bei oder über diesem Bereich auf Dichtheit geprüft werden. Ein Qualitätslieferant testet 100 % aller Teile, häufig mit Luft oder Helium, und zeichnet jedes Ergebnis auf.
Die Dimensionskontrolle ist das zweite Hauptanliegen. Die Lagerbohrung, der Laufradhohlraum und die Dichtungsflächen wirken sich direkt auf die Effizienz der Pumpe und die Lebensdauer der Dichtung aus. Inprozessbegleitende Koordinatenmessgeräte-Prüfungen liefern zusammen mit der industriellen CT auf innere Porosität Daten während der Produktion und nicht erst im Nachhinein.
Die Materialintegrität ist die dritte Schicht. Eine Spektrometerprüfung jeder Schmelze stellt sicher, dass Silizium, Kupfer und Eisen im angegebenen Bereich bleiben. Wenn die Legierung wandert, verändern sich auch die Porosität und die Bearbeitbarkeit. Hier bietet die IATF 16949-Zertifizierung einen echten Mehrwert, denn sie zwingt dazu, das gesamte Qualitätssystem zu dokumentieren und nicht nur zu beanspruchen.
Designüberlegungen für Ingenieure und Käufer
Um beim Auto-Wasserpumpen-Druckguss das beste Ergebnis zu erzielen, sollte das Gehäuse von Anfang an als Druckguss konzipiert sein. Ein von einem Sandguss- oder Kunststoffteil kopiertes Design führt zu vermeidbaren Problemen in der Form und in der endgültigen Dichtungsqualität.
- Halten Sie die Wandstärke möglichst gleichmäßig; Abrupte Schritte führen zu Schrumpfung und ungleichmäßiger Abkühlung.
- Geben Sie einen Entformungswinkel von 0,5° bis 2° an, damit das Gussstück verzerrungsfrei ausgeworfen werden kann.
- Platzieren Sie kritische Dichtflächen in Bereichen, die später bearbeitet werden, und nicht im Gusszustand.
- Vermeiden Sie enge Toleranzen auf Oberflächen, die diese nicht erfordern. Bearbeitete Flächen können ±0,1 mm aushalten, während rein gegossene Abmessungen mit dem Lieferanten besprochen werden sollten.
Für Aftermarket-Käufer sind diese Konstruktionsdetails nicht sichtbar, sie zeigen sich jedoch in den Pumpenausfallraten. Ein Gehäuse mit sauberen Kühlmittelkanälen und flachen, korrekt bearbeiteten Dichtflächen schützt die Lager- und Dichtungsbaugruppe auf natürliche Weise.
So wählen Sie einen Druckgusslieferanten für Autowasserpumpen aus
Die Auswahl eines Lieferanten ist eine Risikomanagement-Entscheidung. Ein Gehäuse, das unter dem Druck des heißen Kühlmittels undicht ist oder sich verformt, kann einer Pumpenmarke schaden, selbst wenn alle anderen Komponenten in Ordnung sind. Bewerten Sie daher die Leistungsfähigkeit des Lieferanten und nicht nur den Angebotspreis.
Beginnen Sie mit der Gießausrüstung. Für unterschiedliche Gehäusegrößen werden Maschinen von 400 T bis 2.000 T benötigt. Ein Lieferant mit Bearbeitungszentren und eigener Prüfausrüstung kann alle Toleranzen in einem Produktionsablauf koordinieren. Umso wichtiger ist Erfahrung in der Formkonstruktion, da eine schlechte Anschnittkonstruktion nicht durch eine billigere Legierung korrigiert werden kann. In unserem Werk werden Formenbau, Druckguss, Bearbeitung und Prüfung unter einem Dach abgewickelt, wodurch eine Trennung zwischen Werkzeugbau und Produktion vermieden wird.
- IATF 16949-Zertifizierung oder ein gleichwertiges Automobilqualitätssystem.
- Eigene Formenbau- und Wartungskapazitäten.
- KMG, industrielle CT-, Spektrometer- und Dichtheitsprüfgeräte.
- Ein Lieferant für Guss, Bearbeitung und Oberflächenbehandlung.
- Dokumentierte Erfahrung mit Pumpengehäusen, nicht nur mit allgemeinem Druckguss.
Ein Gehäuse mit aufeinander abgestimmten Dichtflächen und sauberen Kühlmittelkanälen sorgt außerdem für eine längere Lebensdauer. Dieser Zusammenhang zwischen Pumpenkomponenten und Motorzuverlässigkeit wird in unserem technischen Hinweis behandelt Verschleißfestigkeit der Wasserpumpe und Motorlebensdauer .
Fazit
Das Druckgießen von Wasserpumpen für Autos ist ein etabliertes Verfahren, dessen Erfolg jedoch von Material, Form und Prozesskontrollen abhängt. Aluminiumdruckguss bleibt die praktischste Möglichkeit, Pumpen herzustellen, die leicht, wiederholbar und erschwinglich sind. Für Ingenieure und Einkäufer geht es nicht darum, das kostengünstigste Pumpengussteil zu finden, sondern darum, den Lieferanten zu finden, der nachweisen kann, dass jedes Gehäuse maßhaltig und druckdicht ist. Überprüfen Sie diese Kontrollen während der Probenahmephase, und die Feldzuverlässigkeit wird folgen.