English
 русский
 عربى
 Deutsch
Eine gut gestaltete Form macht den Unterschied zwischen einem Guss, der durch die Produktion fliegt, und einem Guss, der bei Probeaufnahmen das Budget sprengt. Beim Aluminium-Druckguss legt die Form die erreichbare Geometrie, Oberflächenqualität, Maßhaltigkeit und Zykluszeit fest, bevor das erste Teil überhaupt hergestellt wird. Wenn die Form schwach ist, können die Fähigkeiten des Bedieners, die Leistung der Presse und die Geschwindigkeit des Bearbeitungszentrums dies nicht ausgleichen.
In diesem Leitfaden wird erklärt, was eine Aluminium-Druckgussform ist, welche Komponenten wichtig sind, welche Konstruktionsparameter die größte Überprüfung verdienen und wie man einen Formenlieferanten bewertet, damit die Schwachstellen vor der Freigabe des Werkzeugs und nicht erst danach gefunden werden.
Was ist eine Aluminium-Druckgussform?
Eine Aluminium-Druckgussform, meist Matrize genannt, ist ein wiederverwendbares Stahlwerkzeug, das geschmolzenem Aluminium unter hohem Druck und hoher Geschwindigkeit seine endgültige Form verleiht. Die Form besteht aus zwei gehärteten Werkzeugstahlhälften. Die Abdeckmatrize bleibt auf der stationären Aufspannplatte und enthält die Kavität auf der Einspritzseite, während die Auswerfermatrize sich mit dem Öffnungshub bewegt und die Stifte trägt, die das fertige Teil freigeben.
Bei der Produktion werden die beiden Hälften mit genügend Kraft zusammengeklemmt, um dem Einspritzdruck standzuhalten. Geschmolzenes Aluminium mit einer Temperatur von etwa 600 bis 700 Grad Celsius wird mit einem Druck von üblicherweise 300 bis 1.500 bar in den Hohlraum gepresst, und das Strahlmittel verfestigt sich innerhalb von Sekunden, da die Stahlform die Wärme schnell ableitet. Bei jedem Zyklus wiederholt sich derselbe thermische und mechanische Schock, weshalb die Qualität des Formstahls, die Wärmebehandlung und die Gestaltung des Kühlkanals genauso wichtig sind wie die Form des Hohlraums selbst.
Hauptbestandteile einer Aluminium-Druckgussform
Die einzelnen Teile der Form haben direkten Einfluss auf das Füllverhalten, die Erstarrung, die Maßhaltigkeit, den Beschnittaufwand und die Werkzeugstandzeit. Diese Liste zeigt die Komponenten, die bei einer Werkzeugbewertung immer überprüft werden sollten.
| Komponente | Funktion | Haupteinfluss |
|---|---|---|
| Abdeckmatrize (feste Hälfte) | Hält die Kavität auf der Injektionsseite | Definiert die feste Seite des Teils und den Anschnittbereich |
| Auswerfermatrize (bewegliche Hälfte) | Trägt Auswerferstifte und bewegliche Kerne | Steuert den Auswurf und die Hinterschneidungsfreigabe |
| Läufersystem | Leitet geschmolzenes Aluminium zum Hohlraumanguss | Beeinflusst Füllgeschwindigkeit, Temperaturverlust und Fließrichtung |
| Überlauf und Entlüftung | Sammelt die kalte Metallfront und bläst Luft ab | Bestimmt den Porositätsgrad und die Kantenfüllung |
| Auswerferstifte | Drücken Sie den erstarrten Guss aus der Form | Bestimmt Oberflächenmarkierungen und Auslösekraft |
| Kühlkanäle | Lassen Sie Wasser oder Öl in der Form zirkulieren | Stellen Sie Erstarrungszeit, Schrumpfung und Zykluszeit ein |
| Bewegliche Kerne | Seitenmerkmale und Hinterschnitte formen | Erhöht die Komplexität des Mechanismus, verbessert aber die Form des Teils |
Eine Formzeichnung ist nicht nur eine Hohlraumform. Es handelt sich um einen Wärme- und Strömungsplan. Wenn das Überlaufvolumen zu klein ist, sammelt sich Porosität in der Nähe des Angusses. Wenn ein Kühlkanal ungleichmäßig um einen dicken Vorsprung herum angeordnet ist, kann sich das Gussstück verziehen, wenn es von den Auswerferstiften herausgedrückt wird. Die Überprüfung der Form auf dieser Detailebene verhindert spätere Überraschungen in der Serienproduktion.
Formendesignfaktoren, die die Teilequalität steuern
Die meisten Gussfehler lassen sich auf Entscheidungen zurückführen, die vor dem Schneiden des Stahls getroffen wurden. Dies sind die Faktoren, die zuerst überprüft werden müssen.
Entwurfswinkel
Wände, die parallel zur Formöffnungsrichtung verlaufen, benötigen eine Verjüngung, die Formschräge genannt wird. Ohne genügend Zugkraft steigt die Auswurfkraft, Oberflächen reißen und Auswerferstifte hinterlassen tiefe Spuren. Beim Aluminiumdruckguss sind 0,5 bis 2 Grad an Außenwänden und 1 bis 3 Grad an Innen- oder Tiefwänden ein realistischer Ausgangspunkt. Tiefe Taschen und Innenrippen benötigen mehr Konizität.
Wandstärke
Aluminiumdruckguss funktioniert am besten mit gleichmäßigen Wänden. Typische Strukturgehäuse sind auf 2 bis 4 mm ausgelegt, dickere Segmente sollten entkernt oder mit Rippen versteift werden. Wenn dünne und dicke Abschnitte ohne Übergang aufeinandertreffen, führt die Schrumpfung im dickeren Abschnitt zu Porosität oder Einfallstellen, die erst nach der Bearbeitung auftreten.
Filets und Rippchen
Scharfe Innenecken blockieren den Metallfluss und führen im Betrieb zu Spannungskonzentrationen. Der Formkonstrukteur sollte an Innenecken Kehlradien hinzufügen und Rippen verwenden, um flache Bereiche zu versteifen. Dieser Ansatz hält das Teil leicht und behält gleichzeitig die Steifigkeit bei, was für Automobilgehäuseanwendungen wichtig ist.
Anschnitt- und Kühllayout
Die Anschnittposition bestimmt, wie sich die Kavität füllt, wo sich Schweißnähte bilden und welche Art von Beschnitt nach dem Schuss erforderlich ist. Die Kühlkanalanordnung bestimmt die Erstarrungsrichtung. Wenn Füllung und Kühlung im Gleichgewicht sind, bleiben Verformung, Porosität und Zykluszeit unter Kontrolle.
Typische Designbereiche für eine Aluminium-Druckgussform
| Designparameter | Typischer Bereich |
|---|---|
| Formschräge, Außenwände | 0,5 bis 2 Grad |
| Formschräge, Innenwände und Rippen | 1 bis 3 Grad |
| Nennwandstärke | 2 bis 4 mm |
| Bearbeitungszugabe für fertige Oberflächen | 0,5 bis 1,5 mm |
| Minimaler Verrundungsradius | 0,5 bis 1 mm |
Gängige Formentypen beim Aluminiumdruckguss
Für welchen Formstil Sie sich entscheiden, hängt von der Produktphase und dem Produktionsvolumen ab.
- Prototyp-Matrizen: Vereinfachte Werkzeuge, die eine kleine Anzahl von Mustern zur Designvalidierung erstellen. Sie lassen sich schnell modifizieren und sind viel kostengünstiger als Produktionswerkzeuge.
- Produktionswerkzeuge: Formen aus gehärtetem Werkzeugstahl, entwickelt für Zehntausende Schüsse. Die Anschaffungskosten sind höher, aber die Kosten pro Teil sinken.
- Ein- und Mehrkavitätenwerkzeuge: Eine Kavität stellt ein Teil pro Zyklus her; Mehrere Kavitäten erhöhen die Leistung, erfordern jedoch einen ausgewogenen Angusskanal, um eine inkonsistente Füllung zu vermeiden.
- Einheit stirbt: Auswechselbare Hohlraumeinsätze, die in einer gemeinsamen Formbasis montiert sind, eignen sich gut für mittlere Volumina und häufige Teilewechsel.
- Besäumwerkzeuge: Sekundäre Matrizen, die mit einer Presse verwendet werden, um den Angusskanal, die Überläufe und den Grat vom Gussteil abzuschneiden.
Beschnittmatrizen werden im Werkzeugbudget oft unterschätzt. Das Entfernen von Graten ist keine wertschöpfende Arbeit, und eine schlecht ausgerichtete Trimmform kann ein Gussstück beschädigen, das bereits den Hauptprozess durchlaufen hat.
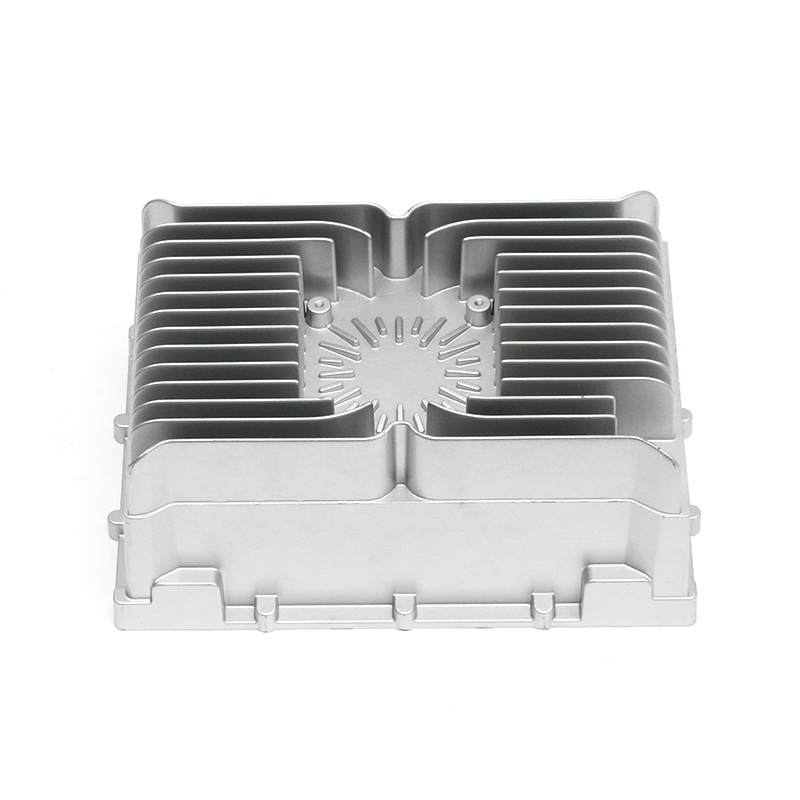
 Präzisions-Trimmform-Druckguss für zuverlässige Gratentfernung Dieser Lieferant vereint Formenbau, Druckguss und Nachbearbeitung an einem Standort mit Maschinen mit großer Tonnage und CMM/CT-Inspektion, um die Genauigkeit der Beschnittwerkzeuge zu unterstützen und fertige Gussteile zu schützen. Produkt anzeigen →
Was Sie bei der Auswahl eines Lieferanten für Aluminium-Druckgussformen beachten sollten
Die meisten Projekte scheitern nicht, weil die Hohlraumform falsch ist, sondern weil der Lieferant nicht nachweisen kann, dass die Form richtig ist. Überprüfen Sie diese Punkte, bevor Sie den Werkzeugvertrag unterzeichnen.
Stahlsorte und Wärmebehandlung
Hochwertige Formen für den Aluminiumdruckguss bestehen normalerweise aus H13-Werkzeugstahl, sind gehärtet und oberflächenbehandelt, um Hitzeschäden und Auswaschen zu widerstehen. Fordern Sie das Materialzertifikat und das Wärmebehandlungsprotokoll an. Wenn der Stahl oder die Behandlung unklar ist, sind die Lebensdauer der Form und die Konsistenz des Gussteils ungewiss.
Simulation vor dem Schneiden
Ein Zulieferer, der eine Formfüll- und Erstarrungssimulation durchführt, kann Lufteinschlüsse, Kaltverschlüsse und Schrumpffehler erkennen, bevor der Stahl geschnitten wird. Probeschüsse bestätigen dann die Simulation, anstatt sich auf Versuch und Irrtum an der Presse zu verlassen.
Dimensions- und interne Qualitätsprüfung
Hohlraumabmessungen, Trennlinienkontakt, Auswerferstiftpositionen und Kühlkanalpositionen sollten auf einem Koordinatenmessgerät überprüft werden. Bei dichtungskritischen Gussteilen sollte die Porosität im Inneren des Teils mittels Röntgen oder industrieller CT überprüft werden. Eine Form, die ohne diese Aufzeichnungen geliefert wird, birgt ein verstecktes Risiko.
Prozessverantwortung
Die Form ist nur die Hälfte der Produktionsgleichung. Maschineneinstellungen, Teilehandhabung nach dem Auswerfen und die Entfernung des Bearbeitungsmaterials wirken sich alle auf die endgültige Abmessung aus. Partnerschaft mit einem integrierter Hersteller von Aluminium-Druckguss Das Design der Form im selben Werk verkürzt die Iterationszyklen und sorgt dafür, dass die Verantwortung an einem Ort bleibt.
Warum ein integrierter Formen- und Gusspartner das Risiko senkt
Wenn die Form in derselben Anlage entworfen wird, in der auch die Presse und das Bearbeitungszentrum betrieben werden, erfolgt die Rückmeldung sofort. Eine Porositätsangabe beim ersten Schuss wird noch am selben Tag analysiert und die Kavität kann ohne Verhandlungsschleife zwischen einzelnen Anbietern angepasst werden. Bei zeitkritischen Programmen verkürzt sich dadurch direkt die Entwicklungszeit.
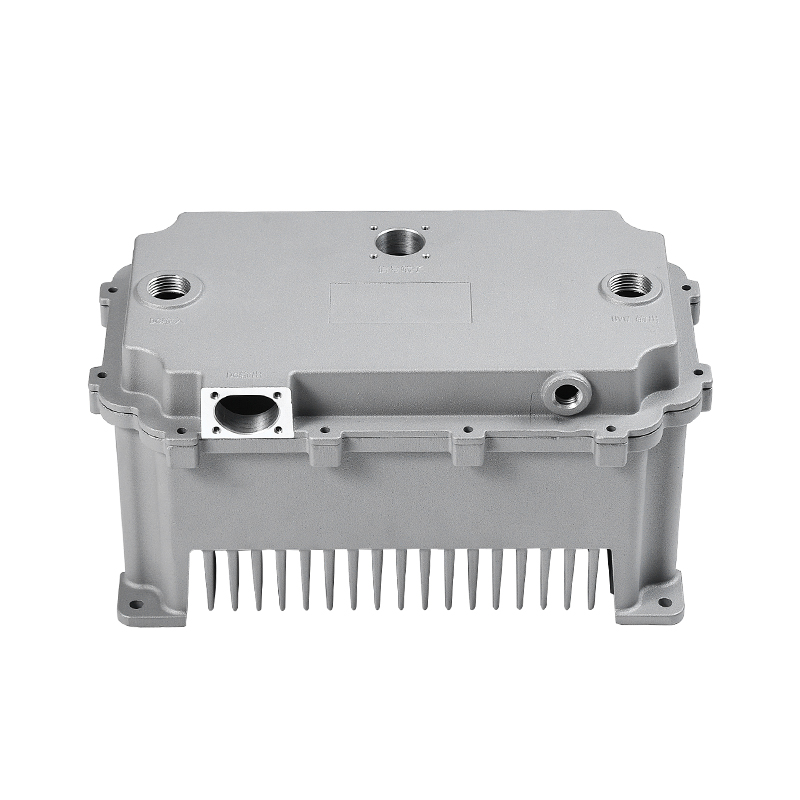
Bei Teilen mit komplexen Innenmerkmalen, Dichtungsanforderungen oder dünnen Wänden ist die Integration am wichtigsten, da diese Merkmale bereits in der Gussform gelöst werden. Präzisionsguss wirkt sich direkt auf die Zuverlässigkeit von Strukturteilen aus, z Motorgehäuse für neue Energiefahrzeuge , wo Maßgenauigkeit und dichte Mikrostruktur den Sitz der Baugruppe und die Kühlleistung schützen.
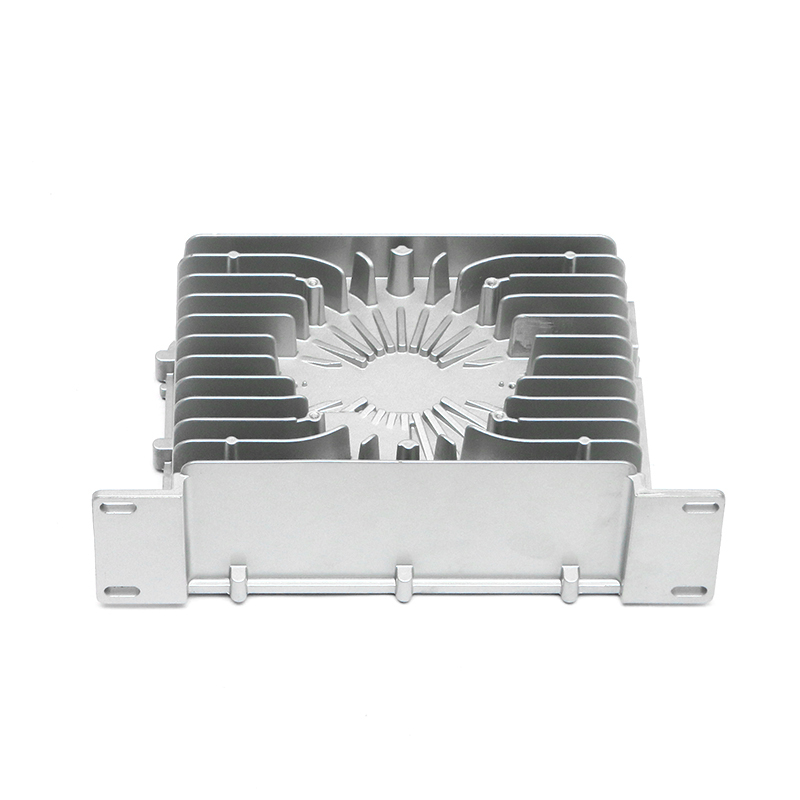
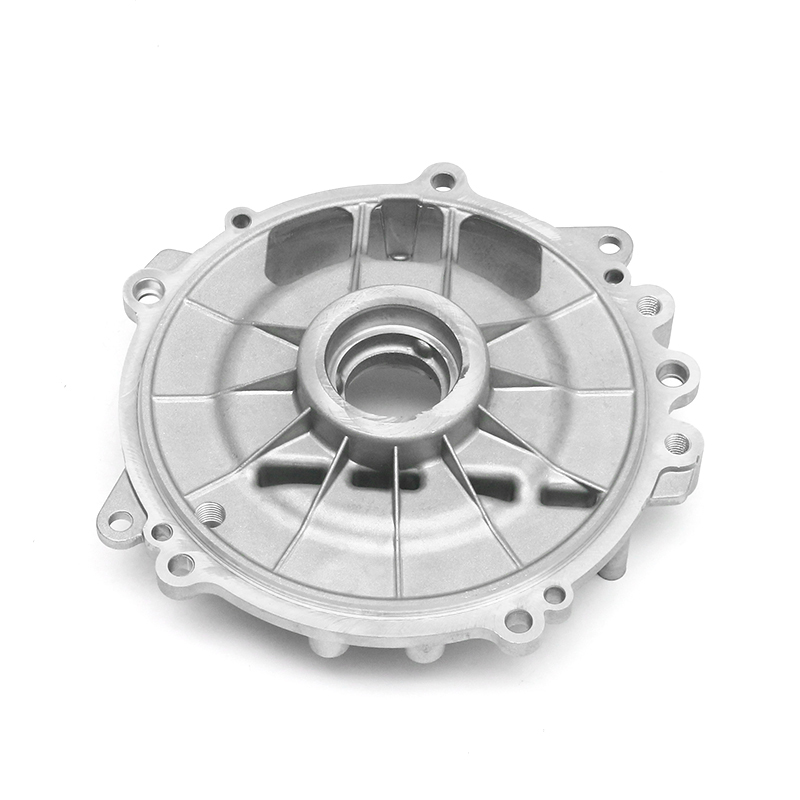 New Energy Motorgehäuse-Druckguss mit integrierter Qualitätskontrolle Motorgehäuse erfordern Festigkeit, leichtes Design, Wärmeableitung und Korrosionsbeständigkeit. Dieser Hersteller bietet integrierte Werkzeuge und Gussteile gemäß IATF 16949 und erweiterte Inspektionen für strukturelle Zuverlässigkeit. Produkt anzeigen →
Bei Ningbo Fenda New Energy Technology läuft dieses integrierte Modell auf einem 15.000 Quadratmeter großen Gelände mit 6 Aluminium-Druckgussmaschinen von 400 bis 2.000 Tonnen, 80 Hochgeschwindigkeits-Präzisionsbearbeitungszentren, mehr als 30 Spezialprozesseinheiten für Reibrührschweißen und elektrische Entladungsbearbeitung sowie Inspektionsausrüstung, zu der Koordinatenmessgeräte, industrielle CT, Spektrometer und mehrere Luftdichtheitstester gehören. Das Ingenieurteam, das die Form entwirft, überprüft auch den Guss, die Bearbeitung und die endgültige Dichtungsleistung gemäß dem Qualitätsmanagementsystem IATF 16949.
Bei Gehäusen, die Druck und Kühlflüssigkeit aufnehmen müssen, wie z. B. wassergekühlte elektronische Steuergeräte, muss das Formdesign gleichzeitig die Dünnwandkonsistenz und Leckagewege kontrollieren. Genau bei dieser Geometrie zahlt sich die Erfahrung im integrierten Werkzeugbau in der Serienfertigung aus.
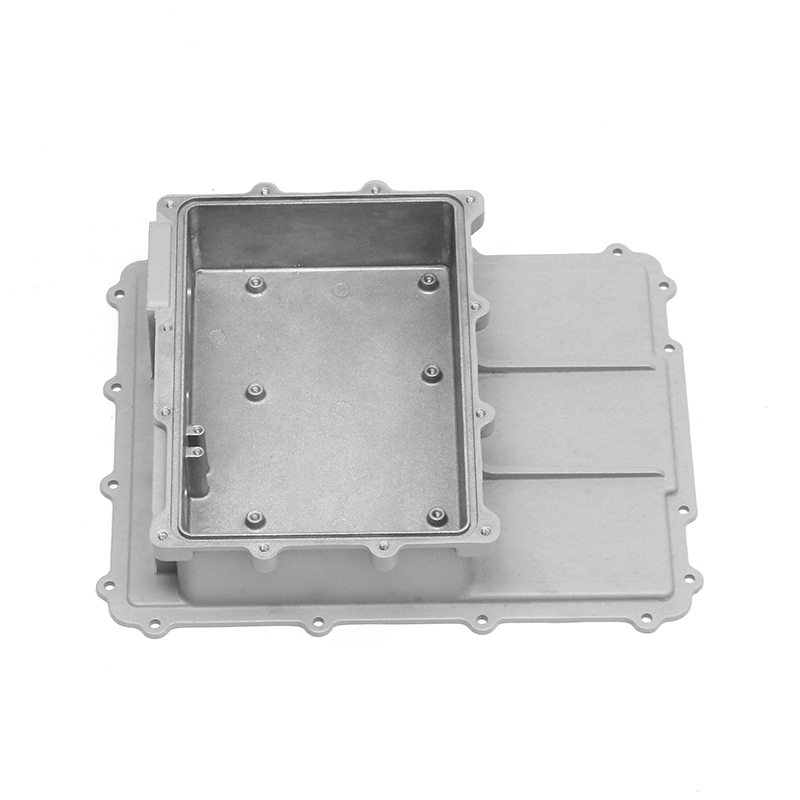
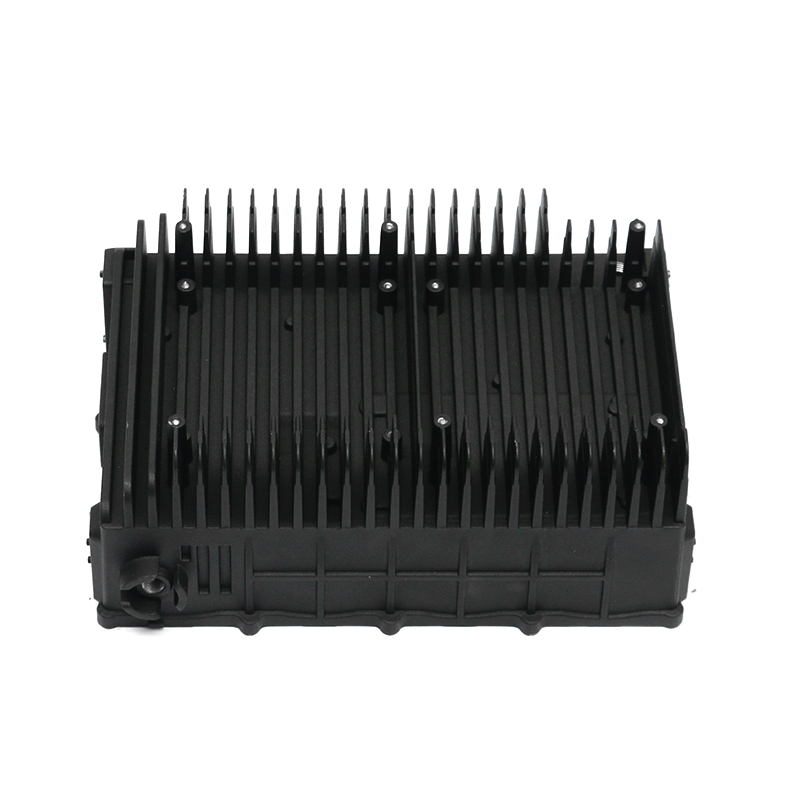
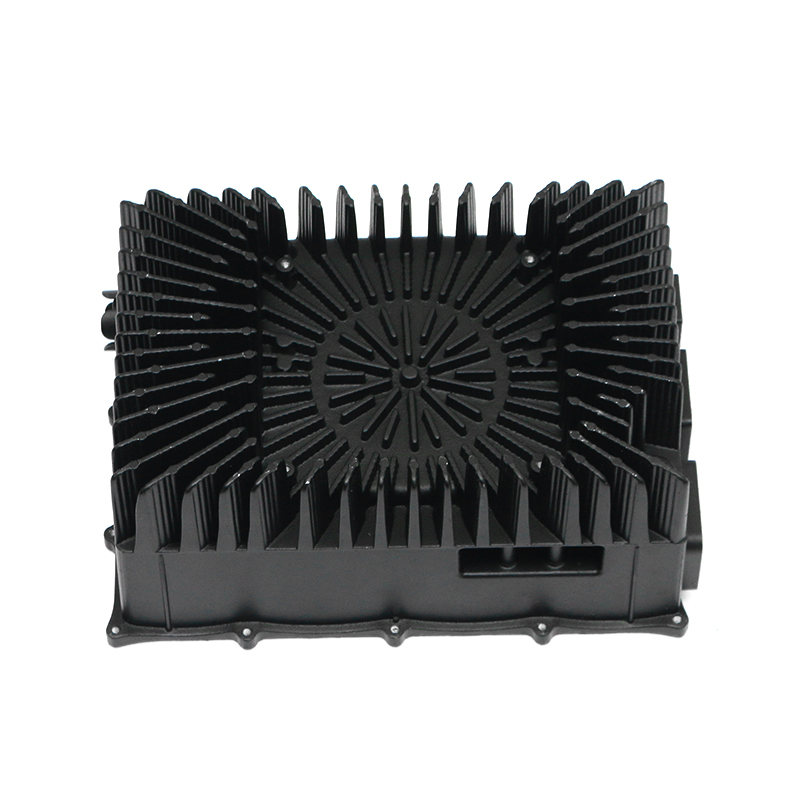
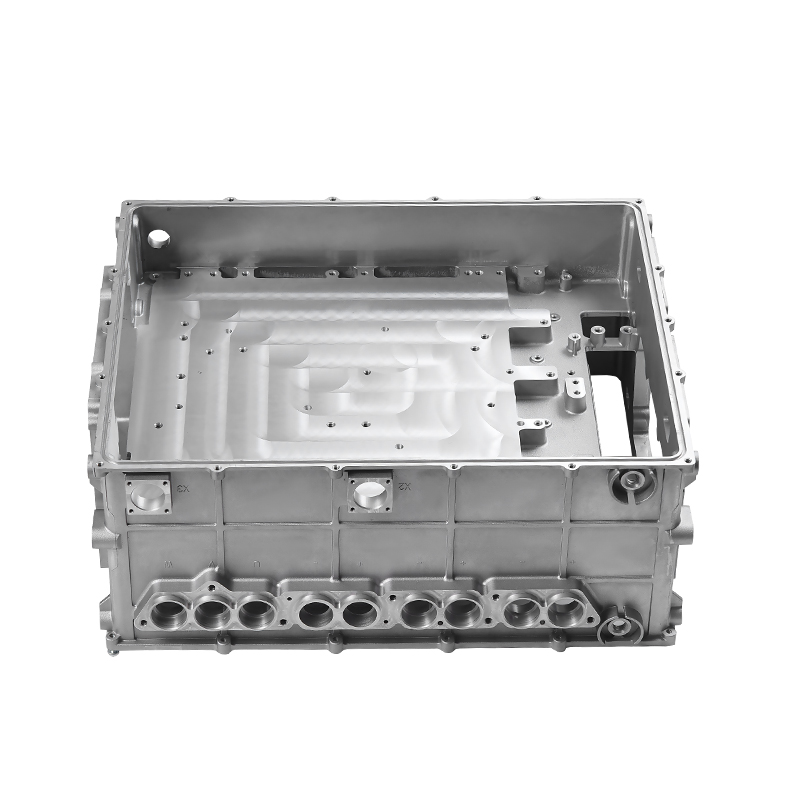 Kompetenz im Druckguss von wassergekühlten elektronischen Steuergehäusen Bei Gehäusen, die Flüssigkeiten aufnehmen und dünnwandig sein müssen, hilft die integrierte Form- und Gusserfahrung dieses Lieferanten dabei, Leckpfade zu kontrollieren und die Serienproduktion versiegelter elektronischer Einheiten zu unterstützen. Produkt anzeigen →