English
 русский
 عربى
 Deutsch
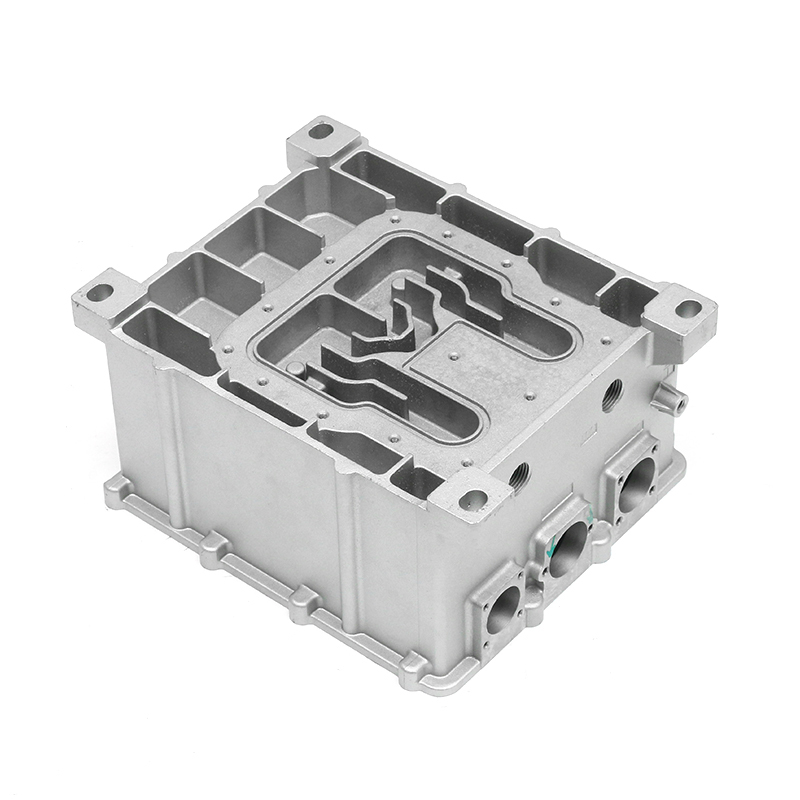
Ein Gehäuse eines neuen Energiemotors, das 0,05 mm unrund ist, lässt sich immer noch an einen Stator anschrauben. Bei 12.000 U/min läuft es einfach lauter, nach ein paar hundert thermischen Zyklen tritt Kühlmittel aus oder es besteht eine Geräuschprüfung am Ende der Produktionslinie, die niemand auf das Gussstück zurückführen kann. Das Gehäuse hält den Luftspalt, die Lagerausrichtung und den Kühlmittelweg in einem Aluminiumkörper, sodass diese Entscheidungen vor dem Schneiden des ersten Werkzeugs getroffen werden und nicht erst danach.
Die Kurzfassung: Die meisten Fahrmotorgehäuse von Pkw-Elektrofahrzeugen sind hochintegrierte Aluminiumdruckgussteile aus einer schweißbaren, wärmebehandelbaren Legierung, die auf einer vakuumunterstützten Maschine gegossen, nach einem einzigen Bezugsschema bearbeitet und an jedem Teil auf Dichtheit geprüft werden. Jede dieser Möglichkeiten besteht aus einem bestimmten Grund und jede trägt einen unterschiedlichen Anteil an den Kosten.
Was ein New-Energy-Motorgehäuse eigentlich leisten muss
Bei einem Permanentmagnet-Fahrmotor übernimmt das Gehäuse fünf Aufgaben gleichzeitig. Es positioniert den Stator und beide Rotorlager so, dass der radiale Luftspalt gleichmäßig bleibt, typischerweise 0,3 bis 1,0 mm. Es führt den Kühlmittelweg. Es hält das Kühlmittel von den Wicklungen und dem Wechselrichter fern. Es stellt die Schnittstellen zum Reduzierstück oder zum Fahrzeugrahmen bereit. Und es dämpft die Geräusche, die ein Rotor bei hoher Drehzahl macht.
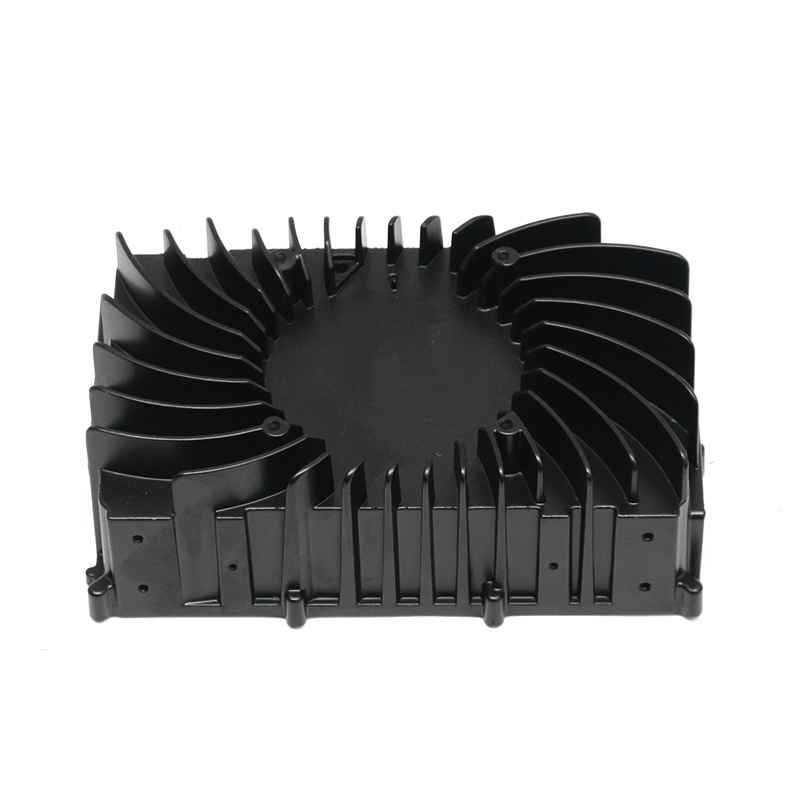
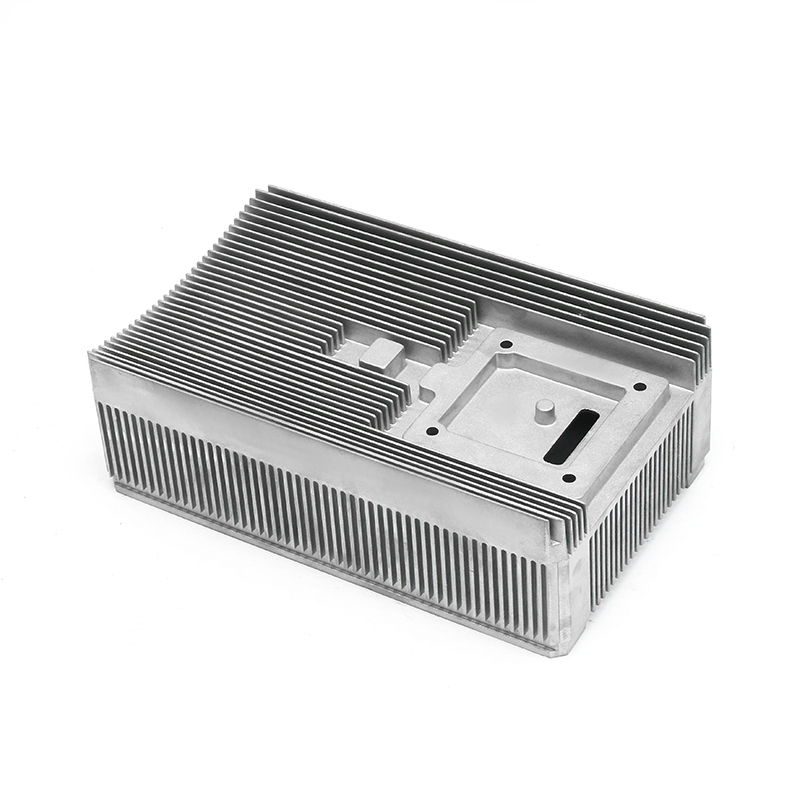
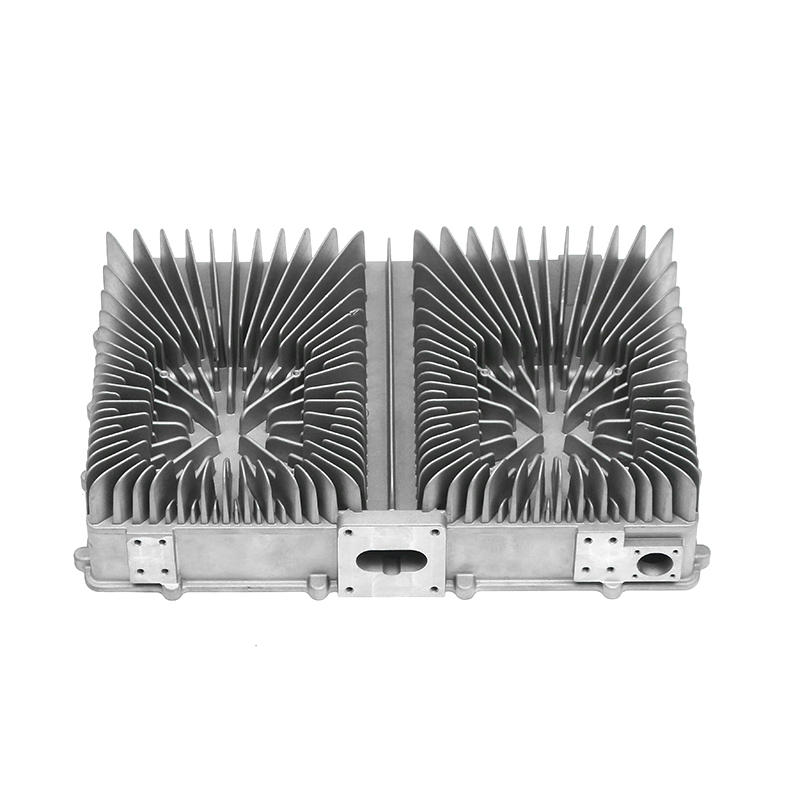
Bei den meisten Pkw-Elektrofahrzeugen summiert sich das auf ein einzelnes Aluminiumgehäuse von etwa 8 bis 20 kg, mit 3 bis 4 mm dicken Mantelwänden, bearbeiteten Lagerbohrungen und einem druckdichten Kühlkanal. Kleinere Antriebe verwenden manchmal Gussrippen anstelle eines Wassermantels. Luftgekühlte und wassergekühlte Versionen haben die gleiche Gusslogik, aber nicht die gleichen Werkzeuge, und sie als eine Teilenummer zu behandeln, ist ein häufiger Anfangsfehler.
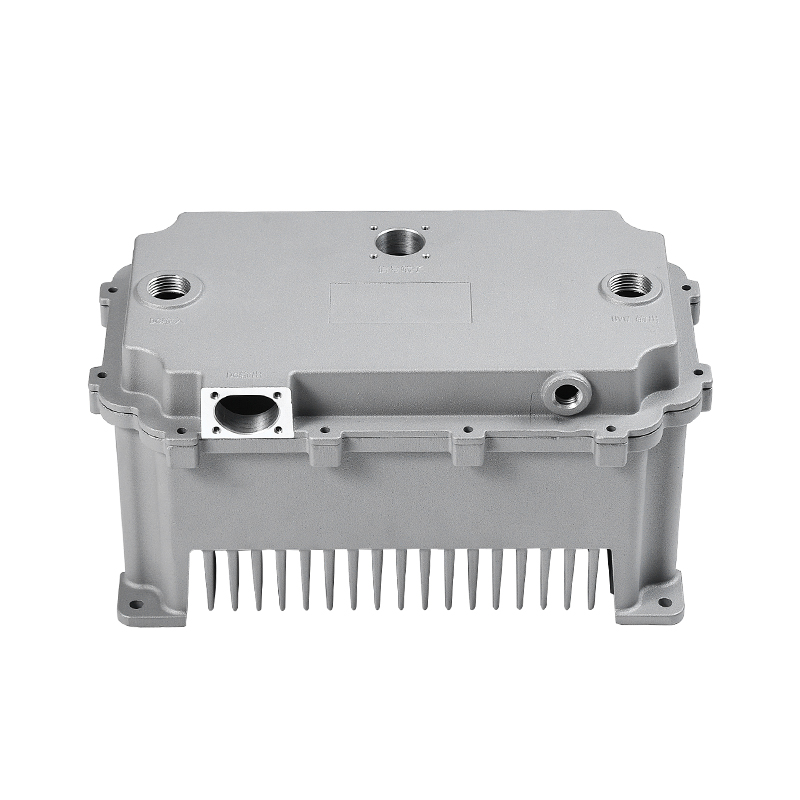
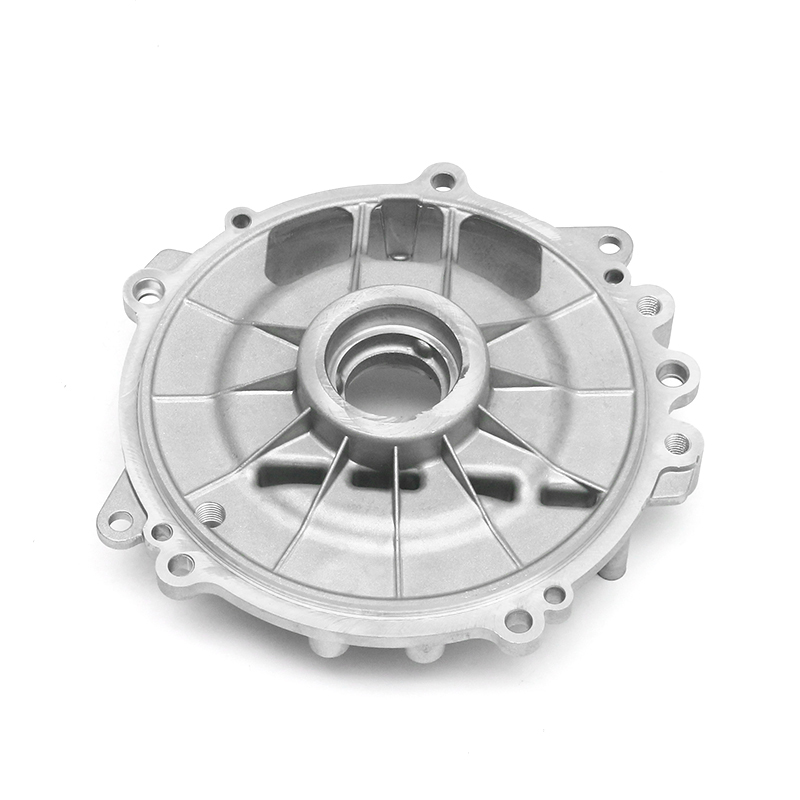 OEM/ODM-Druckguss-Motorgehäuse für Fahrzeuge mit neuer Energie Ein Druckguss-Motorgehäuse für Antriebseinheiten von Fahrzeugen mit neuer Energie, mit OEM/ODM-Unterstützung für leichten Schutz und Wärmeableitung. Produkt anzeigen →
Die Auswahl von Legierungen und Prozessen entscheidet über alles, was nachgelagert ist
Legierung und Gussverfahren sind eine Entscheidung, nicht zwei. Ein herkömmlicher Hochdruck-Druckguss aus ADC12 ist kostengünstig und formstabil, aber eine Dehnung von 1 bis 2 Prozent macht ihn zu einer schlechten Wahl für ein Gehäuse, das geschweißt oder wärmebehandelt wird oder Straßenstöße absorbieren soll. Strukturelle Motorgehäuse werden üblicherweise aus einer eisenarmen AlSi10MnMg-Legierung mit Vakuumunterstützung gegossen und anschließend einer T5- oder T6-Behandlung unterzogen. Die Dehnung steigt auf 5 bis 10 Prozent und das Material wird schweißbar, was beim Verschließen von Kühlmittelkanälen durch Reibrührschweißen von Bedeutung ist.
| Legierung | Typische Gießroute | Dehnung | Wo es passt | Hauptkompromiss |
|---|---|---|---|---|
| ADC12 / A383 | Konventionelles HPDC | 1 bis 2 Prozent | Abdeckungen, Halterungen, spannungsarme E-Control-Gehäuse | Geringe Kosten, geringe Duktilität, schwer zu schweißen |
| A380 | Konventionelles HPDC | 2 bis 3 Prozent | Allgemeine Gehäuse und Montagehalterungen | Gute Gießbarkeit, nur mäßige Festigkeit |
| Typ AlSi10MnMg | Vakuumunterstütztes HPDC plus T5 oder T6 | 5 bis 10 Prozent | Strukturelle Motorgehäuse mit geschweißten Mänteln | Höhere Stückkosten, engeres Prozessfenster |
| A356 / A360 | Niederdruck- oder Quetschguss | 6 bis 12 Prozent | Dickwandige, hochintegrierte Gehäuse | Langsamere Zykluszeit, höherer Stückpreis |
Hinter diesen Zahlen verbergen sich zwei Prozessdetails. Die erste ist die Vakuumunterstützung: Das Absaugen eines Teils des Gases aus dem Formhohlraum vor dem Füllen verringert die eingeschlossene Porosität, und die eingeschlossene Porosität begrenzt sowohl die Dehnung als auch die Dichtheit nach der Bearbeitung. Das zweite ist das Werkzeuglayout. Das Anschnitt- und Kühlungsdesign entscheidet darüber, wo die Schrumpfporosität endet, und ein Gehäuse, das direkt durch ein Porositätsband bearbeitet wird, wird undicht sein, während das gleiche Gussteil, das zwei Millimeter tiefer bearbeitet wird, vollkommen dicht sein kann.
Toleranzen, Bezugspunkte und der Bearbeitungsplan
Sobald der Guss in Ordnung ist, entscheidet der Bearbeitungsplan darüber, ob der Motor leise ist. Zwei Regeln sind wichtiger als jede einzelne Toleranz in der Zeichnung: Leiten Sie den Bezugspunkt vom Statorsitz ab und bearbeiten Sie so viele kritische Merkmale wie möglich in einer Aufspannung.
| Funktion | Typische Anforderung | Warum es wichtig ist |
|---|---|---|
| Lagerbohrungsdurchmesser | IT6 bis IT7, beispielsweise 0,03 / 0 mm | Lagersitz, Vorspannung und Lebensdauer |
| Koaxialität zweier Lagerbohrungen | 0,03 bis 0,05 mm | Luftspalt zwischen Rotor und Stator, Geräusche und Vibrationen |
| Zylindrizität des Statorsitzes | 0,05 mm | Gleichmäßiger Luftspalt und Wärmeübertragung auf den Mantel |
| Ebenheit der Montagefläche | 0,05 bis 0,10 mm | Dichtungsabdichtung und Steifigkeit der Schraubenverbindung |
| Mantelwandstärke | 3 bis 4 mm nominal, plus oder minus 0,5 mm | Berstdruck, Gewicht und Wurfausbeute |
| Leckrate bei 2 bar | Keine Blasen oder weniger als 5 cm3 Luftzerfall pro Minute | Kühlmittelverlust, Isolationswiderstand und IP-Schutzart |
Fähigkeitsziele gehören in die Bestellung, nicht in die Konversation nach PPAP. Ein Cpk von 1,33 ist die übliche Untergrenze für sicherheitsrelevante Abmessungen wie Bohrungsdurchmesser oder Koaxialität, und 1,67 ist bei großvolumigen Programmen üblich. Wenn in einer Zeichnung eine Koaxialität von 0,02 mm über Bohrungen im Abstand von 200 mm gefordert wird, müssen Sie entweder mit einer speziellen Vorrichtung oder mit Bohrungen rechnen, die in einer einzigen Aufspannung bearbeitet werden, und müssen damit rechnen, dafür zu zahlen.
Vom Formentwurf bis zur Dichtheitsprüfung: die Bausequenz
Ein Motorgehäuseprogramm durchläuft fünf Phasen, und jede Phase verfügt über ein Tor, das spätere teure Nacharbeiten verhindert.
- Werkzeuge
- Formfluss-, Anguss- und Kühldesign
- Stanzformherstellung, Spotting und Erstartikel
- Beschneidewerkzeug und Bearbeitungsvorrichtung
- Casting
- Vakuumunterstützter Druckguss, Bereich 400T bis 2000T
- T5- oder T6-Wärmebehandlung und kontrollierte Kühlung
- Entgraten, Trimmen und Entgraten
- Bearbeitung
- Bezugsflächen und Statorsitz
- Lagerbohrungen, Dichtungsnuten und Gewinde
- Kühlmittelanschlussflächen und O-Ring-Sitze
- Fügen und Fertigstellen
- Reibrührschweißen von Kühlkanälen
- Imprägnierung und Oberflächenbehandlung
- Validierung
- Koordinatenmessung und industrielle CT
- Spektrometer-Chemieprüfungen
- 100-prozentige Dichtheitsprüfung vor dem Verpacken
 Präzisions-Trimmform für Komponenten von Fahrzeugen mit neuer Energie Maßgeschneiderte Beschnittwerkzeuge entfernen Grate und Grate von geformten EV-Gehäusen und tragen so dazu bei, die Kantengüte und Maßgenauigkeit vor dem Zusammenbau aufrechtzuerhalten. Produkt anzeigen →
Besäumen, Entgraten und Imprägnieren wirken wie kleine Schritte, bestimmen aber den Zustand dessen, was die Messmaschine erreicht. Durch den internen Aufbau von Beschnittwerkzeugen kann das Team, das das Gussteil entworfen hat, entscheiden, wo die Trennlinie sitzt und wie viel Material für die Bearbeitung übrig bleibt, wodurch die Schleife zwischen einem Maßproblem und einer Werkzeugkorrektur verkürzt wird.
Inspektionspunkte, die Probleme frühzeitig erkennen
Bei der Inspektion wird die Ausrüstungsliste eines Lieferanten relevant. Chemie, innere Stabilität, Geometrie, Abdichtung und Haltbarkeit sind fünf verschiedene Fragen, und keine einzelne Maschine beantwortet mehr als eine davon.
- Spektrometerchemie bei jeder Schmelze, da der Eisen-, Kupfer- und Zinkgehalt die Fließfähigkeit, Duktilität und Bearbeitbarkeit verändert.
- Industrielles CT oder Röntgen am ersten Artikel und in vereinbarten Abständen; Die innere Porosität ist für das Auge und oft auch für einen einfachen Lecktester unsichtbar.
- Berichte von Koordinatenmessgeräten anhand des GD&T-Schemas, wobei die Bezugsstruktur im Bericht explizit angegeben ist.
- 100-prozentige Dichtheitsprüfung des Kühlmittelmantels bei 2 bar, durch Luftzerfall oder Wasserbad, je nachdem, was der Kunde akzeptiert.
- Korrosions- und Haltbarkeitsprüfungen: Salzsprühnebel für 480 bis 720 Stunden, Thermoschockwechsel und Vibrationstests.
- Prozessnachweise: SPC-Diagramme, Fähigkeitsstudien und eine PPAP-Datei gemäß IATF 16949:2016.
Ein Lieferant, der Werkzeuge, Guss, Bearbeitung und Messtechnik unter einem Dach vereint, kann den Kreislauf zwischen diesen sechs Artikeln schließen, ohne Teile hin- und herschicken zu müssen. Ein genauerer Blick darauf Präzisionsguss für Motorgehäuse neuer Energiefahrzeuge zeigt, wie eng die Guss- und Bearbeitungsschritte zusammenwirken, wenn der Luftspalt von beiden abhängt.
Kosten, Lieferzeit und Beschaffungsrisiko
Die Kosten richten sich weit mehr nach den technischen Entscheidungen als nach dem Metallpreis an einem bestimmten Montag. Eine nach der Werkzeugfreigabe verschärfte Toleranz bedeutet in der Regel eine neue Vorrichtung, eine zusätzliche Einrichtung und einen langsameren Zyklus, und diese Kosten bleiben während der gesamten Laufzeit des Programms im Teilepreis enthalten.
Das größere Beschaffungsrisiko ist nicht der Preis, sondern die Porosität, die die bearbeitete Oberfläche erreicht. Ein Gehäuse kann einen Maßbericht bestehen, eine Sichtprüfung bestehen und nach dem Schweißen dennoch eine Dichtheitsprüfung nicht bestehen, weshalb Vakuumfähigkeit, Werkzeugkonstruktion und hausinterne Messtechnik mehr wert sind als eine kleine Spanne bei der Gussrate. Die Werkzeugvorlaufzeit für ein neues Gehäuse beträgt normalerweise 8 bis 14 Wochen, und eine Änderung der Bezugsstrategie nach diesem Zeitpunkt kann den größten Teil des Puffers vor dem SOP verbrauchen.
Überprüfen Sie einen Lieferanten, bevor Sie Werkzeuge freigeben
- Bestätigen Sie, welche Maschine das Teil verarbeiten wird und ob diese Maschine über eine Vakuumunterstützung verfügt, nicht nur die Anlage im Allgemeinen.
- Fordern Sie das Bezugspunktschema und die Anzahl der Bearbeitungseinstellungen schriftlich an, bevor Sie das Werkzeug freigeben.
- Legen Sie die Lecktestmethode, den Druck und die Bestehens- oder Nichtbestehensgrenze in der Bestellung fest.
- Vereinbaren Sie den Inspektionsplan: CT-Häufigkeit, Berichtsformat, Fähigkeitsziele und Reaktionsplan, wenn eine Dimension abweicht.
- Prüfen Sie, ob Beschnittwerkzeuge und Vorrichtungen im eigenen Haus hergestellt werden, denn das entscheidet darüber, wie schnell eine technische Änderung umgesetzt werden kann.
- Überprüfen Sie das Qualitätszertifikat und lesen Sie seinen Geltungsbereich, da ein Zertifikat, das den Guss ausschließt, das Gussrisiko nicht abdeckt.
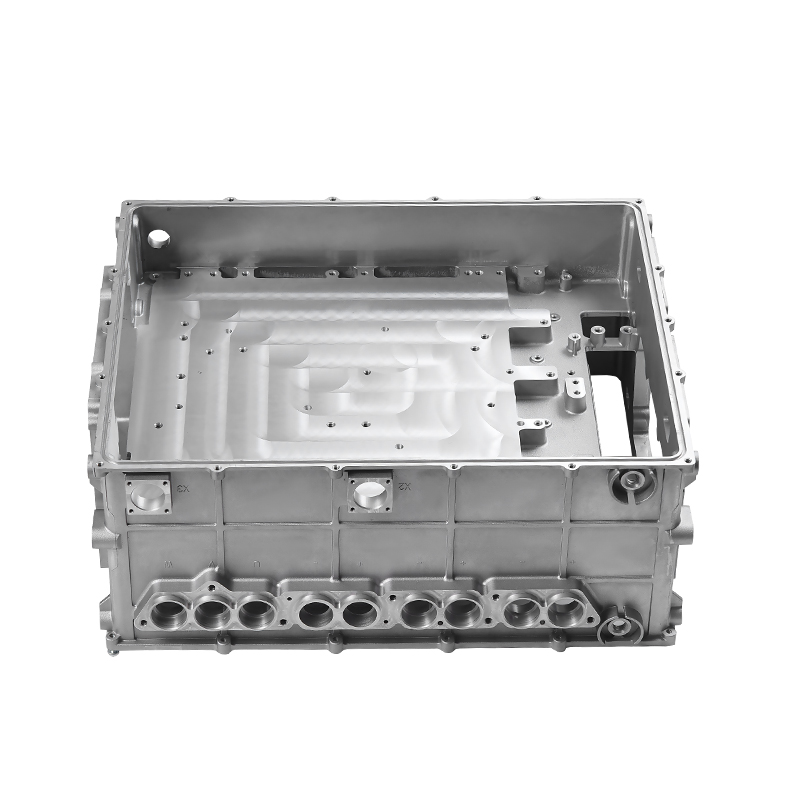 Druckgussteile der Serie New Energy mit elektronisch gesteuerter Wasserkühlung Eine Kategorie von Formen und Druckgussteilen für EV-Wasserkühlungssysteme, einschließlich Wasserpumpen, Tanks und Kühler für die präzise Montage. Produkt anzeigen →
Motorgehäuse sind selten das einzige Gussteil eines E-Antriebs. Die gleiche Vakuumguss- und Bearbeitungsplattform bedient normalerweise elektronisch gesteuerte Wasserkühlungsgehäuse und Luftkühlungsgehäuse. Daher endet ein Lieferantengespräch, das mit dem Motorgehäuse beginnt, häufig mit einer kleinen Familie von Teilen, die ein Prozessfenster, einen Messansatz und ein Qualitätssystem teilen.
Nichts davon ist exotische Technologie, und genau darum geht es. Die Teile, die ruhig und trocken bleiben, sind diejenigen, bei denen Legierung, Vakuum, Bezugspunktschema, Bearbeitungseinrichtung und Dichtheitsprüfung gemeinsam in dieser Reihenfolge festgelegt wurden, bevor das Werkzeug geschnitten wurde. Bringen Sie den Toleranzstapel und die Leckgrenze zur ersten technischen Überprüfung und nicht zur letzten, und das Gehäuse wird seine fünf Aufgaben erfüllen, ohne zum Grund für Programmfehler zu werden.