English
 русский
 عربى
 Deutsch
Ein Gehäuse mit einer Unrundheit von 0,04 mm an der Lagerbohrung oder 0,15 mm Unebenheit am Dichtungssitz verkürzt die Lebensdauer der Pumpe, unabhängig davon, wie gut das Laufrad und die Wellendichtung sind. Das Gehäuse bestimmt die Ausrichtung der gesamten rotierenden Gruppe, trägt die Montage- und Riemenlasten und bildet die Hälfte des Dichtungssystems, weshalb die meisten langsamen Geräusche, Lagergeräusche und wiederholten Austausche darauf zurückzuführen sind.
Die praktische Regel ist einfach: Wählen Sie das Material für die Masse und das thermische Ziel und halten Sie dann fünf Dimensionen fest. Dabei handelt es sich um den Durchmesser und die Rundheit der Lagerbohrung, die Konzentrizität zwischen Bohrung und Sitz, die Ebenheit des Dichtungssitzes, die Oberflächenbeschaffenheit des Dichtungssitzes und die Ebenheit des Flansches. Alles andere beim Casting ist zweitrangig. In den folgenden Abschnitten wird erläutert, was das Gehäuse leistet, welche Materialkompromisse es gibt, realistische Toleranzbänder, wie Gehäuse versagen und was vor der Annahme einer Charge überprüft werden muss.
Was ein Wasserpumpengehäuse eigentlich leisten muss
Ein Gehäuse ist keine passive Hülle. Es führt fünf Aufgaben gleichzeitig aus, und jede einzelne hat eine messbare Anforderung.
- Positionieren Sie das Lager und die Welle so, dass die Dichtungsflächen parallel bleiben. Die Lagerbohrung weist normalerweise die engste Toleranz des Teils auf.
- Bilden Sie die Dichtungskammer und stellen Sie den Spalt zwischen dem Laufrad und der Spiralwand ein, der die Strömung bei niedriger Motordrehzahl antreibt.
- Leiten Sie das Kühlmittel ohne tote Ecken, in denen sich Luft ansammeln kann, zum Laufradauge.
- Aufnahme von Montage- und Bandlasten ohne Umlenkung am Deckelstoß.
- Leiten Sie die Lagerwärme in das Kühlmittel oder die Umgebungsluft ab, damit die Fettlebensdauer nicht verkürzt wird.
Die meisten Pkw-Gehäuse werden im Hochdruckguss aus einer untereutektischen Al-Si-Legierung wie ADC12 oder A380 hergestellt. Bei älteren und stark beanspruchten Anwendungen wird immer noch Grauguss der Klasse HT250 oder G3000 verwendet, bei dem Masse und Wärmeleitfähigkeit weniger wichtig sind als Kosten und Verschleißfestigkeit.
Aluminium oder Gusseisen: Was der Materialwechsel tatsächlich bringt
Die Materialentscheidung verändert vier Dinge, die Sie messen können: Masse, Wärmeabfuhr, Korrosionsverhalten und Werkzeugkosten.
| Attribut | Aluminiumdruckguss (ADC12 / A380) | Grauguss (HT250 / G3000) |
|---|---|---|
| Typische Gehäusemasse | etwa 0,8 bis 1,5 kg | etwa 2,0 bis 3,5 kg |
| Wärmeleitfähigkeit | ca. 92 bis 120 W/mK | ca. 45 bis 55 W/mK |
| Casting-Route | Hochdruck-Kokillenguss auf 400 bis 2000 T-Maschinen | Sand- oder Schwerkraftguss |
| Verhalten bei gealtertem Kühlmittel | Lochfraß und galvanischer Angriff, sobald die Inhibitoren aufgebraucht sind | Gleichmäßiger Oberflächenrost, langsamerer Abschnittsverlust |
| Bearbeitung | Hohe Geschwindigkeit, scharfe Werkzeuge, Spankontrolle entscheidend | Langsamere Geschwindigkeiten, sehr stabile Abmessungen |
| Schwachpunkt | Porosität in Bohrungs- und Dichtungskammerwänden | Masse und Wandstärke |
In der Regel siegt Aluminium: Etwa ein Kilogramm weniger an der Vorderseite des Motors und etwa die doppelte Wärmeleitfähigkeit halten das Lager kühler. Der Kompromiss zeigt sich später, da die Kühlmittelchemie in einem Aluminiumgehäuse weitaus wichtiger ist. Erschöpfte Inhibitoren und Chloridverunreinigungen führen zu Lochfraß an der Dichtungskammer und der Dichtungsfläche, und Lochfraß unter dem Dichtungssitz führt dazu, dass eine leckende Dichtung zu einer Beschwerde über Kühlmittelverlust führt. Verbesserung Verschleißfestigkeit und Lebensdauer der Wasserpumpe unter diesen Bedingungen hängt sowohl von der Wahl der Legierung und der Gussqualität als auch von der Dichtungskonstruktion selbst ab.
Die Maße entscheiden darüber, ob ein Gehäuse undicht ist oder festsitzt
Fünf Merkmale sind für fast alle wohnungsbezogenen Misserfolge verantwortlich. Die folgenden Bänder stellen typische Pkw-Pumpen dar; Überprüfen Sie jedes einzelne anhand Ihrer eigenen Zeichnung und Ihres Arbeitszyklus.
- Lagerbohrungsdurchmesser: üblicherweise innerhalb von plus oder minus 0,010 mm, wobei die Rundheit innerhalb der Hälfte dieses Wertes liegt. Eine ovale oder verschlissene Bohrung lässt die Welle kreisen und belastet die Dichtungsflächen ungleichmäßig.
- Konzentrizität zwischen Bohrung und Sitz: oft 0,03 bis 0,05 mm Gesamtanzeigewert. Ein außermittiger Sitz führt dazu, dass die Dichtung auf einer einseitigen Verschleißspur läuft.
- Ebenheit des Dichtungssitzes: 0,02 bis 0,05 mm über die Sitzfläche, mit einer Oberflächenrauheit von etwa Ra 1,6 Mikrometern oder feiner. Gröbere Flächen lassen Kühlmittel unter die Dichtlippe kriechen.
- Montageflansch flatness: 0.10 to 0.20 mm across the face. Beyond that the gasket is preloaded unevenly and the joint weeps after a few thermal cycles.
- Wandstärke: Dünne Schalen von 3 bis 4 mm sparen Masse, verformen sich aber beim Spannen und Wärmewechsel, wodurch die Bohrung verschoben und der Dichtungssitz mitgenommen wird.
Wie Gehäuse versagen und was Ihnen der Schaden verrät
Lesen Sie den Schadensfall, bevor Sie entscheiden, ob ein gebrauchtes Gussteil wieder in Betrieb genommen werden kann. Das Muster weist normalerweise auf eine Grundursache hin.
- Lochfraß um den Dichtungssitz: ein Problem mit der Kühlmittelchemie. Selbst eine Lochtiefe von 0,1 mm entfernt die flache Sitzfläche und eine neue Dichtung kann sie nicht heilen.
- Erosionsspuren im Spiralgehäuse oder hinter dem Laufrad: Kavitation, normalerweise durch Lufteinschlüsse oder einen eingeschränkten Einlass.
- Polierte, geriffelte oder ovale Lagerbohrung: Wellenspiel. Wenn mit der Fingerspitze ein Grat zu spüren ist, ist der Guss beendet.
- Gequetschte oder mit Noppen versehene Flanschfläche: Kompressionsverlust der Dichtung oder zu starkes Anziehen der Befestigungselemente.
- Risse oder herausgezogene Gewinde an den Naben: eher Montageschaden als Verschleiß.
- Harte weiße oder braune Ablagerungen in den Kanälen: Kühlmittelschaden, Abrieb an der Dichtung und eine Warnung für das gesamte Kühlsystem.
Bei den meisten Serviceprogrammen spricht die Arithmetik für einen vollständigen Austausch. Das Herauspressen eines Lagers aus einer Randbohrung und das Nachschneiden eines Lochsitzes kostet mehr als eine neue Baugruppe, und das Ergebnis wird immer noch durch das alte Gussteil begrenzt, weshalb Wiederbauer, die an Motoren mit hoher Laufleistung arbeiten, normalerweise die gesamte Einheit austauschen.
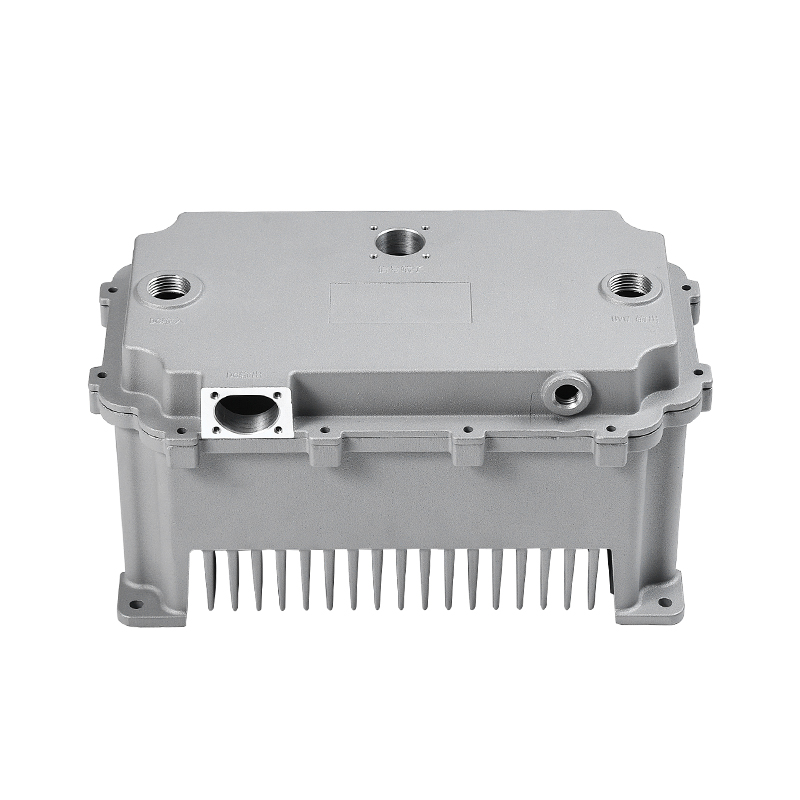
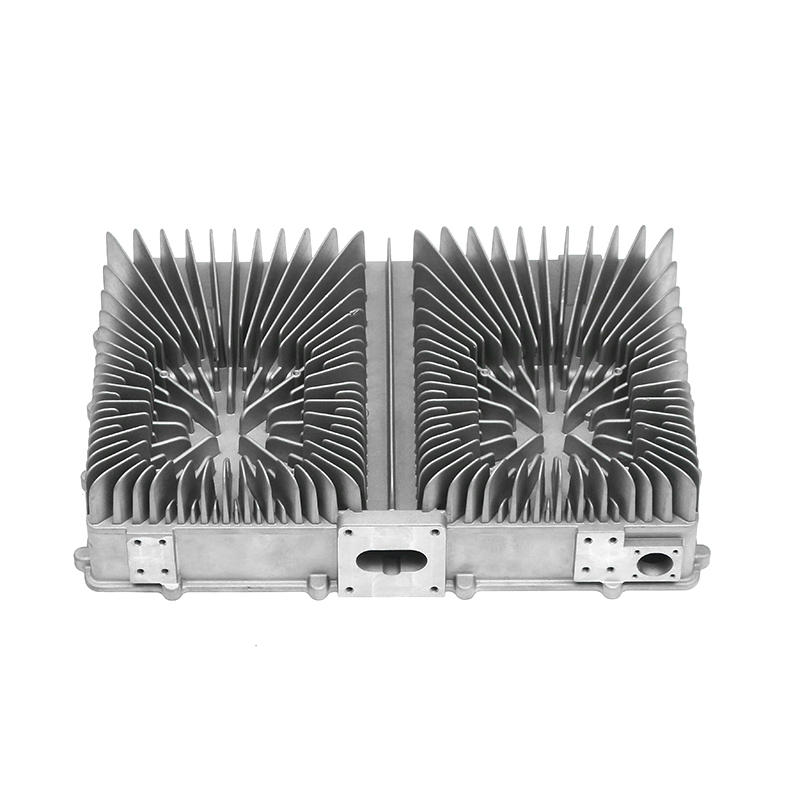
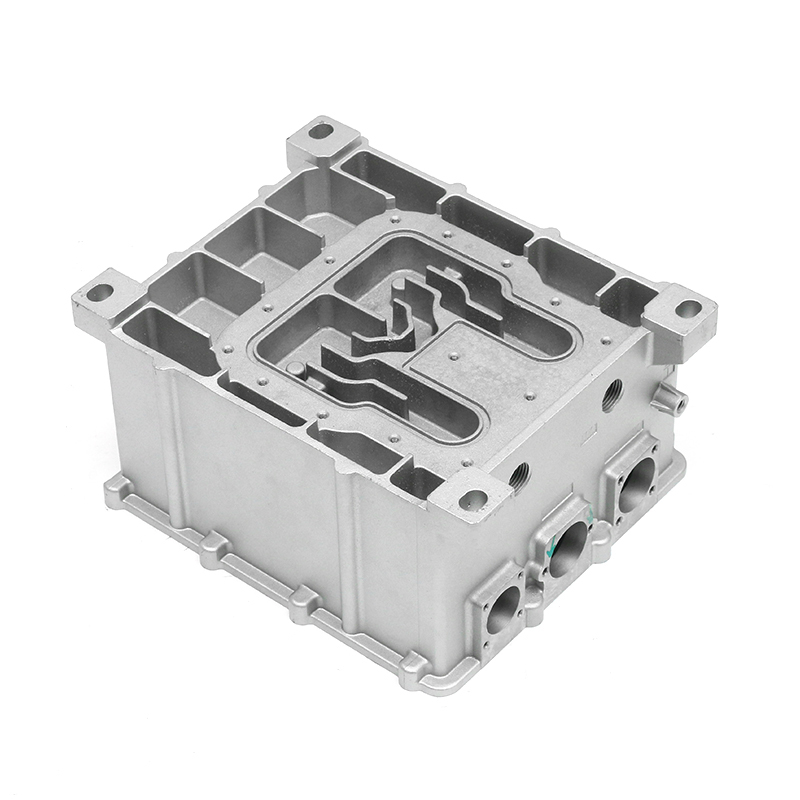
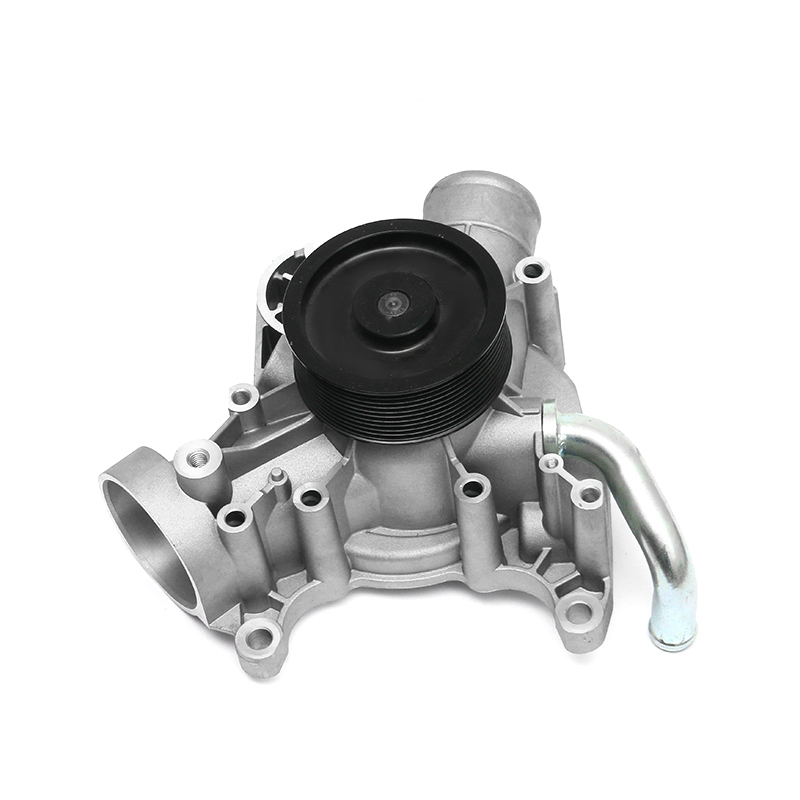 OEM/ODM-Druckgussteile für Autowasserpumpen OEM/ODM-Wasserpumpen-Druckgussteile für die Motorkühlung von einem IATF 16949:2016-zertifizierten Hersteller mit Formenbau und Präzisionsbearbeitung. Produkt anzeigen →
Inspektion: Was muss vor dem Versand einer Charge überprüft werden?
Ein Gehäuse ohne Prüfplan ist ein Garantieanspruch, der nur darauf wartet, in Kraft zu treten. Bitten Sie um die unten aufgeführten Kontrollen für den ersten Artikel und anschließend um einen kürzeren Maßbericht für jedes Los.
| Überprüfen | Methode | Wie gut sieht aus |
|---|---|---|
| Legierungszusammensetzung | Optisches Emissionsspektrometer | Si, Cu und Fe im ADC12- oder A380-Fenster; kein Mischschrott |
| Interne Porosität | Industrielle CT oder Röntgen | Keine Porosität oberhalb der Ziehgrenze in der Bohrungswand oder Dichtungskammer |
| Bohrungsdurchmesser und Rundheit | Koordinatenmessgerät | Innerhalb der Zeichnungstoleranz, typischerweise plus oder minus 0,010 mm |
| Ebenheit und Verarbeitung des Sitzes | CMM plus Rauheitsmessgerät | 0,02 bis 0,05 mm Ebenheit, Ra 1,6 Mikrometer oder feiner |
| Flanschebenheit | KMG oder Messplatte | 0,10 bis 0,20 mm über die Fläche |
| Druckdichtigkeit | Luftlecktester | Kein messbarer Abfall innerhalb des Testzyklus |
| Oberflächenschutz | Optik und Schichtdicke | Vollständige Abdeckung, auch innerhalb der Passagen |
Die Prozesskontrolle ist ebenso wichtig wie die Messungen selbst. Ein nach IATF 16949:2016 zertifizierter Lieferant verfügt über ein überprüfbares Rahmenwerk für Kalibrierung, Fehlersicherheit und Änderungskontrolle, das dafür sorgt, dass der zwölfte Monat der Produktion wie der genehmigte Erstartikel aussieht. Es ist auch hilfreich, wenn derselbe Partner die Matrizen entwirft und schneidet, da Porosität und Grate am Werkzeug und nicht an der Maschine entstehen. Arbeiten mit einem integrierter Lieferant von Aluminiumdruckguss und -bearbeitung verkürzt die Schleife zwischen einer Maßabweichung und dem Werkzeugwechsel, der sie behebt.
Design- und Beschaffungsdetails, bei denen leicht Fehler gemacht werden können
- Wandübergänge: Halten Sie das Dickenverhältnis benachbarter Abschnitte in etwa bei 2 zu 1, sonst tritt Schrumpfporosität genau dort auf, wo Druckdichtheit erforderlich ist.
- Formschräge: Bei Wänden im Gusszustand 1 bis 3 Grad zulassen. Zu wenig davon hinterlässt Schleifspuren, die nach der Bearbeitung zu Leckpfaden werden.
- Bearbeitungsvorrat: 0,3 bis 0,8 mm auf kritischen Flächen. Geringeres Risiko, in Gipshaut zu schneiden; mehr Ausschuss, Zykluszeit und Werkzeugstandzeit.
- Legierungsqualität: Ein hoher Eisengehalt im recycelten ADC12 erhöht die Härte, beeinträchtigt die Bearbeitbarkeit und verringert die Duktilität, was sich später in rissigen Vorsprüngen bemerkbar macht.
- Werkzeuglebensdauer: Eine Gehäusematrize durchläuft normalerweise Zehntausende Schüsse, bevor sie aufgearbeitet wird, und das Beschnittwerkzeug verschleißt schneller, da es kalte, abrasive Grate schneidet.
- Boss-Design: Überprüfen Sie die Gewindetiefe und die Auflagefläche anhand des angegebenen Drehmoments für das Befestigungselement, andernfalls werden die Gewinde im Betrieb herausgezogen.
Die Entfernung von Flash ist ein gutes Beispiel für versteckte Kosten. Ein Gussstück, das mit starken Graten aus der Gussform austritt, erfordert spezielle Schneidwerkzeuge, und jeglicher Abrieb in diesem Werkzeug zeigt sich als Grate auf den Dichtflächen, die einige tausend Kilometer später auslaufen. Da die Matrize, das Beschnittwerkzeug und die Bearbeitungsvorrichtungen unter einem Dach bleiben, entfällt der gegenseitige Fingerzeig zwischen Lieferanten.
 Präzisions-Trimmformen für Druckgussteile von New-Energy-Fahrzeugen Maßgeschneiderte Beschnittformen entfernen Grate und Grate aus den Gehäusen neuer Energiefahrzeuge und verbessern so die Montagegenauigkeit und Oberflächenqualität für die großvolumige Druckgussproduktion. Produkt anzeigen →
Wo die gleiche Wohnungsdisziplin bei Elektrofahrzeugen zu beobachten ist
Batterieelektrische und Hybridplattformen verschieben das Wohnungsproblem, anstatt es zu beseitigen. Wassergekühlte elektronische Steuereinheiten und Antriebsmotorgehäuse sind ebenfalls Teile aus Aluminiumdruckguss, die flache Dichtungsflächen aufweisen, Kühlmittel auf Glykolbasis widerstehen und bei Systemdrücken, die während der gesamten Lebensdauer des Fahrzeugs bei etwa 1,5 bis 2 bar liegen können, dicht bleiben müssen. Der Unterschied liegt in der Einschaltdauer: Ein Elektronikkühlgehäuse ist weitaus stärkeren Temperaturwechseln ausgesetzt als ein herkömmliches Pumpengehäuse, sodass die Porosität der Rohhaut im Gusszustand und die Restspannung durch die maschinelle Bearbeitung noch stärker ins Gewicht fallen.
Die Regeln ändern sich nicht. Verwenden Sie einen einwandfreien Guss, halten Sie die Dichtflächen flach, überprüfen Sie die Anschluss- und Bohrungsgeometrie und geben Sie eine Legierung an, die das tatsächlich verwendete Kühlmittel verträgt. Ein Gehäuse, das diese drei Tests auf dem Prüfstand besteht, besteht sie normalerweise auch im Fahrzeug.
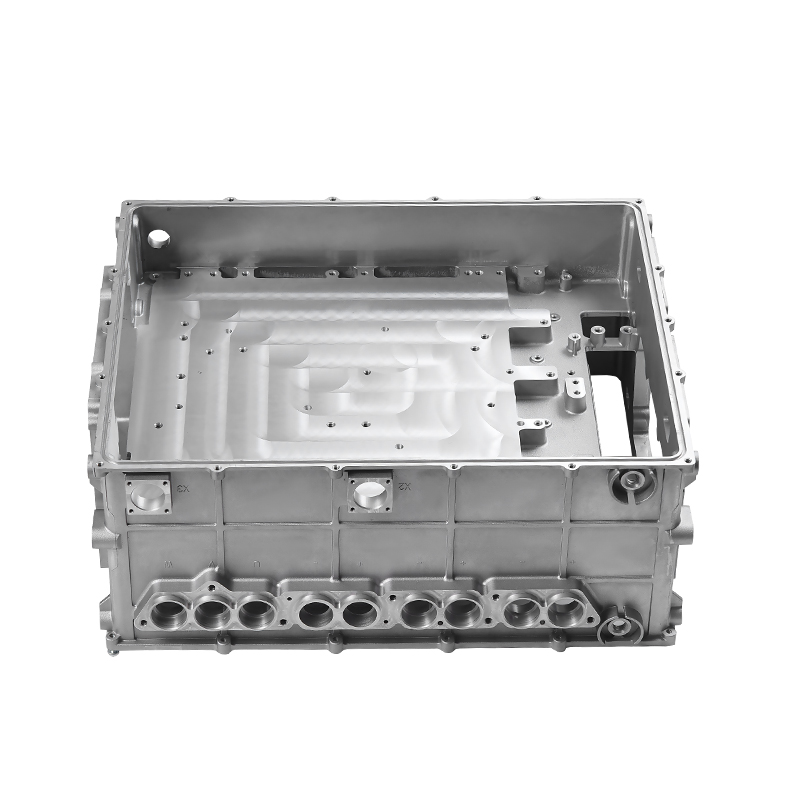 Elektronisch gesteuerte Wasserkühlungs-Druckgussteile von New Energy OEM/ODM-Druckgussformen für Wasserpumpen, Tanks und Kühler von Elektrofahrzeugen, die integrierte Wasserkühlungssysteme mit präziser Passform und Abdichtung unterstützen. Produkt anzeigen →
Die Qualität des Wasserpumpengehäuses wird lange vor dem Zusammenbau der Pumpe entschieden: durch die Legierungsspezifikation, das Formdesign, die Wandstärke und die wenigen Abmessungen, die die Ausrichtung und Abdichtung steuern. Käufer, die eine langlebige Pumpe wünschen, sollten beim ersten Artikel eine Legierungsüberprüfung, Daten zur Bohrungsrundheit, Werte für die Ebenheit und Rauheit des Dichtungssitzes sowie ein Ergebnis der Dichtheitsprüfung anfordern. Betrachten Sie im Servicebereich sichtbare Erosion oder einen Bohrgrat an einem gebrauchten Gehäuse als das Ende der Lebensdauer dieses Teils und nicht als Gelegenheit für einen Wiederaufbau.