English
 русский
 عربى
 Deutsch
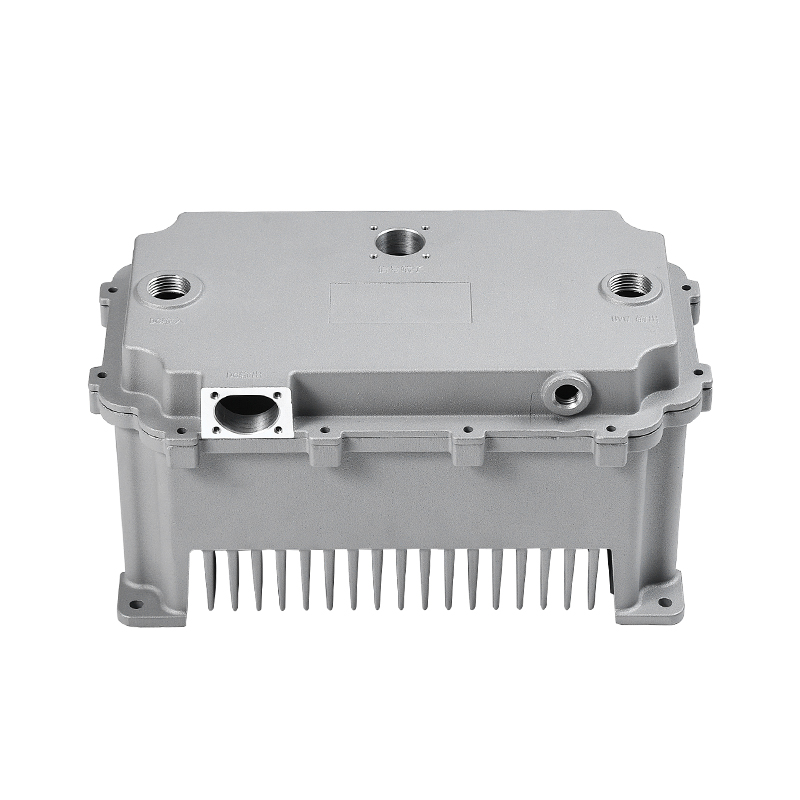
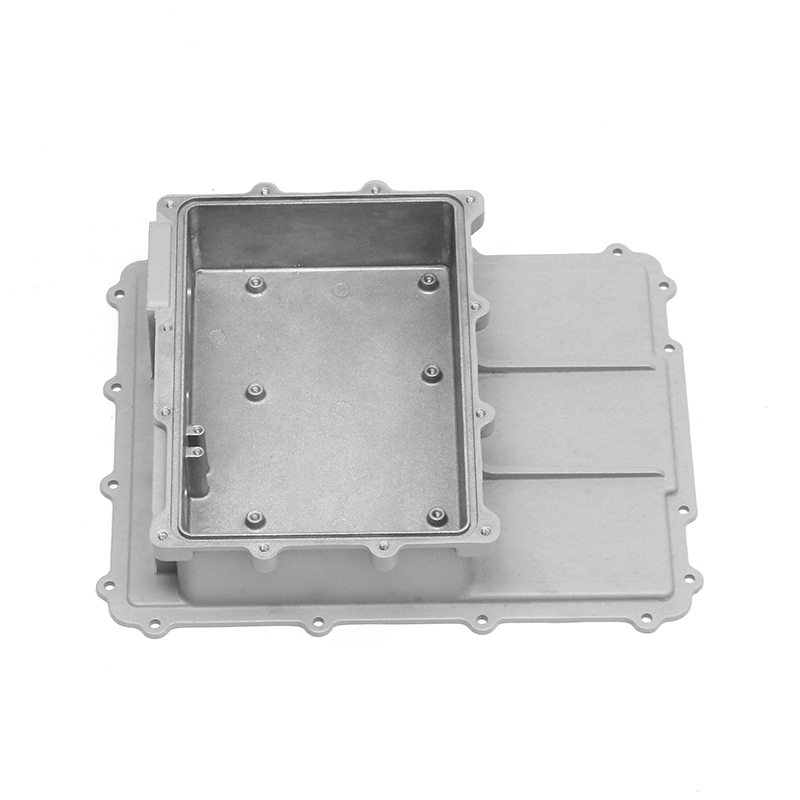
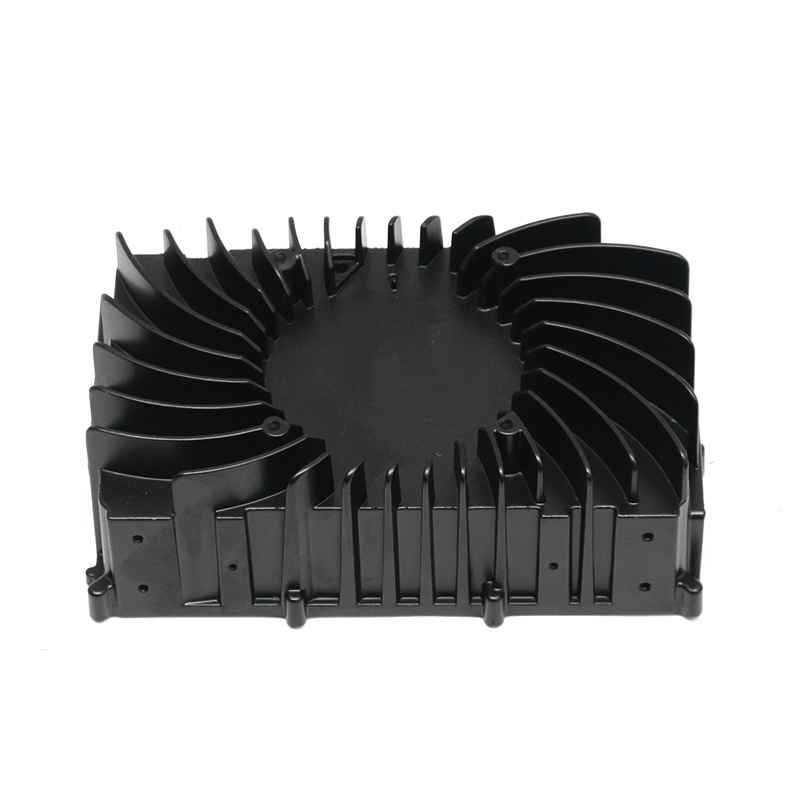
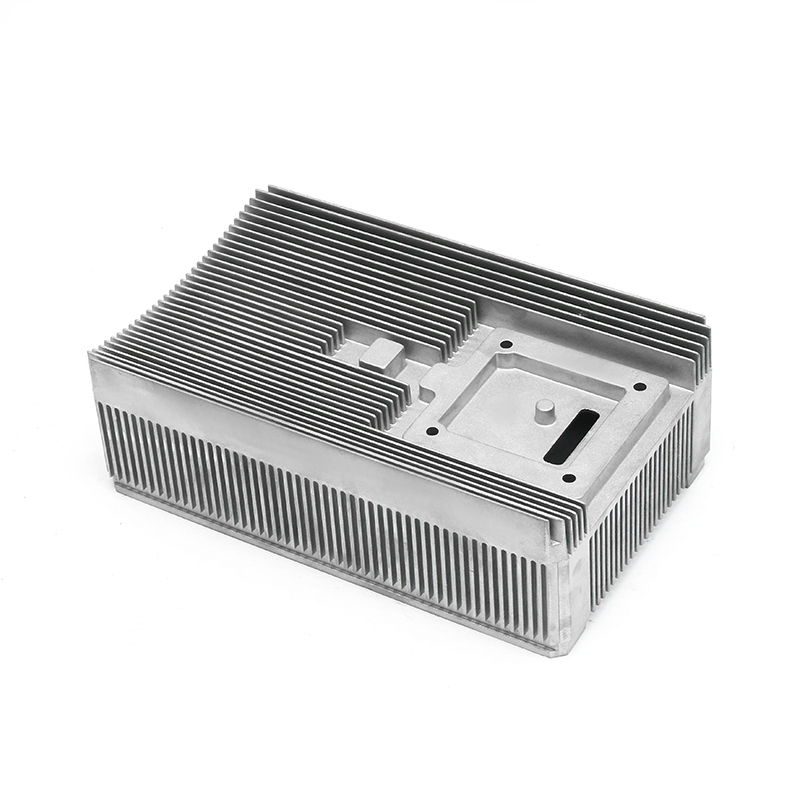
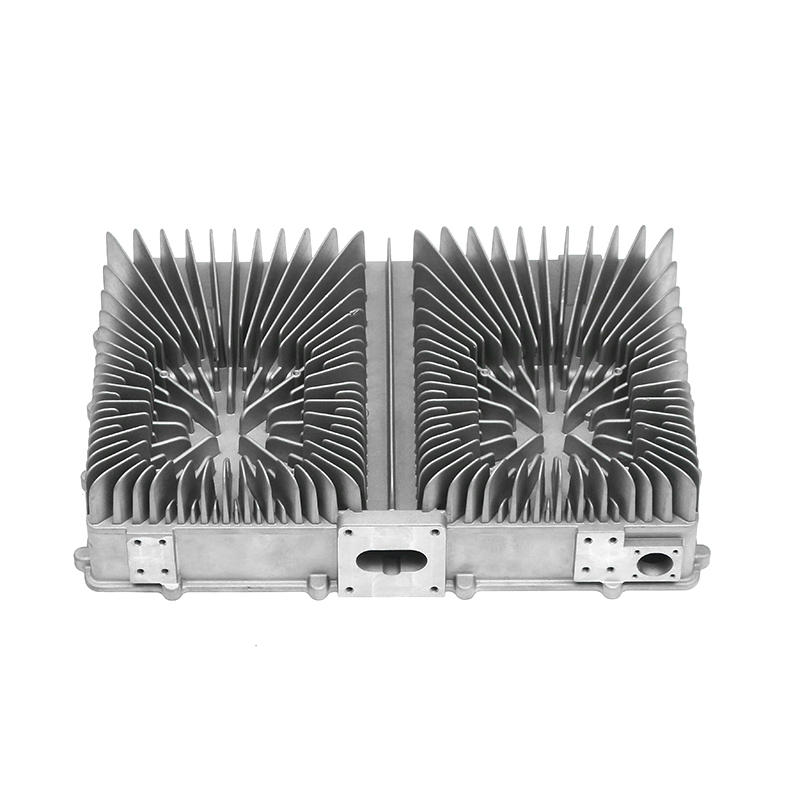
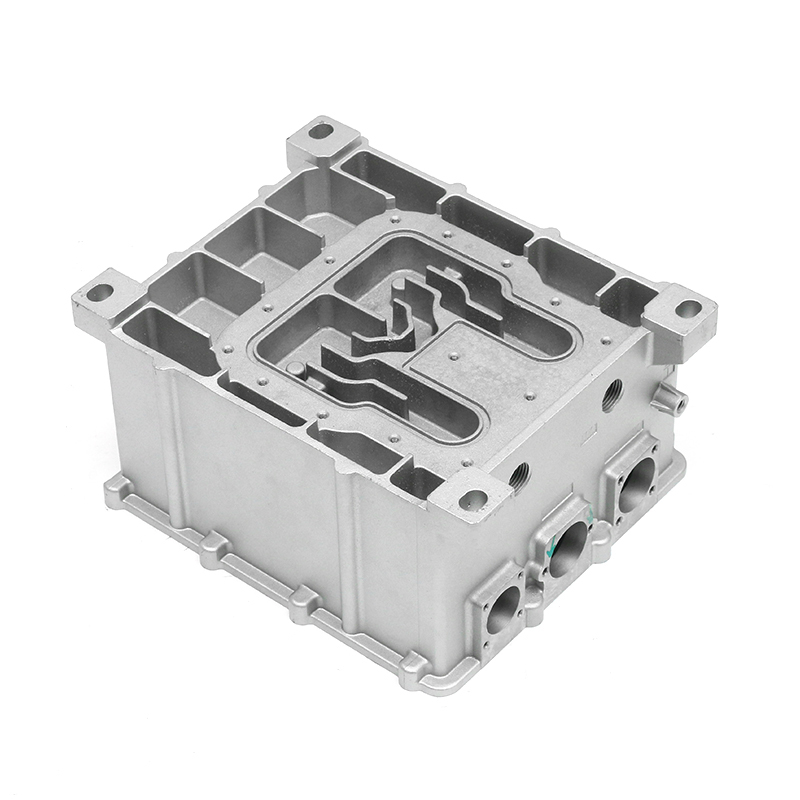
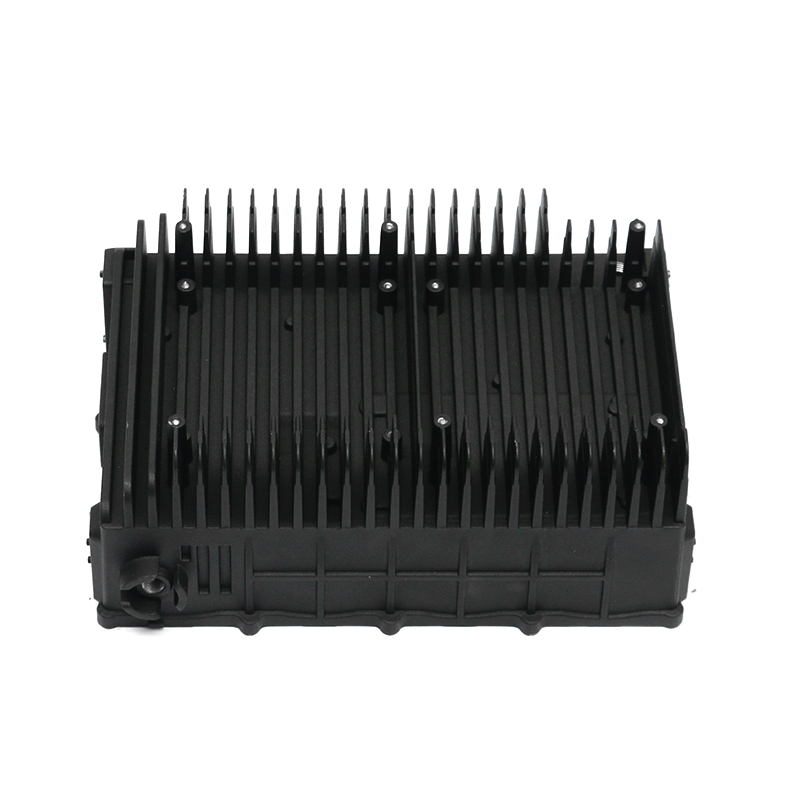
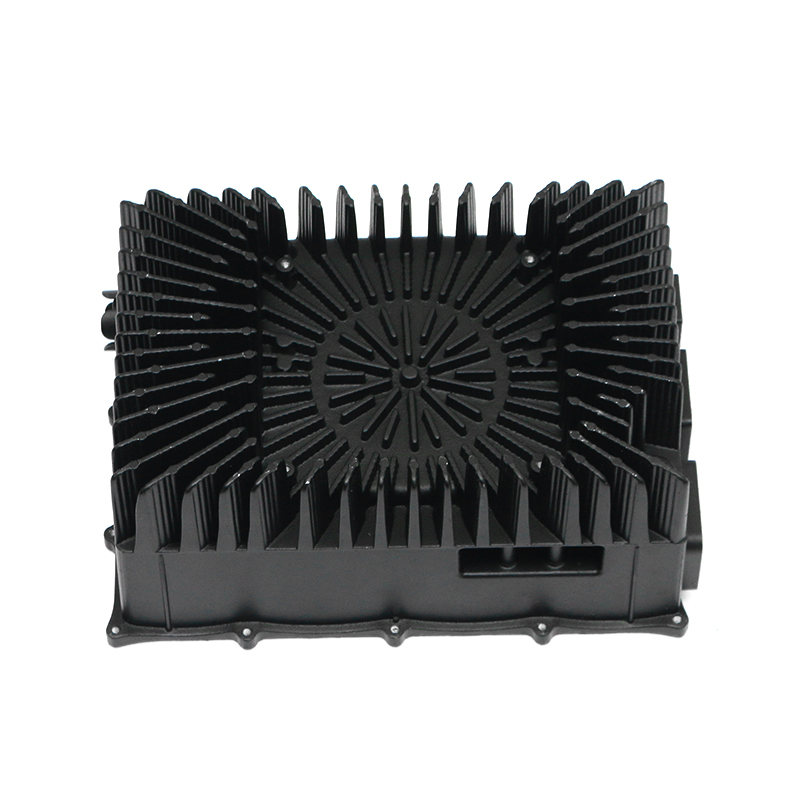
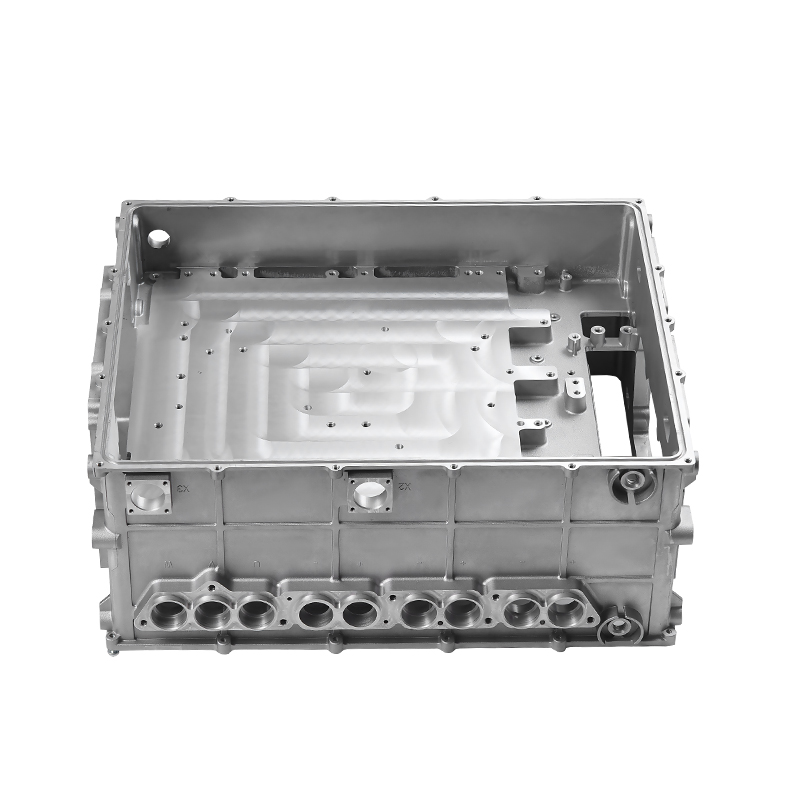
A Gehäuse des elektrischen Steuerkastens für Fahrzeuge sieht aus wie ein einfaches Aluminiumgehäuse, ist aber tatsächlich die Schnittstelle zwischen mechanischer, thermischer und elektrischer Technik. Die darin befindliche Leistungselektronik erzeugt Hunderte Watt Wärme und muss Straßenerschütterungen, Spritzwasser, Salz und Umgebungstemperaturen von -40 °C bis 105 °C standhalten. Ein schlecht konstruiertes Gehäuse zeigt sich später in thermischer Leistungsminderung, Feuchtigkeit im Steckerhohlraum oder Rissen um die Montagevorsprünge herum – Fehler, deren Aufspürung teuer ist, nachdem ein Fahrzeug die Straße erreicht hat.
Die praktische Schlussfolgerung ist klar: Die Legierung, die Kühlarchitektur und die Gussqualität entscheiden über die Leistung der Elektronik im Inneren und die Lebensdauer des Systems. Ingenieure und Einkäufer, die diese Variablen verstehen, können Lieferanten schneller bewerten und Neukonstruktionen in einer späten Phase vermeiden.
Was ein elektrisches Schaltkastengehäuse für Fahrzeuge leisten muss
Ein Steuerkastengehäuse hat fünf gleichzeitige Aufgaben.
- Mechanischer Schutz und Montage — Das Gehäuse trägt das Gewicht von Stromplatinen und Stromschienen, überträgt Straßenvibrationen auf die Fahrzeugstruktur und muss die Resonanzfrequenzen über dem vorherrschenden Anregungsbereich halten.
- Wärmeabfuhr — Die Leitung von der Grundplatte des Leistungsmoduls in die Gehäusewand oder eine integrierte Kühlplatte ist der primäre Kühlpfad. Der thermische Widerstand bestimmt hier den maximalen Ausgangsstrom, den der Wechselrichter vor der Leistungsreduzierung aushalten kann.
- Umweltversiegelung — Hochspannungsgehäuse müssen Feuchtigkeit, Staub und korrosive Aerosole fernhalten. IP67 und IP68 sind typische Ziele, und das Gehäuse, die Kabeleinführungen und die Druckausgleichsmembran bilden eine einzige durchgehende Barriere.
- Elektromagnetische Eindämmung — Das Aluminiumgehäuse schirmt Schaltgeräusche des Wechselrichters ab. Die Nahtüberlappung und der Kontaktwiderstand zwischen Abdeckung und Basis müssen bei Temperaturwechsel stabil bleiben.
- Ausrichtung des Steckers — Bearbeitete Bezugsflächen steuern die Position des Steckers relativ zum Platinenstapel. Eine Fehlausrichtung von wenigen Zehntelmillimetern kann zum Verbiegen von Stiften oder zum teilweisen Sitzen von Hochspannungsanschlüssen führen.
Diese Aufgaben interagieren. Rippen verbessern die Kühlung, erschweren jedoch das Füllen der Form. Eine dickere Wand erhöht die Steifigkeit und Abschirmung, verlangsamt jedoch die Wärmeübertragung. Jede Oberfläche ist ein Kompromiss.
Aluminiumlegierungen für Schaltkastengehäuse
Bei den Gehäusen elektrischer Schaltkästen dominieren Aluminiumdruckgussteile, da sie eine geringe Dichte, gute Wärmeleitfähigkeit, Korrosionsbeständigkeit und eine wirtschaftliche Produktion vereinen. Drei Legierungen decken die meisten Produktionsprogramme ab: A356, ADC12 und A380.
| Legierung | Wärmeleitfähigkeit (W/mK) | Gießmethode | Typische Anwendungen | Relative Kosten |
|---|---|---|---|---|
| A356 | 150-155 | Kokillen-, Niederdruck- oder Schwerkraftguss | Wassergekühlte Gehäuse, hochfeste Gehäuse | Höher |
| ADC12 | 92-96 | Hochdruck-Kokillenguss | Luftgekühlte Gehäuse, Großserienteile | Niedriger |
| A380 | 96 | Hochdruck-Kokillenguss | Allgemeine Automobilgehäuse, Abdeckungen | Niedriger |
Die thermische Lücke ist wichtig. A356 leitet etwa 50 % mehr Wärme als ADC12 oder A380, was den Temperaturanstieg durch die Gehäusewand spürbar verringert. Der Kompromiss besteht in den Kosten und der Gießbarkeit: A356 ist teurer und schwieriger in dünnen Abschnitten zu gießen, während ADC12 komplexe Rippengeometrien zuverlässig bei hohen Produktionsraten ausfüllt. Für luftgekühlte Gehäuse mit dichten Rippen ist ADC12 oft die richtige Wahl; Für wassergekühlte Platten mit hohem Wärmefluss verdient A356 seine Prämie.
Luftgekühlte vs. wassergekühlte Gehäusedesigns
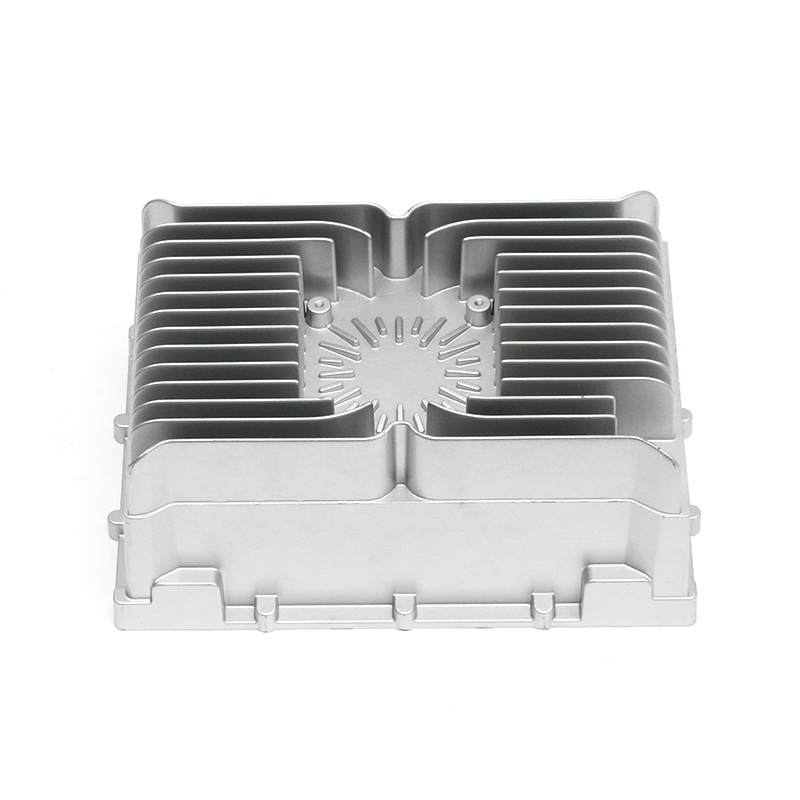
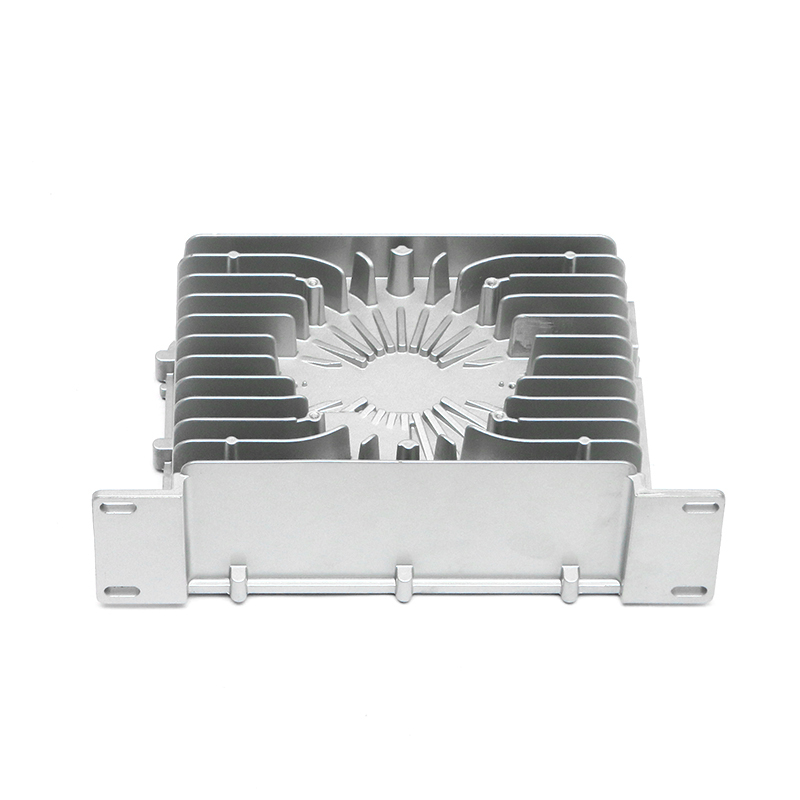
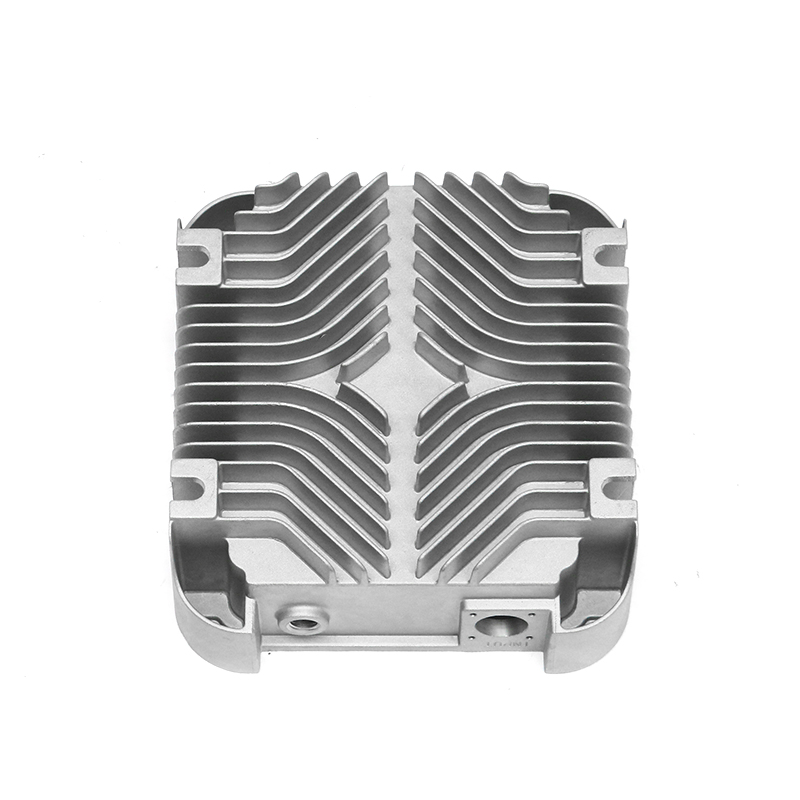
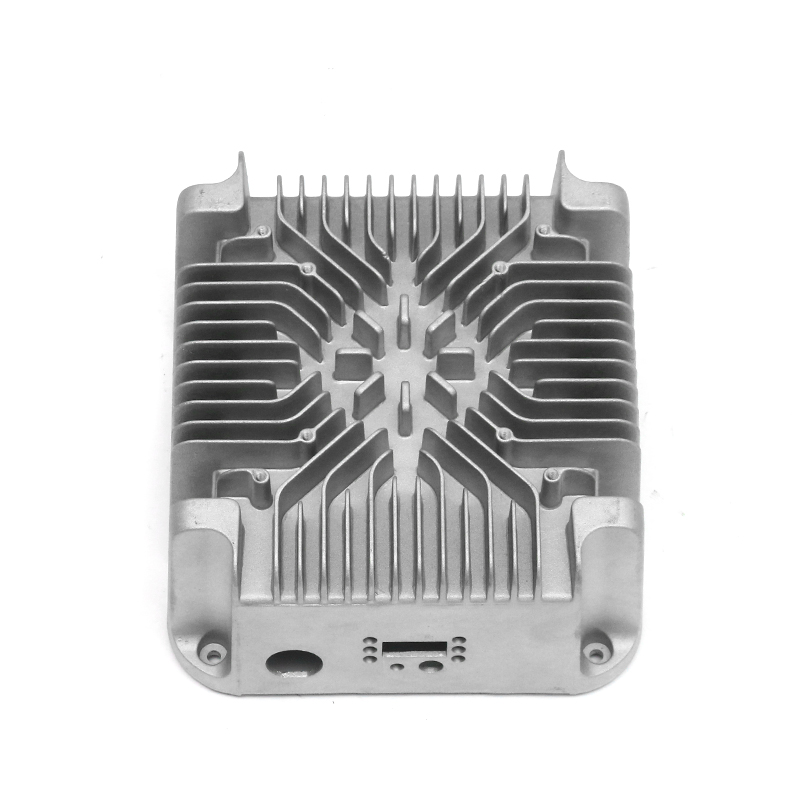
Die nächste Entscheidung betrifft die Kühlarchitektur. Luftgekühlte Gehäuse leiten die Wärme über externe Rippen ab, indem sie natürliche Konvektion oder einen erzwungenen Fahrzeugluftstrom nutzen. Sie sind einfach, haben einen einzigen abgedichteten Hohlraum und enthalten keine Kühlmittelanschlüsse. Ihre Grenze ist der Wärmefluss: Ein geripptes Aluminiumgehäuse leitet typischerweise 0,005 bis 0,02 W/cm2K ab, und darüber hinaus muss die Leistungsstufe herabgesetzt werden. Die Luftkühlung eignet sich daher für Bordladegeräte, Hilfswechselrichter und DC-DC-Wandler unter etwa 3 kW.
Wassergekühlte Gehäuse verwenden interne Kanäle oder eine gebondete Kühlplatte direkt unter der Modulmontagefläche. Wenn das Kühlmittel durch das Gehäuse strömt, sinkt der Wärmewiderstand zwischen Gehäuse und Kühlmittel auf 0,02 bis 0,05 K/W, etwa zehnmal besser als bei Luft. Die Kosten sind zusätzliche Komponenten wie Pumpe und Schläuche sowie ein komplexerer Guss mit Gleitkernen, zusätzliche Bearbeitung und obligatorische Dichtheitsprüfungen.
| Parameter | Luftgekühltes Gehäuse | Wassergekühltes Gehäuse |
|---|---|---|
| Wärmewiderstand (Gehäuse gegenüber Kühlmittel oder Umgebung) | 0,3-0,6 K/W | 0,02–0,05 K/W |
| Zusätzliche Systemkomponenten | Keine | Pumpe, Schläuche, Kühlmittel, Ausgleichsbehälter |
| Wohnkomplexität | Außen gerippt, einzelner Hohlraum | Interne Kanäle, Kühlplatte, Schweißen |
| Typische Anwendungen | Bordladegeräte, Hilfsantriebe mit geringem Stromverbrauch | Traktionswechselrichter, Hochleistungs-DC/DC-Wandler |
| Produktionsüberlegungen | Einfache Matrize, schneller Zyklus | Gleitkerne, mehr Bearbeitung, Dichtheitsprüfung |
Druckguss, Bearbeitung und Toleranzen, auf die es ankommt
Bei Gehäusevolumina über einigen Tausend Stück pro Jahr ist der Hochdruck-Kokillenguss das wirtschaftlichste Verfahren. Maschinen mit 400 bis 2000 Tonnen Schließkraft decken vom kleinen Ladegerätgehäuse bis zum großen Traktionswechselrichtergehäuse alles ab. Aluminium wird bei Schmelztemperaturen von etwa 650–680 °C gegossen, und wassergekühlte Stahlformen kontrollieren die Erstarrung, um die Porosität zu begrenzen.
Fünf Toleranzmerkmale verdienen bei der technischen Prüfung die größte Aufmerksamkeit:
- Ebenheit der Montagefläche des Leistungsmoduls: 0,05 bis 0,1 mm auf 100 mm, sodass das Wärmeleitmaterial gleichmäßig komprimiert wird.
- Wandstärke: 2,5 bis 4,0 mm an tragenden Wänden; Die Rippen können auf 1,5 mm absinken, erfordern aber eine strenge Füllkontrolle.
- Formschrägen: 1 bis 2 Grad an Außenwänden, 2 bis 3 Grad an Innenkernen.
- Bearbeitungsmaterial: 0,5 bis 0,8 mm an Dichtflächen und Montageflächen für den abschließenden CNC-Durchgang.
- Datumskonsistenz: Bearbeitungsvorrichtungen beziehen sich auf dieselben Merkmale, die beim Zusammenbau mit dem Steckverbinder zusammenpassen, sodass die Stapelung vorhersehbar bleibt.
Nach dem Gießen bearbeiten CNC-Bearbeitungszentren jede kritische Oberfläche, die die Elektronik oder die Dichtung berührt. Wassergekühlte Gehäuse verwenden häufig Reibrührschweißen, um die Kühlkanäle zu schließen, und die Verbindung muss einem Luftdruck von 0,3 bis 0,5 MPa standhalten. Oberflächenbehandlungen wie Eloxieren verbessern den Schutz, aber Dichtungsflächen werden maskiert und unbeschichtet gelassen, um die Ebenheit zu bewahren.
Abdichtung, Dichtheitsprüfung und Produktionsinspektion
Die Abdichtung beginnt an der Dichtungsnut. Eine bearbeitete Nut mit einem O-Ring oder einer geformten Dichtung absorbiert Ebenheitsschwankungen und hält die Kompression bei 15 % bis 25 % des Dichtungsquerschnitts. Außerdem ist eine Druckausgleichsentlüftung mit hydrophober Membran erforderlich; andernfalls zieht die Temperaturwechselfeuchtigkeit Feuchtigkeit an der Dichtung vorbei.
Die Dichtheitsprüfung ist ein Produktionsschritt und nicht nur eine Designvalidierung. Luftdichtheitstester setzen das Gehäuse mit einem Druck von 100 bis 150 kPa unter Druck und vergleichen den Druckabfall mit einem kalibrierten Grenzwert. Bei den meisten elektrischen Schaltkästen wird eine Leckrate unter 0,0001 mbar L/s als Erfüllung der IP67-Anforderungen akzeptiert.
| Inspektionsschritt | Ausrüstung | Was es überprüft |
|---|---|---|
| Maßhaltigkeit | Koordinatenmessgerät (KMG) | Ebenheit, Lochpositionen, Dichtflächengeometrie |
| Interne Mängel | Industrielle CT | Porosität und Hohlräume in der Nähe von Dichtflächen und Kühlkanälen |
| Materialzusammensetzung | Optisches Emissionsspektrometer | Legierung chemistry against specification |
| Dichtheit | Luftdichtheitsprüfer | Leckrate des montierten Gehäuses |
So bewerten Sie einen Lieferanten für elektrische Schaltkastengehäuse
Käufer können das Projektrisiko reduzieren, indem sie Wohnungslieferanten anhand einer konkreten Checkliste bewerten:
- Eigene Werkzeugkonstruktion und -fertigung — Ein Zulieferer mit eigener Formenbau kann Anguss- und Überlaufprobleme innerhalb von Tagen statt Wochen beheben.
- Sortiment an Druckgussmaschinen — 400 bis 2000 Tonnen Schließkraft zeigen die Möglichkeit, Gehäusegrößen von kleinen Ladegeräten bis hin zu großen Traktionswechselrichtern zu gießen.
- Bearbeitungskapazität — Die meisten Gehäuse werden vollständig bearbeitet geliefert, sodass sich die Anzahl der CNC-Bearbeitungszentren direkt auf die Durchlaufzeit und die Kapazität paralleler Programme auswirkt.
- Produktionsinspektionsausrüstung — KMGs, industrielle CT, Spektrometer und Luftdichtheitsprüfgeräte sollten Teil der täglichen Produktion sein und kein Abnahmelabor.
- Qualitätszertifizierung — Die IATF 16949:2016-Abdeckung für Druckguss und Bearbeitung ist die grundlegende Erwartung für Automobilzulieferer.
- Erfahrung mit beiden Kühlarchitekturen — Wassergekühlte Gehäuse erfordern Kanalkerne, Schweiß- und Dichtheitsprüfungsfähigkeiten, die ein rein luftgekühlter Anbieter nicht nachweisen kann.
Ein integrierter Hersteller, der Formenbau, Druckguss, Bearbeitung und Prüfung unter einem Dach vereint, sorgt für die kürzeste Feedbackschleife. Ningbo Fenda New Energy Technology Co., Ltd. folgt diesem Modell mit sechs Druckgussmaschinen von 400 bis 2000 Tonnen, 80 Bearbeitungszentren und einer Qualifizierungssuite, die KMGs, industrielle CT, Spektrometer und mehrere Luftdichtheitstester umfasst.
Im Schaltkastengehäuse trifft Maschinenbau auf Leistungselektronik. Wählen Sie die richtige Legierung, Kühlarchitektur, Toleranzen und Dichtungsstrategie, und die Elektronik im Inneren arbeitet über die gesamte Lebensdauer des Fahrzeugs in einer stabilen Umgebung. Wenn einem dieser Faktoren zu wenig Beachtung geschenkt wird, kann es Jahre später zu Ausfällen vor Ort kommen. Das Gehäuse verdient die gleiche Designgenauigkeit wie die Leiterplatte, die es schützt.