English
 русский
 عربى
 Deutsch
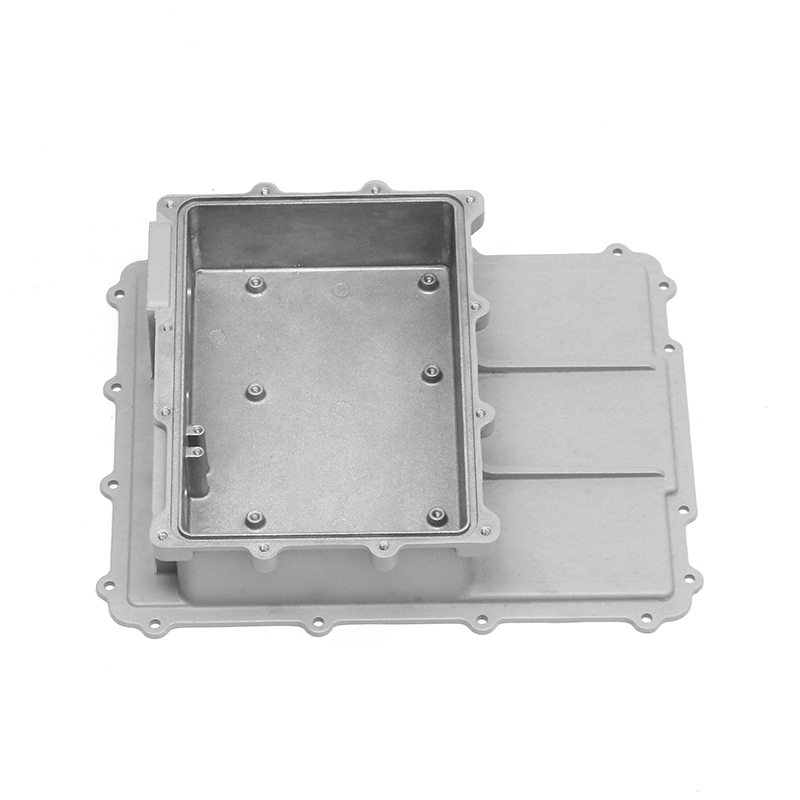
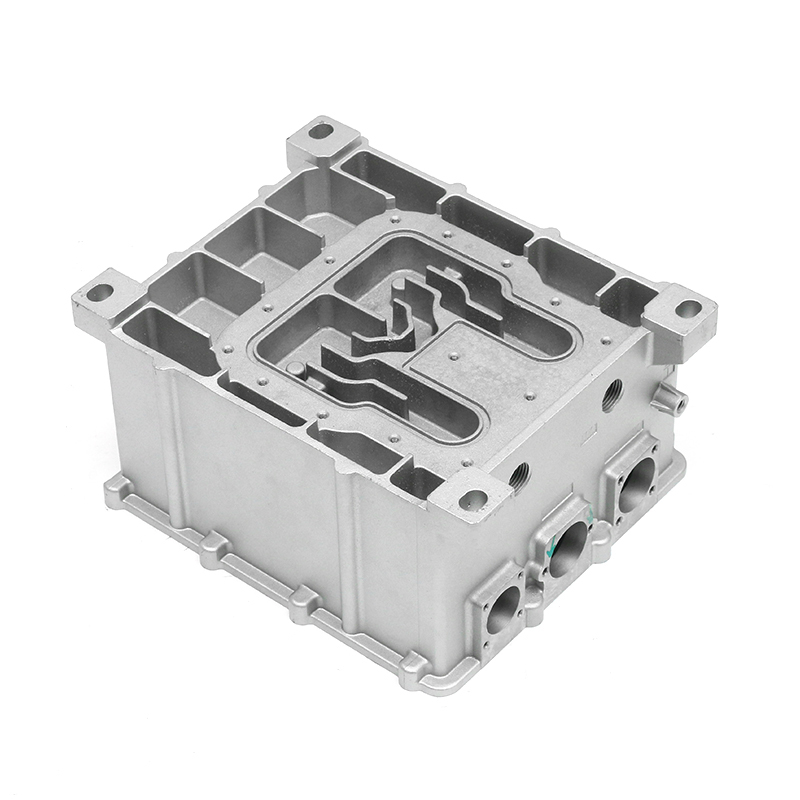
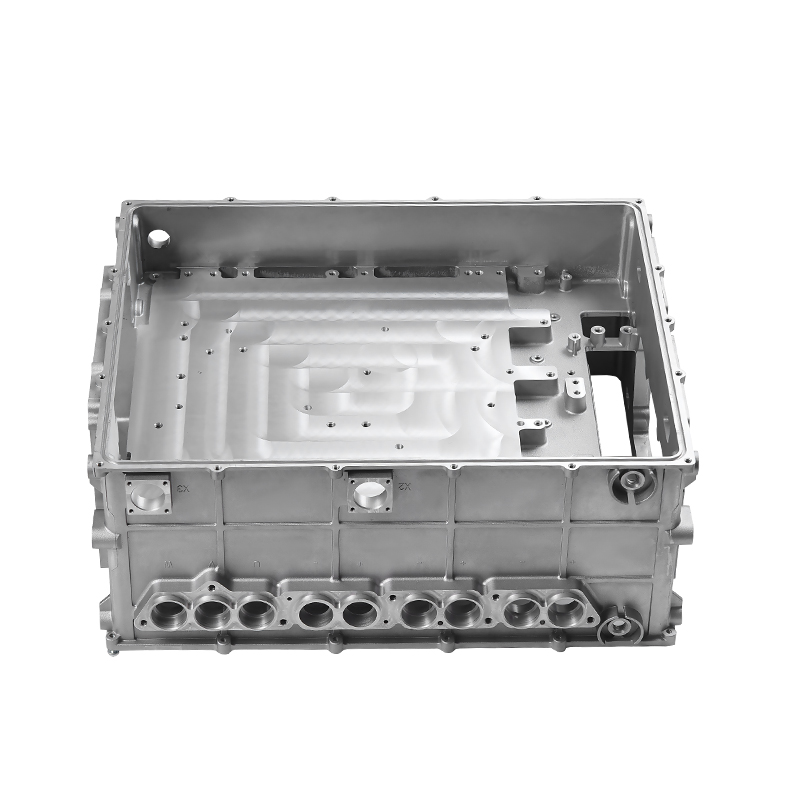
Ein 48-V-Schaltkasten kann eine IP67-Prüfung auf dem Prüfstand bestehen und nach einem Spritzwasser auf der Straße im Winter immer noch einen feuchten Steckerhohlraum aufweisen. Der Leckpfad ist oft nicht nur die Dichtung; Es handelt sich um die Ebenheit des Dichtungsflansches, die Platzierung der Entlüftung oder eine Porositätsspur, die sich während der Bearbeitung öffnet. Deshalb ist die Gehäuse des elektrischen Steuerkastens für Fahrzeuge sollte als Dichtungs-, Wärme- und Struktursystem behandelt werden, nicht als Metallbox, die eine Leiterplatte enthält.
Das beste Gehäusedesign ist in der Regel dasjenige mit den wenigsten Kompromissen: eine stabile Druckguss-Dichtfläche, ein zur Verlustleistung passender Kühlpfad und ein Validierungsplan, der die Fahrzeugumgebung nachbildet. Dicke Wände fixieren selten ein dünnes Design.
Was das Gehäuse tun muss, bevor es wie ein Teil aussieht
Ein Schaltkastengehäuse übernimmt mehrere Aufgaben gleichzeitig. Es schützt die Elektronik vor Staub, Wasser, Steinschlag und Streusalz. Es unterstützt Steckverbinder, Sammelschienen, Leiterplattenhalterungen und manchmal auch eine Servicezugangsabdeckung. Es stellt außerdem einen Wärmepfad von Stromversorgungsgeräten zu Luft oder Kühlmittel bereit und muss Vibrationen, Temperaturwechsel und Montagelasten überstehen, ohne den Dichtungsdruck zu verlieren.
- Halten Sie Wasser und Staub vom Dichtungsflansch, den Anschlussschnittstellen, der Entlüftung und der Wartungsabdeckung fern.
- Leiten Sie die Wärme von IGBTs, MOSFETs oder anderen Leistungsgeräten in Rippen, eine Kühlplatte oder einen internen Kühlmittelkanal.
- Tragen Sie strukturelle Lasten von Halterungen, Kabelbäumen und Crash-Anforderungen, ohne die Dichtfläche zu verformen.
- Sorgen Sie für einen stabilen Erdungspfad und bei Bedarf für eine EMI-Abschirmung an den Abdeckungs- und Steckerverbindungen.
Aluminiumdruckguss wird für dieses Teil häufig verwendet, da es ein gutes Verhältnis von Steifigkeit zu Gewicht, eine gute Wärmeleitfähigkeit und die Möglichkeit bietet, komplexe Befestigungsvorsprünge und Kühlfunktionen in einem Guss zu bilden. Oft wird eine Wandstärke von etwa 2,5–4 mm verwendet, der richtige Wert hängt jedoch vom Füllabstand, dem Lastpfad und dem Porositätsrisiko ab. Dünne Wände sparen Masse; Außerdem erschweren sie die Füll- und Dichtflächenstabilität.
Die Abdichtung beginnt am Flansch, nicht an der Dichtung
Eine Dichtung kann nur mit der Oberfläche funktionieren, die ihr gegeben ist. Wenn der Dichtungsflansch verdreht, zu rau oder durch eine Pore unterbrochen ist, die bis zur bearbeiteten Fläche reicht, wird dies bei der Dichtheitsprüfung festgestellt. Ein üblicher Ausgangspunkt ist eine bearbeitete Dichtfläche mit einer Ebenheit im Bereich von 0,05 bis 0,10 mm und einer Oberflächenrauheit von etwa Ra 1,6 bis 3,2 um. Die endgültige Festlegung sollte sich jedoch an den Kompressionsdaten des Dichtungslieferanten und der OEM-Spezifikation orientieren.
Auch der Entformungswinkel, die Position des Auswerferstifts und die Angussplatzierung sind von Bedeutung. Eine Schräge von 1–2 Grad ist typisch für Druckgusswände, der Dichtungsflansch benötigt jedoch möglicherweise eine gesonderte Bearbeitungszugabe, damit die Dichtung auf einer sauberen, ebenen Oberfläche aufliegt. Porosität ist das geringere Risiko: Eine kleine innere Pore, die nach der Bearbeitung die Dichtfläche schneidet, kann zu einem Leckpfad werden, der erst nach thermischen Wechseln auftritt. Druckabfalltests sind in der Produktion üblich, während Heliumtests verwendet werden, wenn die Leckgrenze sehr eng ist oder der Kunde dies verlangt.
Der Kühlweg bestimmt die Gehäuseform
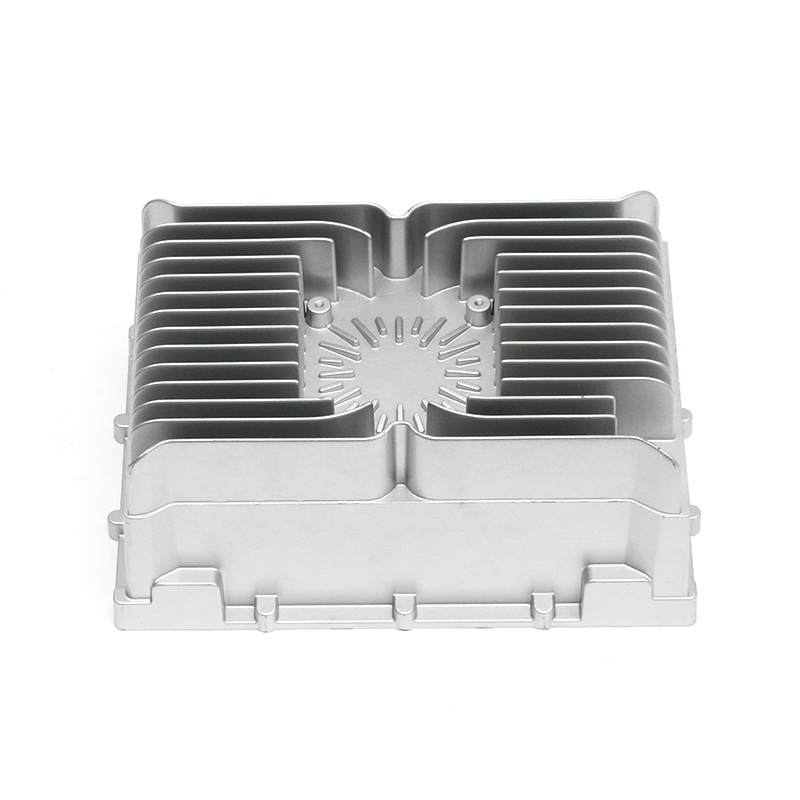
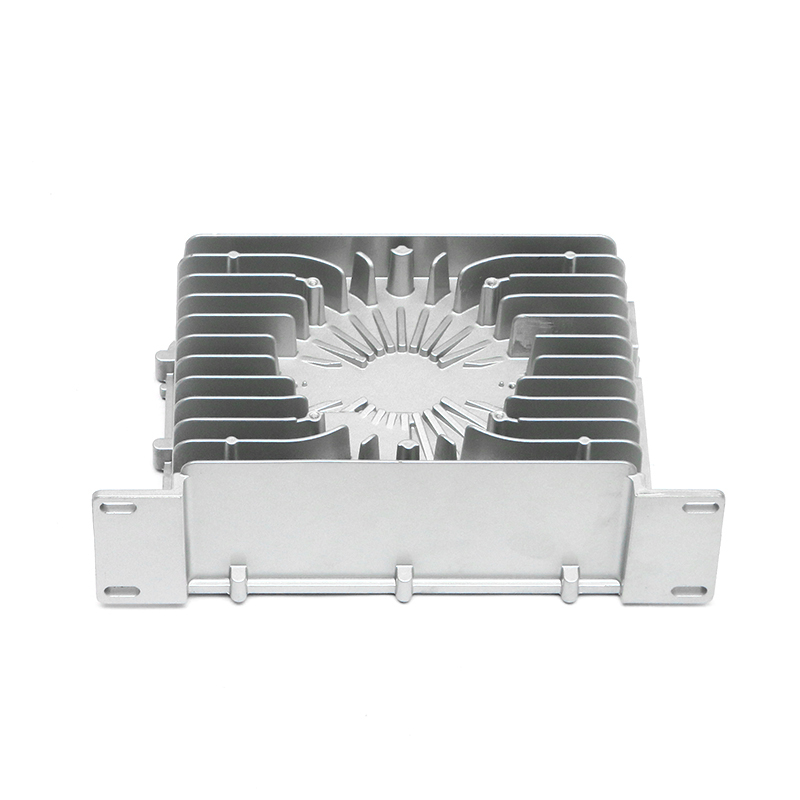
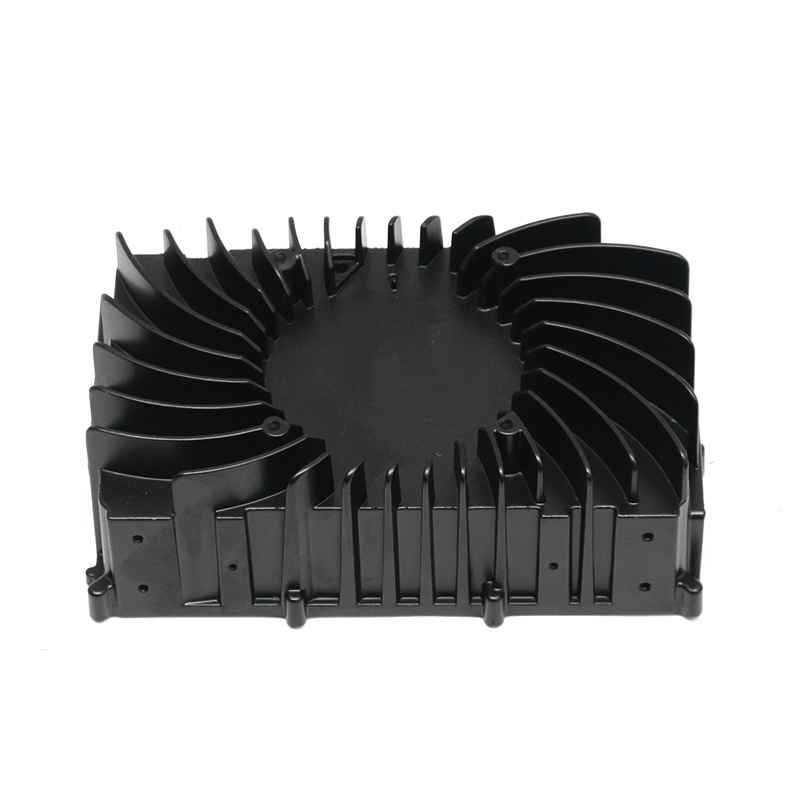
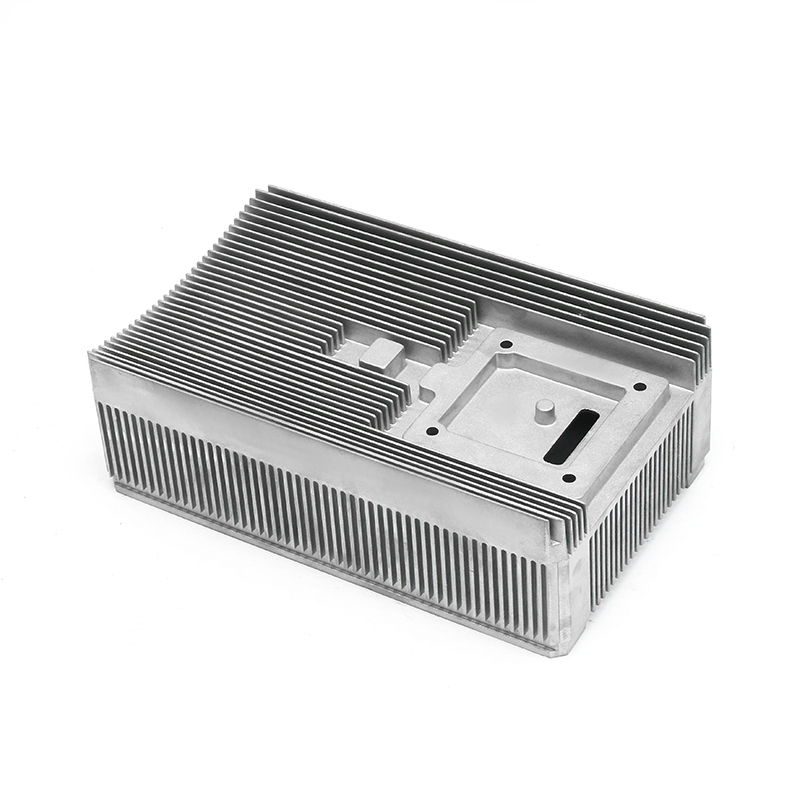
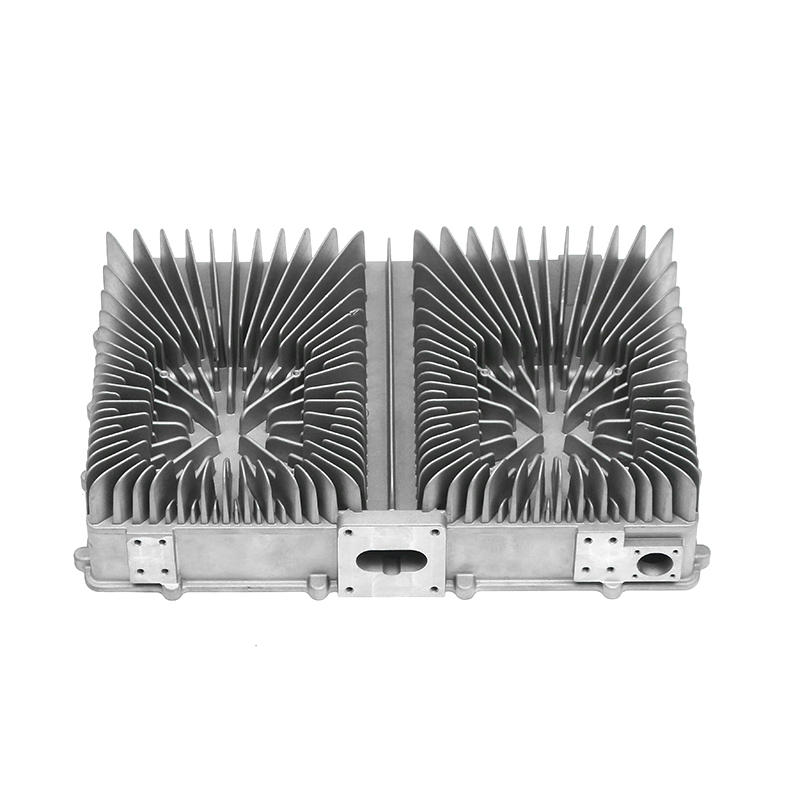
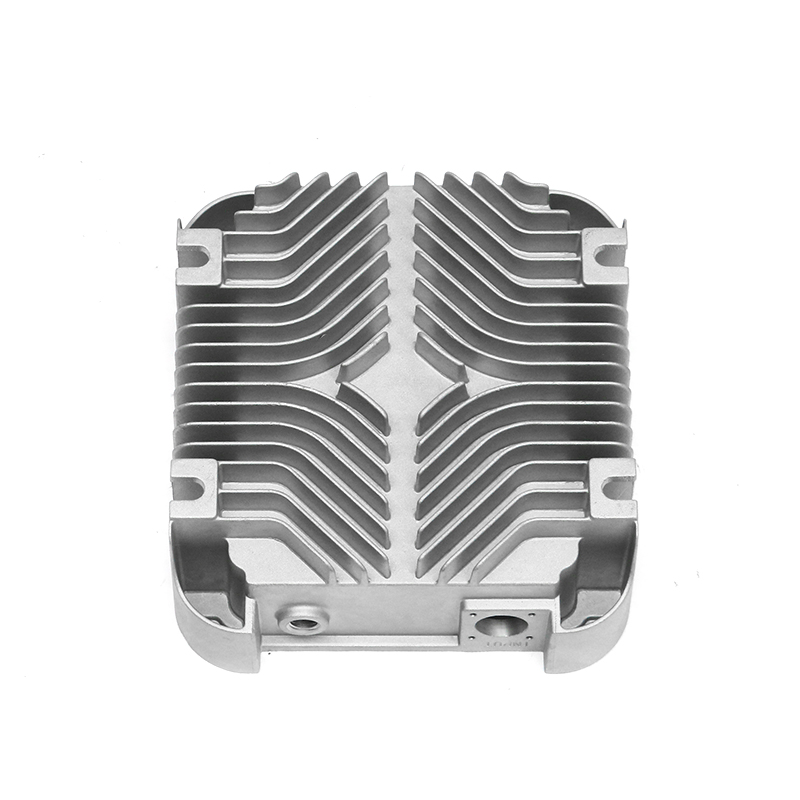
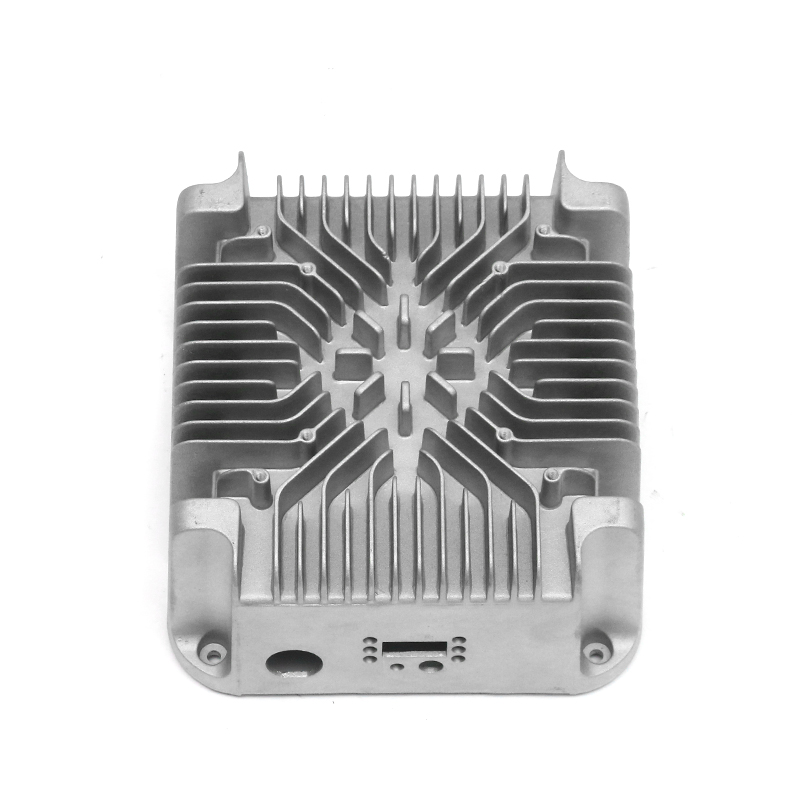
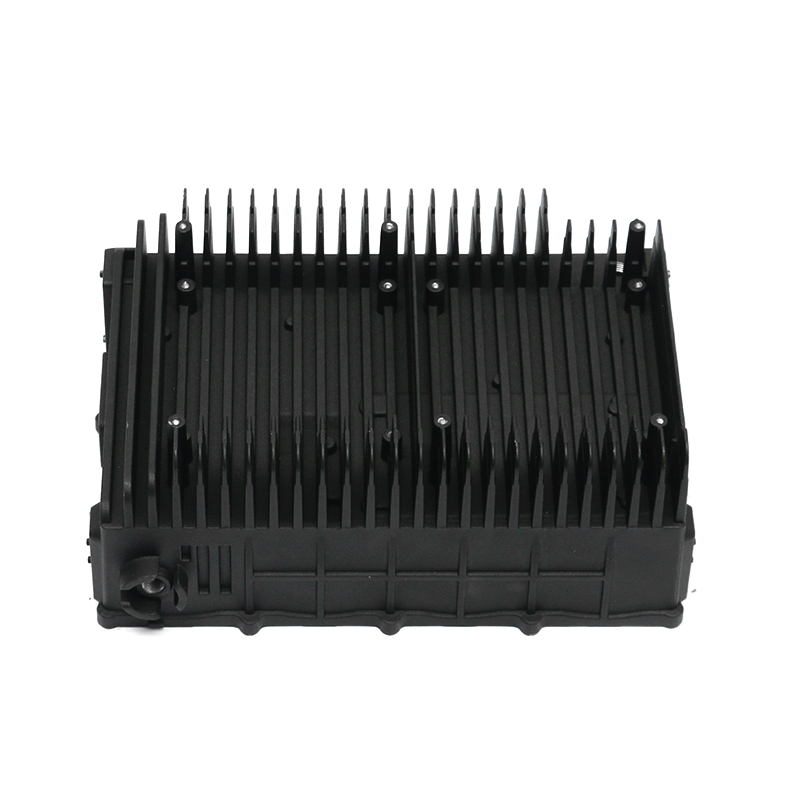
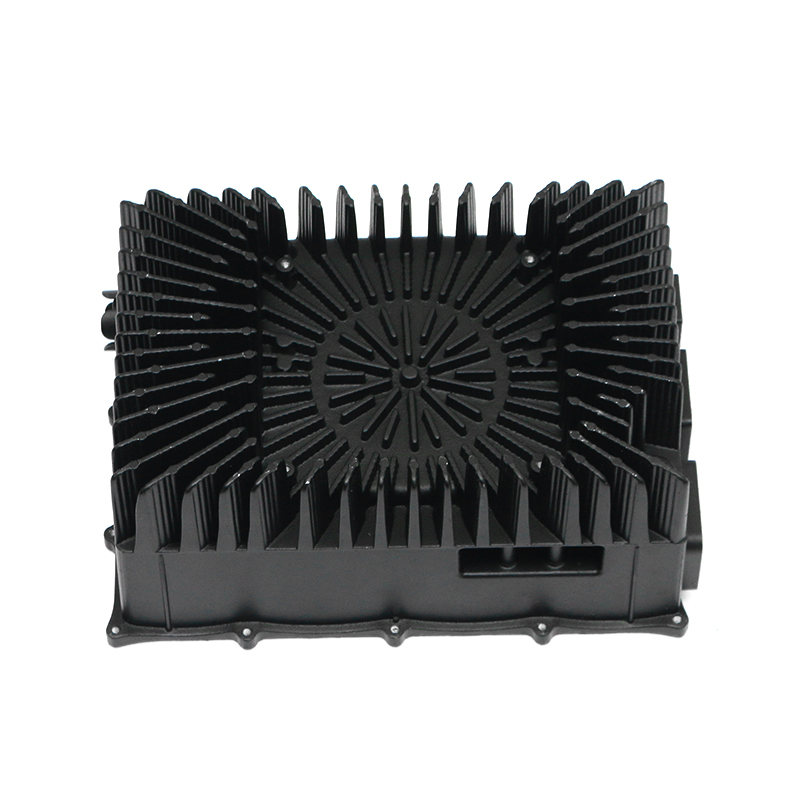
Luftgekühlte Schaltkastengehäuse basieren normalerweise auf externen Rippen, offenen Kanälen und einem Luftstrom durch einen Lüfter oder eine Fahrzeugbewegung. Sie sind einfacher zu gießen, leichter zu warten und oft kostengünstiger als flüssigkeitsgekühlte Konstruktionen. Der Kompromiss besteht in der Wärmeabfuhr: Luftkühlung eignet sich gut für einen geringeren Leistungsverlust, wird aber sperrig, wenn die Elektronik einen hohen Dauerstrom benötigt.
 Elektronisch gesteuerte Luftkühlungs-Druckgussserie von New Energy Kundenspezifische Formen und leichte Aluminium-Druckgussteile für luftgekühlte elektronische Steuerkästen und Motorsteuerungen mit IATF 16949-unterstützter Qualitätskontrolle. Produkt anzeigen →
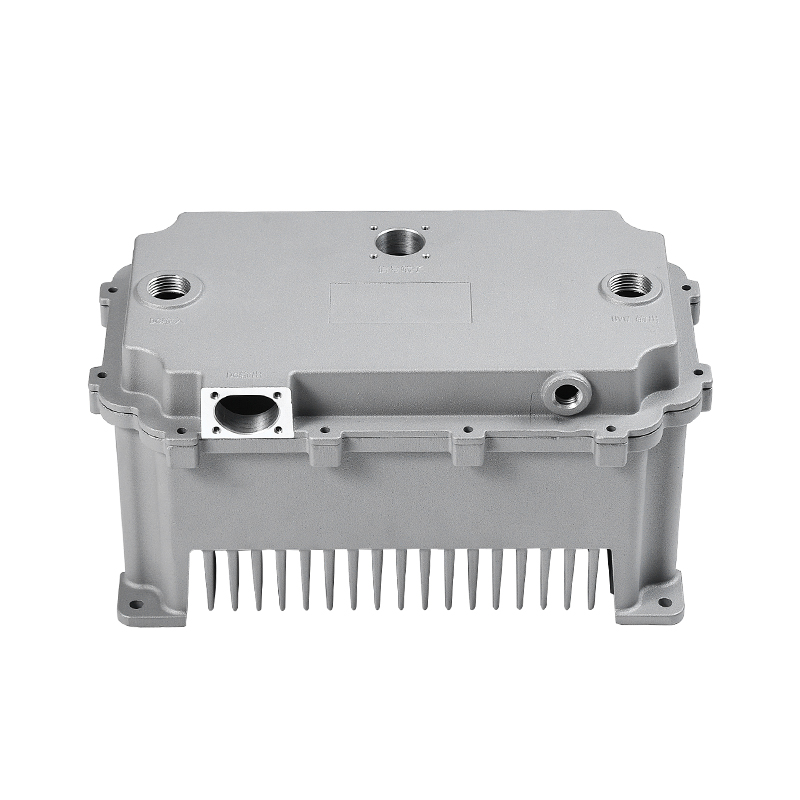
Flüssigkeitsgekühlte Gehäuse nutzen interne Kanäle oder eine verbundene Kühlplatte, um Wärme in einen Kühlmittelkreislauf zu leiten. Sie können eine höhere Leistungsdichte in einem kleineren Gehäuse bewältigen, erhöhen jedoch das Prozessrisiko: Kanalgeometrie, Wandstärke um das Kühlmittel und Verbindungsintegrität wirken sich alle auf die Haltbarkeit aus. Reibrührschweißen wird häufig zum Verschließen von Aluminiumkanälen eingesetzt, da dadurch die Porositäts- und Verformungsrisiken einiger Schmelzschweißrouten vermieden werden. Auch die Dichtungsstrategie ändert sich, denn Kühlmittelöffnungen und Kanalwände werden zu neuen Leckgrenzen. Entwürfe für Wasserkühlungsgehäuse in extremen Umgebungen In der Regel werden Druckwechsel-, Thermoschock- und Korrosionsprüfungen kombiniert, anstatt sich auf eine einzige Leckprüfung zu verlassen.
 Elektronisch gesteuerte Wasserkühlungs-Druckgussserie von New Energy OEM/ODM-Druckgussformen und Komponenten für Wasserpumpen, Tanks und Kühler von Elektrofahrzeugen, die eine intelligente Kühlsteuerung und ein Wärmemanagement unterstützen. Produkt anzeigen →
Die praktische Wahl ist nicht abstrakt Luft vs. Flüssigkeit. Es geht darum, ob das Gehäuse den tatsächlichen Leistungsverlust bei schlechtesten Umgebungsbedingungen ausgleichen kann, ohne die Dichtfläche oder die Montagestruktur weniger stabil zu machen. Ein Gehäuse, das auf dem Prüfstand kühl ist, aber nach 500 thermischen Zyklen undicht wird, ist kein Kühlerfolg.
Wandstärke, Formschräge und Porosität sind Kostentreiber
Die meisten Wohnkosten werden frühzeitig im Guss- und Bearbeitungskonzept festgelegt. Ein Design mit dicken Wänden sieht vielleicht stabil aus, kann aber zu Schrumpfungsporosität, längeren Zykluszeiten und schwereren Teilen führen. Eine Konstruktion mit sehr dünnen Wänden kann sich schlecht füllen und den Dichtungsflansch nach der Bearbeitung instabil machen. Die sinnvolle Frage ist, wo Masse benötigt wird und wo sie nur das Risiko erhöht.
| Designbereich | Luftgekühltes Gehäuse | Flüssigkeitsgekühltes Gehäuse | Auswirkungen auf die Produktion |
|---|---|---|---|
| Wandstärke | Oft 2,5–3,5 mm | Oft 3,0–4,5 mm um Kanäle herum | Dünne Wände sparen Masse, erhöhen aber das Füll- und Porositätsrisiko. |
| Dichtfläche | Bearbeiteter Deckelflansch | Flansch und Kühlmittelanschlussflächen abdecken | Ebenheit und Oberflächenbeschaffenheit bestimmen die Leckrate. |
| Kühlfunktion | Flossen oder offene Kanäle | Interne Kanäle, oft reibrührgeschweißt | Kanalinspektionen und Dichtheitsprüfungen sind obligatorisch. |
| Validierungsschwerpunkt | Luftstrom, Staub, thermische Einwirkung | Kühlmitteldruck, Thermoschock, Korrosion | Der Prüfablauf sollte dem Fahrzeugbetrieb entsprechen. |
Die Validierung sollte das Fahrzeug widerspiegeln, nicht die Prüfbank
Ein Gehäuse, das einen statischen Dichtheitstest besteht, kann dennoch im Betrieb versagen, wenn der Test Vibrationen, Wärmeausdehnung und Steckerbelastungen außer Acht lässt. Die Validierung sollte die Reihenfolge reproduzieren, in der das Fahrzeug das Teil lädt: Montage, Transport, Installation, Temperaturwechsel, Vibration, Spritzer und Druckänderung.
Eine praktische Validierungssequenz
- Material- und Gussfreigabe: Spektrumprüfung, Röntgen oder industrielle CT sowie vereinbarte Porositätsgrenzwerte in kritischen Abschnitten.
- Bearbeitungsgenehmigung: KMG-Prüfung der Montageflächen, der Ebenheit des Dichtungsflansches, der Anschlussposition und der Oberflächenrauheit.
- Dichtheitsprüfung: Druckabfall für die Produktion, Helium für enge Grenzwerte und eine definierte erneute Prüfung nach Thermoschock.
- Umwelttest: Thermoschock, Vibration, IP6K9K-Spritzwasser, Salzsprühnebel und Druckwechsel bei Vorhandensein von Kühlmittel.
- Produktionskontrolle: PPAP, Fähigkeitsstudien zu kritischen Abmessungen und Änderungskontrolle für Formenreparaturen oder Bearbeitungsbearbeitungen.
IATF 16949:2016 ist eine nützliche Grundlage, da sie den Lieferanten dazu zwingt, Konstruktionsaufzeichnungen, Prozesskontrollen und Korrekturmaßnahmen miteinander zu verbinden. Es ersetzt nicht den wohnungsspezifischen Validierungsplan, sondern macht den Plan überprüfbar.
Was sollte man einen Druckgussgehäuselieferanten fragen?
Der Lieferant sollte erklären können, wie die Dichtfläche nach der Bearbeitung flach bleibt, wie die Porosität im Gussstück kontrolliert wird und wie der Kühlpfad überprüft wird. Ein Lieferant, der nur einen Preis pro Kilogramm angibt, beantwortet nicht die Fragen, die für ein elektrisches Schaltkastengehäuse wichtig sind.
- Können Sie die Dichtfläche mit einer kontrollierten Vorrichtung gießen und bearbeiten und die Ebenheit in der Produktionszeichnung angeben?
- Wie definieren und prüfen Sie die Porosität in der Nähe von Dichtflächen, Kühlmittelkanälen und Montagevorsprüngen?
- Welche Dichtheitsprüfmethode verwenden Sie und wie korrelieren Sie diese mit den Fahrzeuganforderungen?
- Verfügen Sie über interne Formenwartung, Reibrührschweißen, KMG und industrielle CT-Fähigkeiten oder werden diese ausgelagert?
- Wie gehen Sie mit technischen Änderungen nach PPAP um, insbesondere mit Formreparaturen, die sich auf die Dichtfläche auswirken?
Bei Fenda umfasst der Bereich Gehäuse Formenbau, 400T-2000T-Druckguss, CNC-Bearbeitung, Reibrührschweißen, KMG- und industrielle CT-Inspektion sowie Dichtheitsprüfung unter einem Dach. Diese vertikale Kontrolle ist nützlich, da die Dichtfläche, der Kühlkanal und das endgültige Leckergebnis keine separaten Probleme darstellen; Sie sind eine Produktionskette.
Die praktische Erkenntnis ist einfach: Geben Sie das Gehäuse des elektrischen Schaltkastens des Fahrzeugs rund um die Dichtfläche, den Wärmepfad und die Validierungssequenz an und wählen Sie dann einen Lieferanten aus, der Daten für alle drei vorlegen kann. Ein Gehäuse, das leicht zu gießen, aber schwer abzudichten ist, kostet mehr Garantie, als es Stückpreis spart.
Beginnen Sie mit der schlimmsten thermischen Belastung und dem stärksten Spritzzustand und arbeiten Sie sich dann zurück zu Wandstärke, Flanschdesign und Lecktestgrenzwerten. Durch diese Reihenfolge bleibt das Gehäuse ein zuverlässiger Teil des Elektronikpakets und keine späte Lösung.