English
 русский
 عربى
 Deutsch
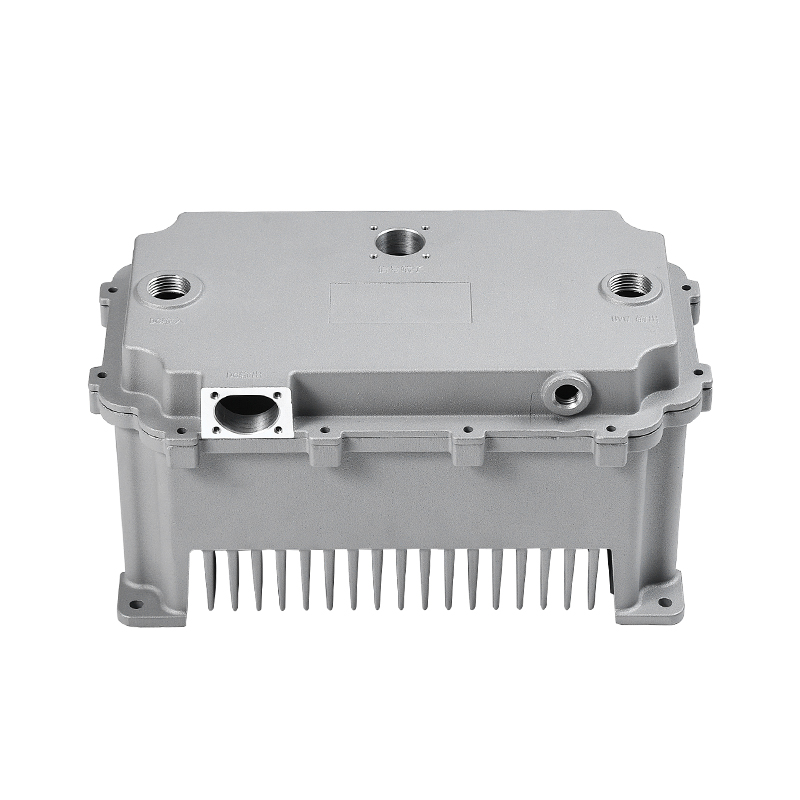
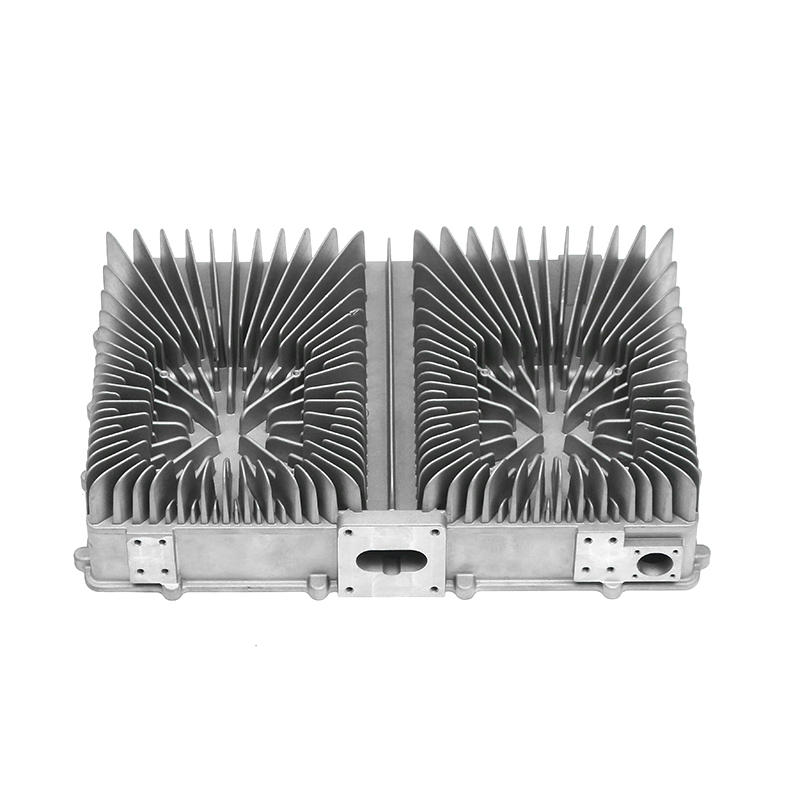
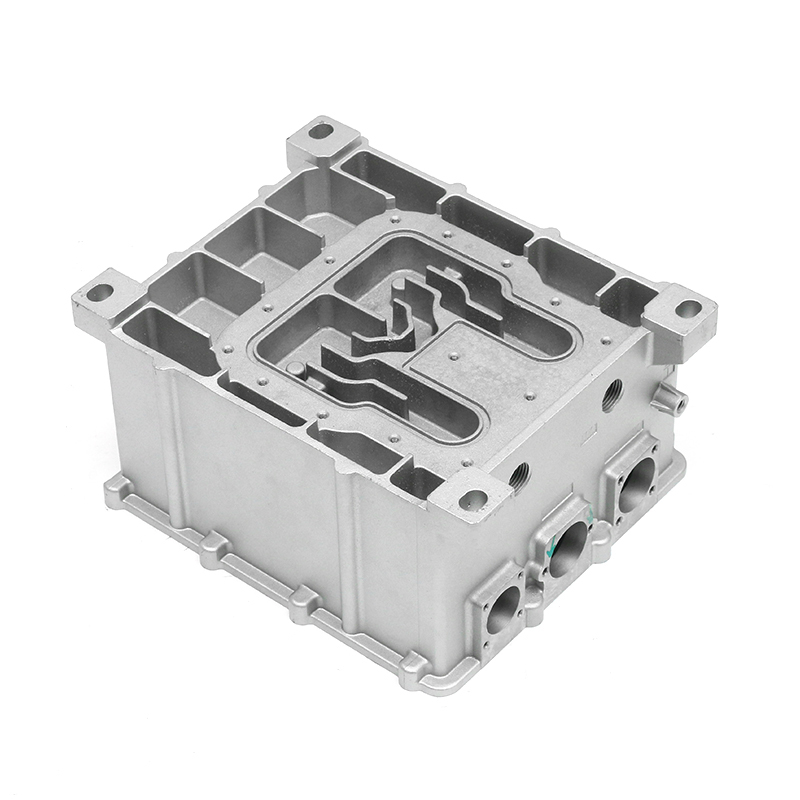
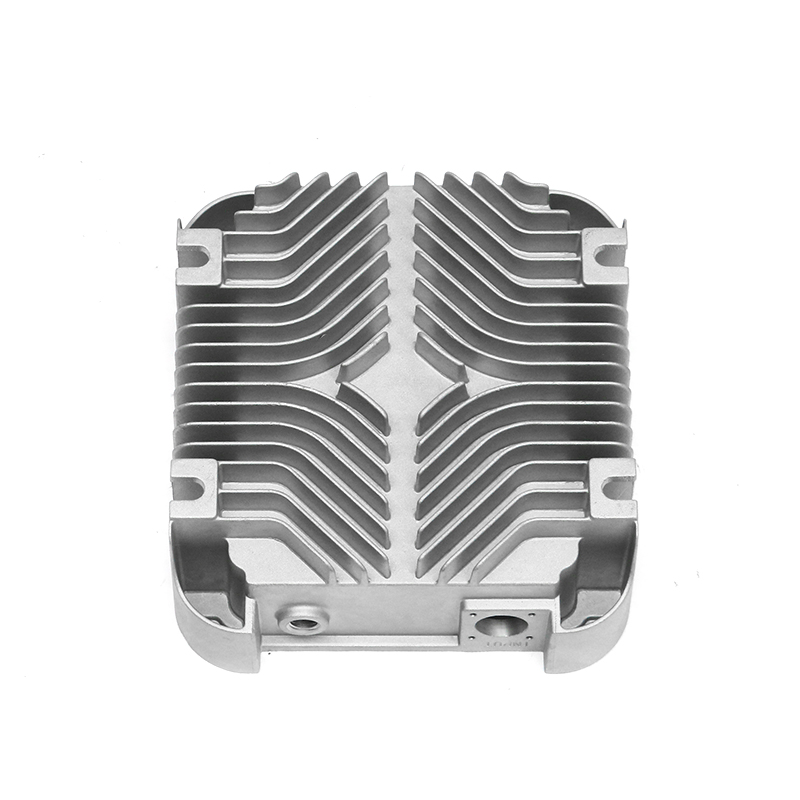
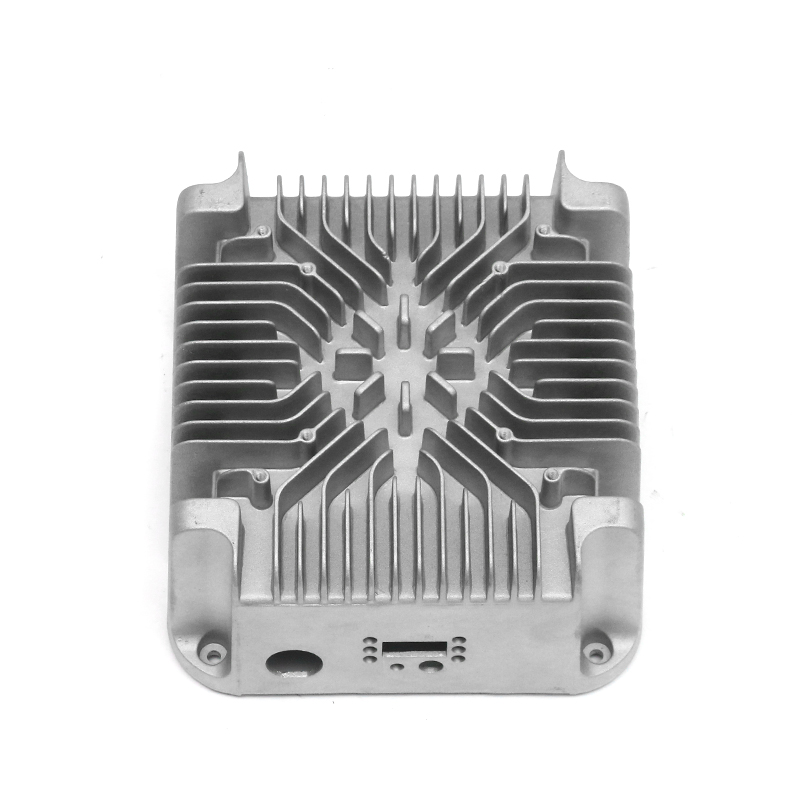
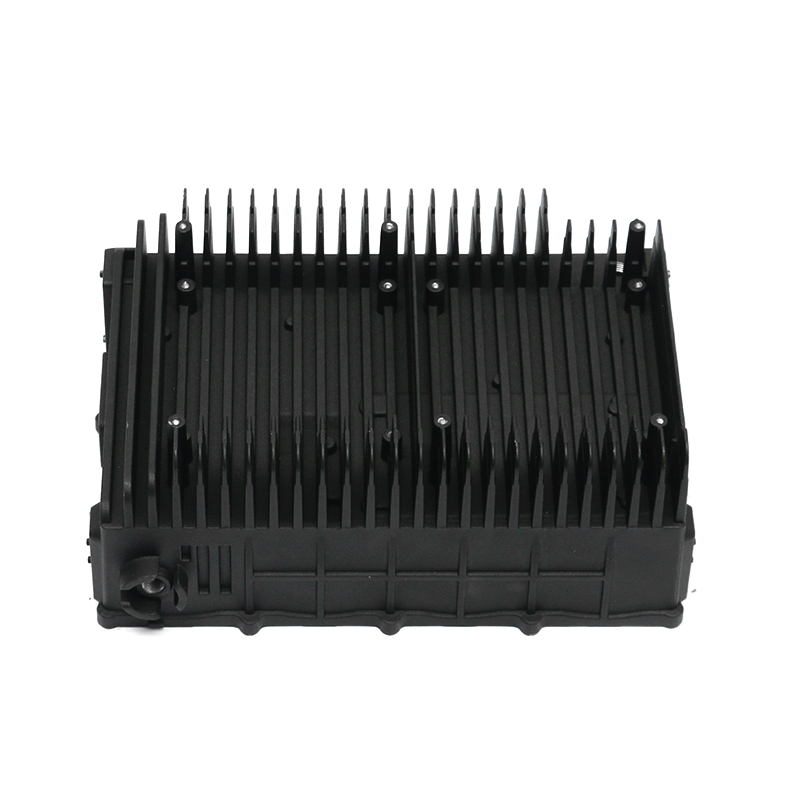
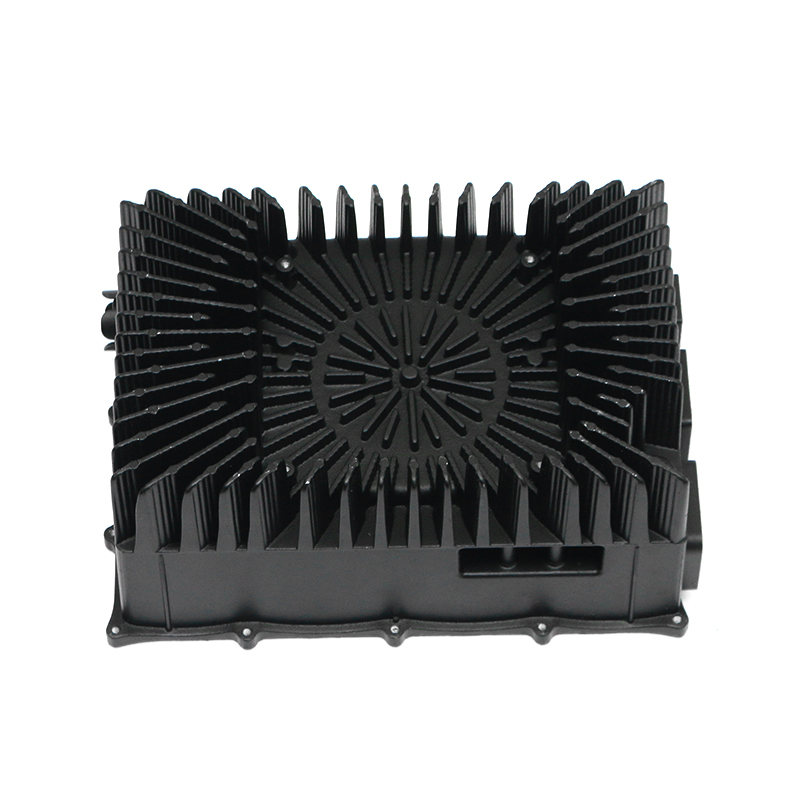
Ein 4 kg schweres Aluminium-Motorgehäuse verlässt das Werkzeug bei etwa 420 °C, wird auf einem horizontalen Bearbeitungszentrum befestigt und erst nach einer Dichtheitsprüfung bei 1,5–2 bar versendet. Jeder dieser Schritte bewegt gleichzeitig die Statorbohrung, die Lagersitze und die Dichtfläche, weshalb das Teil am besten von einem Hersteller gekauft wird, der die Formkonstruktion, das Gießen, die Bearbeitung und die Prüfung kontrolliert. Wenn Sie diese vier Schritte auf drei Lieferanten aufteilen, werden die Toleranzstapel, die Nacharbeitsschleife und der Liefertermin still und leise zum Problem von jemand anderem.
Was folgt, ist die praktische Seite dieser Entscheidung: die Merkmale, die tatsächlich gemessen werden, die Prozessrouten, die für unterschiedliche Volumina geeignet sind, und die Prüfungen, die vor der Unterzeichnung einer Bestellung durchgeführt werden sollten.
Was das Gehäuse tun muss, bevor es gut aussieht
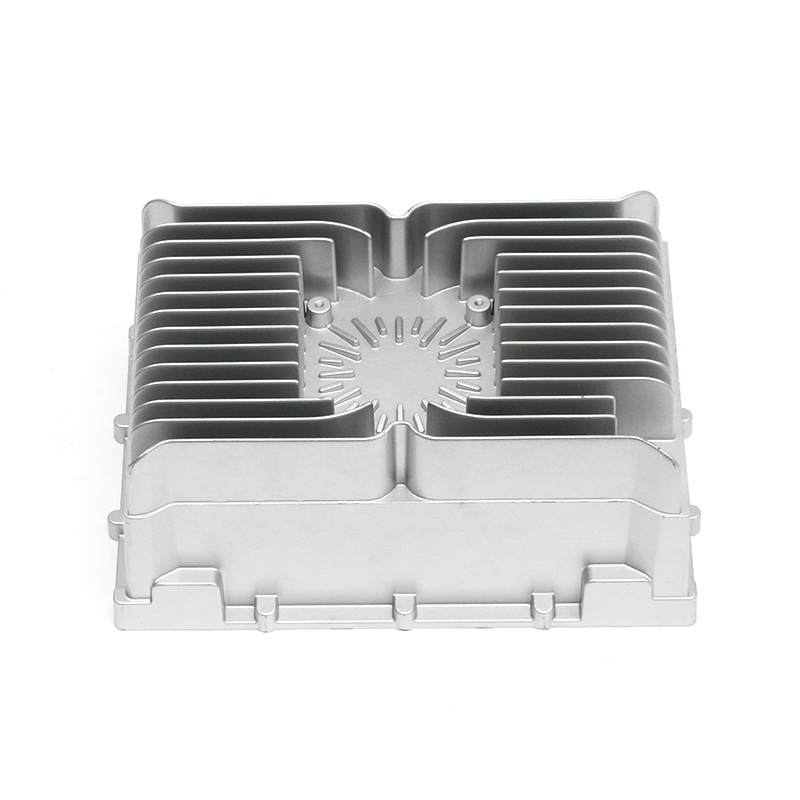
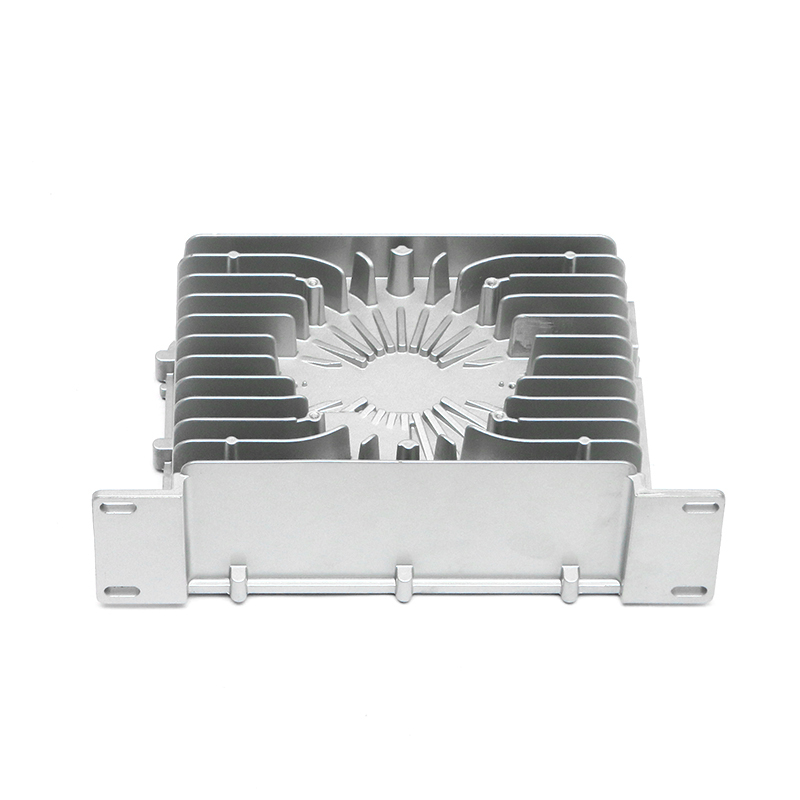
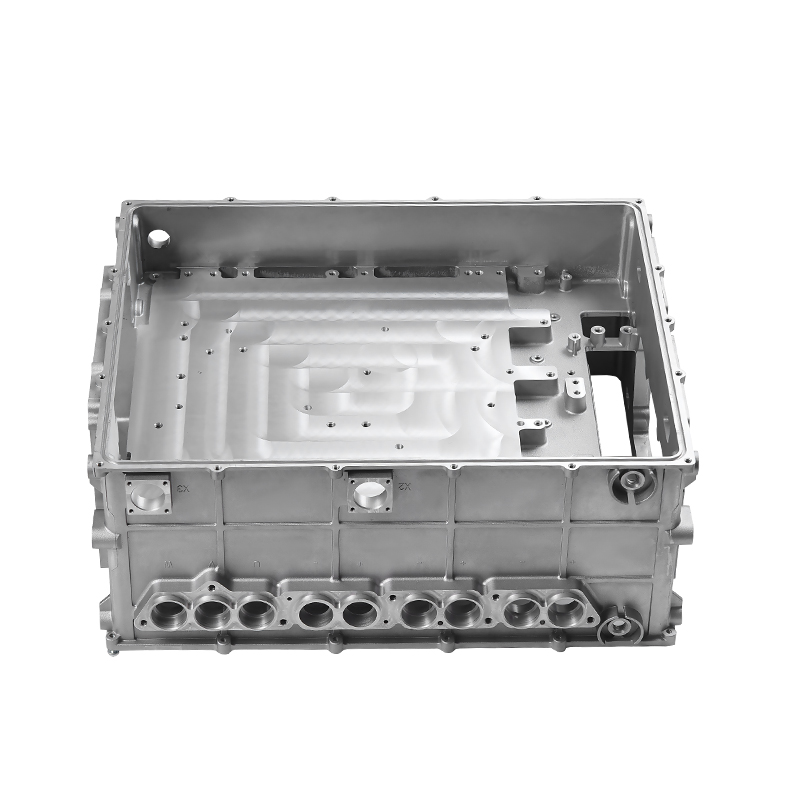
Ein Motorgehäuse besteht aus drei Komponenten in einem: einem Strukturrahmen, der Stator- und Rotorlasten trägt, einem Wärmepfad von den Blechlamellen zum Kühlmedium und einer abgedichteten Begrenzung, die das Kühlmittel drinnen und Staub draußen hält. Ein Gussstück, das auf der Werkbank perfekt aussieht, kann dennoch in allen drei Punkten versagen, wenn die Wandstärke abweicht, Porosität in der Mantelwand verbleibt oder die Bohrung nach der Bearbeitung unrund wird.
| Wohnfunktion | Herstellungsmerkmal | Typischer Kontrollwert |
|---|---|---|
| Luftspalt zwischen Stator und Rotor | Rundheit und Zylindrizität der Bohrung | 0,03–0,05 mm |
| Lagerausrichtung | Koaxialität zwischen Endbohrungen | 0,02–0,05 mm |
| Kühlmanteldichtung | Porosität und Leckrate | Definierter Luftzerfall bei 1,5–2 bar |
| Motormontage | Ebenheit der Montagefläche | 0,10 mm auf 100 mm |
| Rotorspiel | Variation der Gusswandstärke | ±0,3 mm |
| Korrosions- und IP-Schutzart | Oberflächenbeschaffenheit der Dichtungsnut | Ra 1,6–3,2 µm |
Keiner dieser Werte kann in einem Teil überprüft werden. Sie werden in der Formauslegungsphase eingebaut, während des Gießens durch die Formtemperatur und das Schussprofil gehalten und durch die Bearbeitung durch eine stabile Vorrichtung und eine Prozessfähigkeit von mindestens 1,33 an der kritischen Bohrung konserviert.
Welche Casting-Route zu Ihrem Volumen passt
Bei Gehäusen mit einer Stückzahl von mehr als einigen tausend Stück pro Jahr ist Hochdruck-Kokillenguss die Standardlösung, da sich eine gehärtete Stahlform schnell amortisiert und die Zykluszeit im Sekundenbereich liegt. Für Prototypengehäuse und Kleinserien-Industriemotoren ist Sandguss nach wie vor sinnvoll. Bei dickeren Abschnitten, bei denen die innere Festigkeit wichtiger ist als die Zykluszeit, liegt der Schwerkraftguss dazwischen.
| Route | Typische Wand | Toleranz im Gusszustand | Werkzeuge | Sinnvolle Lautstärke |
|---|---|---|---|---|
| Hochdruck-Kokillenguss | 2,5–4,0 mm | ±0,10 mm, ±0,02 mm nach der Bearbeitung | Matrize aus H13-Stahl | 5.000 Stück pro Jahr |
| Schwerkraft / Unterdruck | 3,0–5,0 mm | ±0,30 mm | Metallform | 1.000–20.000 Stück pro Jahr |
| Sandguss | 4,0–6,0 mm | ±0,50 mm | Nur Muster | 1–2.000 Stück pro Jahr |
Traktionsmotorgehäuse kombinieren normalerweise eine dünne Mantelwand von 2,5–3,5 mm mit viel dickeren Lagernaben, sodass die Matrize ein schnelles Füllen an den Naben und ein schnelles Einfrieren des Mantels ausgleichen muss. Das ist eher eine Frage des Werkzeugdesigns als eine Maschinenfrage; Die Tonnage legt nur die Obergrenze für die Teilegröße und die projizierte Fläche fest.
 New Energy Motorgehäuse-Druckguss OEM/ODM Entdecken Sie OEM/ODM-Druckgussgehäuse für neue Energie-Traktionsmotoren, einschließlich Gehäusedesign, Materialauswahl, Formgebung, Oberflächenbehandlung und Montage. Produkt anzeigen →
Toleranzen, Wandstärke und Bearbeitungszugabe
Zwei Zahlen auf der Zeichnung bestimmen den größten Teil der Kosten: Bearbeitungszugabe und Entformungsschräge. Gussteile werden normalerweise mit 0,5–1,5 mm Material auf bearbeiteten Flächen spezifiziert – genug, um Verformungen zu beseitigen, ohne das Gehäuse in Späne zu verwandeln. Der Luftzug verläuft an den Außenwänden um 1–3° und in tiefen Taschen eher stärker; Unter 1° fallen Kosten für Werkzeugverschleiß, Ziehspuren und Polierzeit an.
Wandübergänge sind ebenso wichtig wie die Nenndicke. Wenn eine 4-mm-Wand auf einen 12-mm-Lagervorsprung ohne Hohlkehle trifft, entsteht ein Hotspot, und an Hotspots bildet sich Schrumpfporosität – oft direkt unter der Dichtungsnut, die Sie maschinell reinigen wollten. Das Hinzufügen von R1,5–R3-Verrundungen und das Halten der Wandabweichung innerhalb von ±0,3 mm ist es, was ein Gehäuse, das ohne Überraschungen bearbeitet, von einem Gehäuse unterscheidet, das bei jeder Charge eine Konzessionsanfrage generiert.
Die Überprüfung sollte dimensional und intern erfolgen. Brücken-KMGs decken Bohrung, Koaxialität und Positionstoleranzen ab, während industrielle CT- oder Röntgenaufnahmen das abdecken, was ein KMG nicht sehen kann. Der Unterschied zwischen einem kosmetischen und einem zuverlässigen Abdruck zeigt sich in diesem Scan, lange bevor er im Feld auftaucht, wie in diesem Hinweis erläutert Präzisionsdruckguss für neue Energiemotorgehäuse legt los.
Am Kühlmantel versagen die meisten Gehäuse
Bei den meisten Garantieansprüchen an Gehäusen handelt es sich um Undichtigkeiten, nicht um Risse. Das Kühlmittel weist eine Porosität auf, die bei einem Zwei-Bar-Luftzerfalltest am Ende der Leitung möglicherweise nie festgestellt wird, insbesondere wenn sich der Leckpfad unter Klemmlast schließt und bei Betriebstemperatur wieder öffnet. Drei Kontrollen unterscheiden eine robuste Jacke von einer riskanten:
- Die Anordnung der Matrize hält Kekse, Angusskanäle und Überläufe vom Mantelhohlraum fern, sodass das letzte Metall, das gefriert, nicht die Wand ist, die Sie benötigen, um stabil zu sein.
- Vakuumimprägnierung von Mantelgussteilen, wobei das Protokoll der Imprägnierungscharge bis zum Gussstück rückverfolgbar ist.
- Eine Lecktestspezifikation, die Druck, Stabilisierungszeit, Abfallgrenze und Teiletemperatur angibt – nicht nur „luftdicht“.
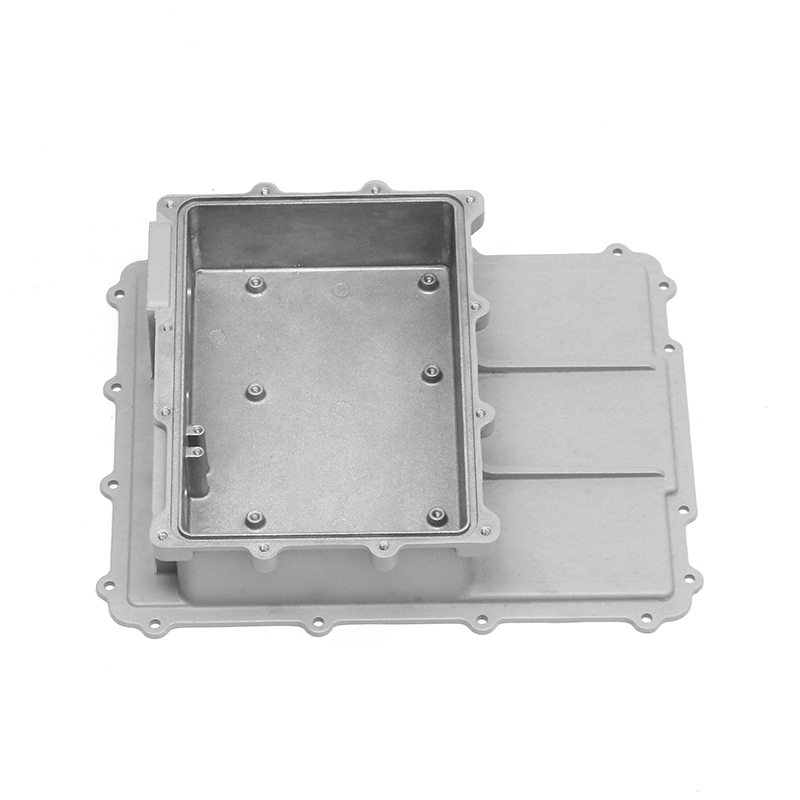
Wenn der Mantel durch eine separate Abdeckplatte verschlossen ist, ergibt das Reibrührschweißen eine feste Verbindung mit einem weitaus geringeren Porositätsrisiko als das Schmelzschweißen auf dünnem Aluminium und behält die Dimensionsstabilität gut genug bei, um nach dem Schweißen bearbeitet zu werden.
 Elektronisch gesteuerte Wasserkühlungsserie von New Energy Sehen Sie sich Druckgussformen und Komponenten für Wasserkühlungssysteme für Elektrofahrzeuge an, darunter Pumpen, Tanks und Kühler, mit intelligenter Durchfluss- und Temperaturregelung. Produkt anzeigen →
Werkzeuge: Werkzeuglebensdauer, Durchlaufzeit und Eigentum
Bei Werkzeugen verbirgt ein günstiges Angebot die tatsächlichen Kosten. Eine gehärtete H13-Matrize für ein Gehäuse dieser Größe liefert in der Regel 80.000–150.000 Schüsse vor einer größeren Überholung, wobei alle 10.000–20.000 Schüsse eine vorbeugende Wartung erfolgt. Die Vorlaufzeit beträgt 6–10 Wochen ab den eingefrorenen 2D- und 3D-Daten, und durch die Erstmusterprüfung kommen weitere 2–4 Wochen hinzu, bevor eine PPAP-Einreichung zur Prüfung bereit ist.
Zwei Klauseln gehören in den Vertrag. Das erste ist das Eigentum an der Matrize: Wenn Sie für das Werkzeug bezahlt haben, sollten Sie das Eigentumsrecht und das Recht besitzen, es zu bewegen, wobei die Zeichnungs- und Matrizenhistorie auf Anfrage ausgehändigt werden muss. Das zweite betrifft das Trimmwerkzeug. Grate an einer 2,5-mm-Mantelwand sind nicht nur kosmetischer Natur – ein verschlissener oder schlecht unterstützter Schneidstempel verbiegt den Dichtungsflansch und erzeugt genau das Leck, das Sie drei Monate später verfolgen werden.
 Präzisions-Trimmform für EV-Druckgussteile Sehen Sie sich diese Trimmform zum Entfernen von Graten und Graten aus EV-Gehäusen mit geführtem, automatisiertem Trimmen und einer verschleißfesten Stahlkonstruktion an. Produkt anzeigen →
Eine Lieferanten-Checkliste, die Sie zum Audit mitnehmen können
Das größte Risiko liegt in Fähigkeiten, die leicht zu behaupten, aber schwer zu beweisen sind. Bitten Sie um Beweise zu diesen sieben Punkten, in dieser Reihenfolge:
- Tonnagebereich im Verhältnis zu Ihrer Teilegröße und projizierten Fläche, mit Angabe der spezifischen Maschine.
- IATF 16949:2016-Zertifikat und Bestätigung, dass der Geltungsbereich Druckguss und Bearbeitung und nicht nur den Verkauf umfasst.
- Bearbeitungskapazität im eigenen Haus, einschließlich der Anzahl der horizontalen oder fünfachsigen Zentren und der Art und Weise, wie Vorrichtungen qualifiziert sind.
- Messtechnisches Inventar: Brücken-KMGs, industrielle CT, optisches Emissionsspektrometer für die Schmelzchemie.
- Dichtheitsprüfausrüstung sowie eine schriftliche Prüfspezifikation für die Jacke.
- PPAP-Fähigkeit – Kontrollplan, MSA-Studien, Fähigkeitsdaten aus einem realen Produktionslauf statt einer einzelnen Hohlraumprobe.
- Aufzeichnungen zur Werkzeugwartung und ein Plan für Ersatzkavitäten und Einsätze.
Ningbo Fenda Neue Energietechnologie betreibt in Ningbo ein 15.000 m² großes Werk mit rund 140 Mitarbeitern, sechs Aluminium-Druckgussmaschinen von 400T bis 2000T, 80 Hochgeschwindigkeits- und Hochpräzisionsbearbeitungszentren sowie mehr als 30 Spezialmaschinen für Reibrührschweißen, EDM und Oberflächenbehandlung. Die Messtechnik umfasst Zeiss- und Edward-KMGs, einen industriellen CT-Scanner, ein Oxford-Hitachi-Spektrometer und mehrere Luftdichtheitstester. Das Qualitätssystem ist nach IATF 16949:2016 zertifiziert.
Was tatsächlich den Preis und die Lieferzeit beeinflusst
Der Stückpreis für ein bearbeitetes Gehäuse wird vom Metall dominiert, nicht von den Bearbeitungsstunden. Diese einzige Tatsache erklärt zwei Dinge, die Käufer als kontraintuitiv empfinden: Eine Änderung des Barrenpreises um 3 % verändert das Angebot mehr als eine Verbesserung der Zykluszeit um 10 % und das Ausdünnen einer Wand, um Metall einzusparen, führt häufig zu zusätzlichen Kosten für Ausschuss und Dichtheitsprüfungen, die die Einsparungen überwiegen.
Die Vorlaufzeit folgt einer ähnlichen Logik. Von einer eingefrorenen Zeichnung können Sie mit 6–10 Wochen für die Matrize, 2–4 Wochen für den ersten Artikel und die Korrektur und dann 4–6 Wochen bis zur ersten Produktionslieferung rechnen, sobald PPAP genehmigt wurde. Projekte, die die Phase des ersten Artikels komprimieren, gewinnen die Zeit in der Regel später bei der Überarbeitung wieder zurück.
Wählen Sie ein Hersteller von Motorgehäusen auf Prozesskontrolle und nicht auf den niedrigsten Stückpreis, und die oben genannten Zahlen werden zu einer Checkliste und nicht zu einem Glücksspiel. Fordern Sie das Prozessablaufdiagramm, den Kontrollplan, die Matrizeneigentumsklausel und eine in Einheiten verfasste Spezifikation für die Dichtheitsprüfung an – diese vier Dokumente verraten Ihnen mehr über einen Lieferanten als jede Broschüre. Wenn das Gehäusedesign noch offen ist, senden Sie die Zeichnung zur DFM-Überprüfung, bevor Angebote verschickt werden. Das Verschieben eines Vorsprungs oder das Hinzufügen einer Verrundung kostet in diesem Stadium nichts und nach dem Stanzen viel mehr.